



Spruzzatura dello stampo nella pressofusione: Perché sono importanti l'agente distaccante, il modello di spruzzatura e il raffreddamento
Una volta che il pezzo fuso è stato rimosso dallo stampo aperto, inizia immediatamente la preparazione per la colata successiva. Le superfici dello stampo devono essere pulite, raffreddate dove necessario, e trattate con una quantità definita di agente distaccante o lubrificante. La tecnologia di spruzzatura dello stampo svolge quindi un ruolo importante nel mantenimento di condizioni ripetibili da un ciclo all’altro.
Qual è lo scopo della nebulizzazione dello stampo nella pressofusione?
Le macchine di spruzzatura dello stampo e i robot di spruzzatura trattano lo stampo aperto tra due cicli di colata. A seconda dell’applicazione, possono applicare agente distaccante, rimuovere i residui residui, influenzare la temperatura superficiale e lubrificare determinati componenti mobili dello stampo.
L’obiettivo non è la massima quantità di spruzzatura, ma un modello di spruzzatura ripetibile adattato alla geometria e alle condizioni termiche dello stampo.
Spruzzatura dello stampo tra due cicli di colata
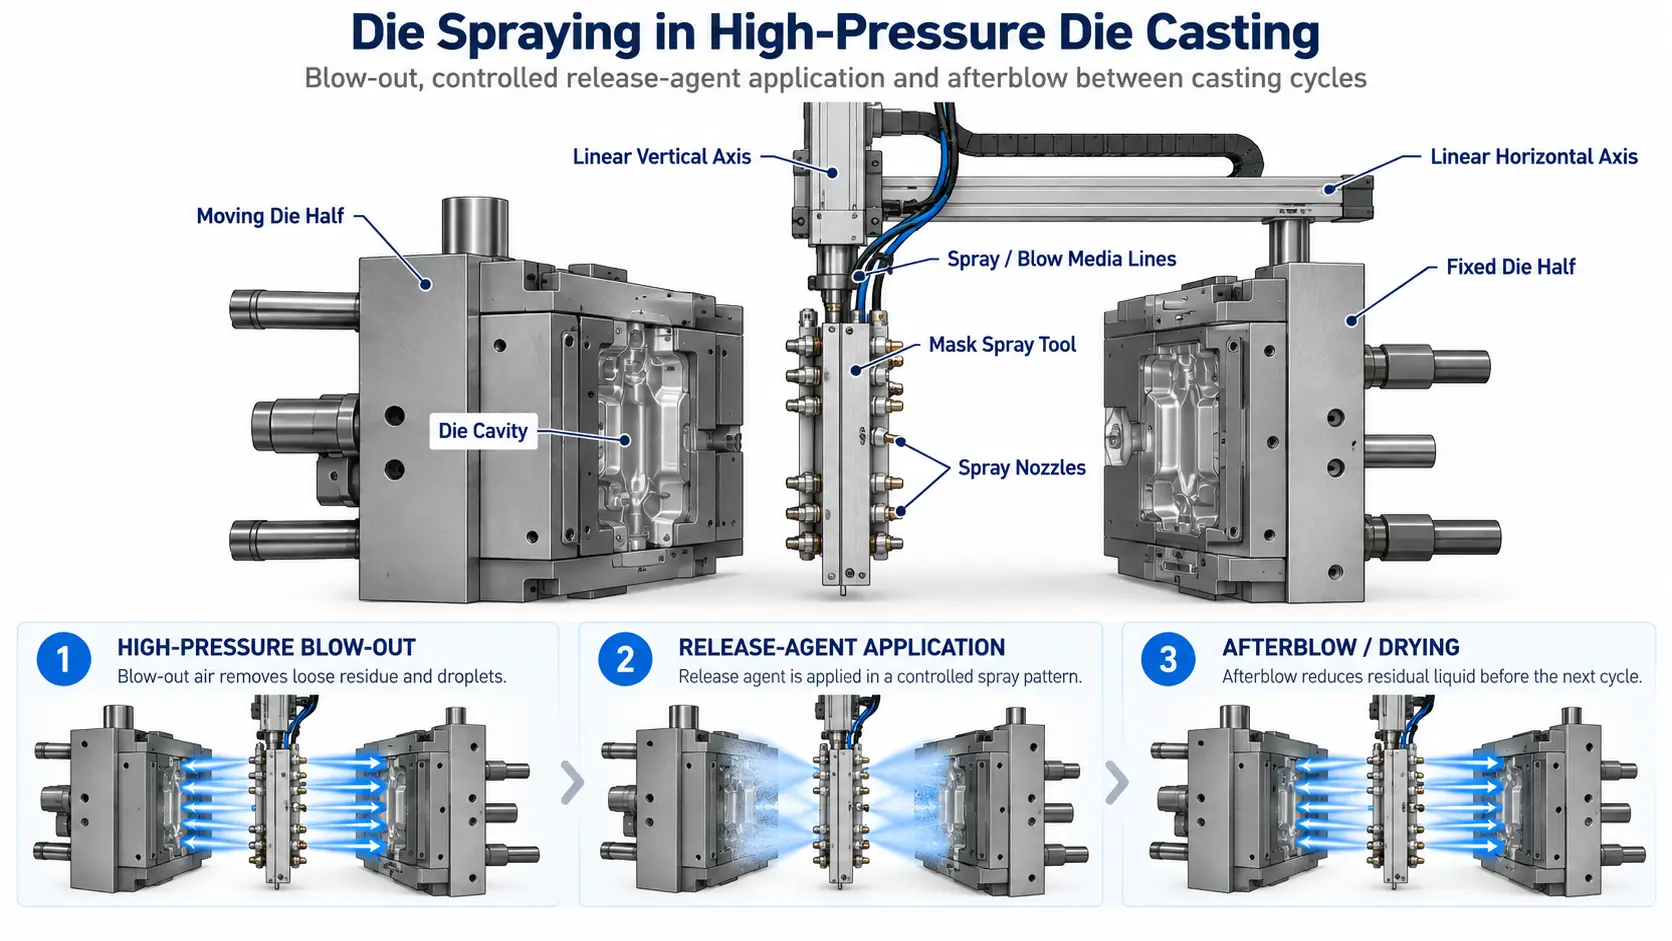
In una cella automatizzata di pressofusione, l’unità di spruzzatura si sposta tra le due metà dello stampo aperte dopo che il pezzo fuso è stato rimosso. Un attrezzo di spruzzatura specifico per lo stampo posiziona diversi ugelli in prossimità delle superfici richieste.
A seconda del concetto di spruzzatura, il processo può includere un soffiaggio ad alta pressione, l’applicazione controllata di un agente distaccante e un soffiaggio finale prima che l’unità di spruzzatura si ritiri.

La spruzzatura dello stampo svolge diverse funzioni contemporaneamente
Lo stampo è sottoposto a ripetuti carichi termici e meccanici durante la produzione. Dopo l’apertura, deve essere riportato in una condizione definita prima che abbia inizio il ciclo di colata successivo.
Un moderno sistema di spruzzatura dello stampo è quindi molto più di un semplice dispositivo che si limita a spruzzare liquido sullo stampo. A seconda dell’applicazione, può svolgere diverse funzioni.
Creazione di una pellicola di distacco definita
L'agente distaccante viene applicato su aree selezionate dello stampo per favorire una separazione affidabile del pezzo solidificato dallo stampo.
Rimozione dei residui sciolti mediante soffiaggio
Il getto d’aria consente di rimuovere particelle libere, goccioline e residui dalle cavità, dai contorni e dalle aree dello stampo di difficile accesso.
Influenza sulla temperatura superficiale
L'applicazione a spruzzo modifica anche le condizioni termiche della superficie aperta dello stampo e, di conseguenza, interagisce con il sistema interno di controllo della temperatura.
Trattamento dei componenti mobili dello stampo
A seconda dell’attrezzatura, i cursori e altri componenti mobili sottoposti a sollecitazioni meccaniche possono essere lubrificati in modo mirato.
Quando avviene la lubrificazione a spruzzo dello stampo?
Il processo di spruzzatura si svolge tra due cicli di colata. L’impianto di spruzzatura può accedere all’area di lavoro solo dopo che il stampo si è aperto e il pezzo colato è stato rimosso.
Prima che la macchina si richiuda, l’unità di spruzzatura deve ritrarsi completamente e raggiungere la posizione di sicurezza prestabilita.
Apertura dello stampo e rimozione del pezzo fuso
Una volta che si è verificata una solidificazione sufficiente, lo stampo si apre e il pezzo fuso viene rimosso dall’area di lavoro.
Posizionare l’ugello di spruzzatura tra le due metà dello stampo
La macchina a spruzzo o il robot posiziona l’utensile di spruzzatura tra le superfici aperte dello stampo.
Pulizia dello stampo
L’aria ad alta pressione o l’aria di processo possono rimuovere i residui sciolti e le goccioline dalle aree critiche.
Applicazione dell’agente distaccante
Gli ugelli applicano l’agente distaccante sulle aree definite dello stampo secondo lo schema di spruzzatura programmato.
Soffiaggio finale, se necessario
A seconda del processo di spruzzatura, un'ulteriore soffiata d'aria può ridurre il liquido residuo prima che l'unità di spruzzatura si ritragga.
Ritiro e sblocco della macchina
Una volta che l'unità di spruzzatura ha raggiunto la posizione di parcheggio di sicurezza, la pressa a iniezione può iniziare il ciclo successivo.
Perché il modello di spruzzatura è più importante della quantità totale di prodotto spruzzato
Uno stampo non è identico, né dal punto di vista geometrico né termico, su tutta la sua superficie. Cavità, anime, cursori, contorni profondi e aree soggette a carichi locali elevati possono richiedere quantità diverse di agente distaccante, aria ed effetto di raffreddamento.
Uno strumento di spruzzatura ben progettato, quindi, non tratta necessariamente ogni superficie con la stessa quantità. Gli ugelli o i gruppi di ugelli possono essere posizionati in modo tale che determinate zone dello stampo ricevano il trattamento richiesto.
Le aree di sfiato sono particolarmente sensibili. I residui in eccesso non devono interferire con gli sfiati e le aree di troppo pieno, poiché queste caratteristiche devono rimanere funzionali durante il riempimento dello stampo.
Quali parametri determinano un processo di spruzzatura ripetibile?
Il programma di spruzzatura corretto dipende dallo stampo, dalla geometria del pezzo fuso, dalla lega, dalla temperatura dello stampo, dal distaccante e dal tempo di ciclo desiderato.
| Parametro | Funzione nel processo di spruzzatura |
|---|---|
| Percorso di movimento | Posizione, profondità di inserimento, velocità e tempo di permanenza determinano quali aree dello stampo vengono raggiunte. |
| Tempo di spruzzatura | Il tempo di apertura della valvola influenza la durata del trattamento delle singole aree. |
| Quantità di agente distaccante | Le condizioni di alimentazione, il rapporto di miscelazione, la geometria dell’ugello e il controllo della valvola influenzano l’applicazione. |
| Aria di atomizzazione | La pressione dell’aria e la geometria dell’ugello influenzano la formazione delle goccioline e la distribuzione dello spruzzo. |
| Aria di soffiaggio | Il soffio iniziale e quello finale possono rimuovere i residui e il liquido residuo dalla superficie dello stampo. |
| Controllo a zone | Singoli ugelli o gruppi di ugelli possono trattare aree diverse in modo indipendente. |
La nebulizzazione dello stampo e il controllo della temperatura dello stampo operano in sinergia
La gestione termica di uno stampo non avviene esclusivamente attraverso i canali interni di controllo della temperatura. La nebulizzazione modifica inoltre le condizioni termiche della superficie esposta dello stampo.
Il controllo della temperatura interna e il trattamento esterno tramite spruzzatura devono quindi essere considerati congiuntamente. Un’area dello stampo già fortemente raffreddata internamente potrebbe richiedere un trattamento superficiale diverso rispetto a una regione sottoposta a un carico termico elevato.
Maggiori informazioni sul comportamento termico dello stampo sono illustrate in Controllo della temperatura nella pressofusione .
Quali tipi di sistemi di spruzzatura dello stampo sono disponibili?
La scelta del sistema più adatto dipende dalle dimensioni dello stampo, dalla configurazione della macchina, dallo spazio di lavoro disponibile, dal tempo di ciclo richiesto e dalla complessità del modello di spruzzatura.
Macchine di spruzzatura monoasse
Un movimento lineare definito posiziona l'ugello di spruzzatura lungo un percorso fisso. Questa configurazione è adatta per operazioni di spruzzatura relativamente semplici e chiaramente definite.
Macchine irroratrici a due assi
I movimenti verticali e orizzontali garantiscono una maggiore flessibilità nel posizionamento dell'ugello di spruzzatura all'interno dello stampo aperto.
Robot di spruzzatura
I robot industriali multiasse possono seguire percorsi programmati più complessi e raggiungere diverse posizioni di spruzzatura.
Unità di spruzzatura pneumatiche
I sistemi pneumatici garantiscono movimenti di corsa semplici e ripetibili e possono essere utilizzati per applicazioni di spruzzatura compatte.
È l’ugello a determinare cosa raggiunge effettivamente lo stampo
Anche una macchina di spruzzatura di precisione può garantire un processo ripetibile solo se l’attrezzo di spruzzatura si adatta al profilo dello stampo e alla distribuzione del materiale richiesta.
A seconda del progetto, l’attrezzo di spruzzatura può comprendere diversi gruppi di ugelli e circuiti separati per i fluidi. Questi possono fornire agente distaccante, aria di atomizzazione e aria di soffiaggio nelle posizioni definite.
La disposizione degli ugelli determina la direzione di spruzzatura, il cono di spruzzatura e la distribuzione sulla superficie dello stampo. Per questo motivo, l’ugello di spruzzatura viene solitamente adattato allo stampo specifico e all’applicazione di fusione.
Quali apparecchiature di spruzzatura dello stampo offre FISS?
FISS commercializza macchine per la spruzzatura degli stampi usate, sistemi di spruzzatura, strumenti di spruzzatura e relative apparecchiature periferiche per impianti di pressofusione a camera fredda e a camera calda.
A seconda della disponibilità attuale, la gamma comprende macchine monoasse e biasse, sistemi di spruzzatura servoazionati, unità pneumatiche, robot di spruzzatura, utensili di spruzzatura e componenti per l’erogazione di agenti distaccanti.
La gamma di automazione per la camera fredda comprende apparecchiature di produttori affermati quali Wollin, Gerlieva, Acheson, Pomac e Böhmer, a seconda delle scorte disponibili.
e robot di spruzzatura
FISS offre diverse soluzioni di spruzzatura automatizzata per macchine di pressofusione a camera fredda, oltre a utensili di spruzzatura e apparecchiature periferiche adeguate.
Sistemi di spruzzatura compatti e pneumatici
I sistemi di spruzzatura compatti o pneumatici possono essere utilizzati per il trattamento automatizzato degli stampi in applicazioni a camera calda.
I singoli strumenti di spruzzatura e altri componenti di spruzzatura possono essere utilizzati anche per retrofit o celle di pressofusione complete.
Cosa occorre verificare quando si acquista una macchina di spruzzatura per pressofusione usata?
Il solo nome del produttore e l’anno di fabbricazione non sono sufficienti. Il campo di lavoro, gli assi di movimento, l’attrezzo di spruzzatura, l’alimentazione del fluido e il sistema di controllo devono essere compatibili con la nuova macchina di pressofusione e lo stampo.
- corsa verticale e orizzontale
- numero e tipo di assi di movimento
- profondità di inserimento nell’area dello stampo
- peso consentito dell’ugello di spruzzatura
- condizioni di guide, cuscinetti, cinghie e trasmissioni
- disposizione dell'attrezzo di spruzzatura e degli ugelli
- circuiti del distaccante e alimentazione dei fluidi
- aria di atomizzazione e aria di soffiaggio
- valvole, regolatori di pressione e controllo della portata
- sistema di controllo e programmi di spruzzatura disponibili
- interfacce con la pressa di pressofusione
- posizione di parcheggio e posizioni finali di sicurezza
- serbatoio del distaccante e sistema di pompaggio
- quadro elettrico e documentazione tecnica
La macchina di spruzzatura non funziona in modo isolato
La spruzzatura, l’estrazione del pezzo, il dosaggio del metallo, il controllo della temperatura dello stampo e il movimento della macchina devono essere coordinati nel tempo e nello spazio all’interno di una cella di pressofusione automatizzata.
Il rilascio in sicurezza dell’area dello stampo è particolarmente importante. Le apparecchiature di spruzzatura e i sistemi di estrazione possono utilizzare aree di lavoro sovrapposte e richiedono pertanto una sequenza coordinata delle macchine e interblocchi di sicurezza.
Una panoramica completa della cella di produzione è disponibile in Automazione nella cella di pressofusione .
Un buon processo di verniciatura tratta ciascuna area dello stampo solo nella misura necessaria
La spruzzatura dello stampo è parte integrante del ciclo di pressofusione. Il sistema di spruzzatura prepara le superfici dello stampo per la colata successiva e influenza il comportamento di distacco, la pulizia e le condizioni termiche dello stampo.
La chiave non è la quantità massima di spruzzatura, ma un processo controllato con una disposizione adeguata degli ugelli, il tempo di spruzzatura, l’aria di atomizzazione, l’aria di soffiaggio e un movimento ripetibile.
La nebulizzazione dello stampo e il controllo della temperatura interna dello stampo devono quindi essere considerati congiuntamente. La stabilità delle condizioni per il ciclo di colata successivo dipende dal funzionamento coordinato di entrambi i sistemi.
Domande sulla nebulizzazione nello stampo nella pressofusione
Cosa fa una macchina per la nebulizzazione dello stampo?
Si occupa del trattamento dello stampo aperto tra due cicli di colata. A seconda dell'applicazione, applica un agente distaccante, rimuove i residui, influisce sulla temperatura superficiale e lubrifica determinati componenti dello stampo.
Quando viene spruzzato lo stampo?
Dopo che lo stampo si è aperto e il pezzo fuso è stato rimosso. Prima che la macchina si richiuda, l'unità di spruzzatura deve ritrarsi e raggiungere la sua posizione di sicurezza.
Perché si utilizza l’agente distaccante?
L’agente distaccante crea una pellicola definita su superfici selezionate dello stampo e facilita il successivo distacco del pezzo fuso.
La spruzzatura dello stampo raffredda lo stampo?
Sì, il processo di spruzzatura può influire su la temperatura della superficie esposta dello stampo. Dovrebbe quindi essere considerato insieme al controllo della temperatura interna dello stampo.
Che cos’è il post-soffio?
Il post-soffio è una fase aggiuntiva di soffiaggio d’aria successiva all’applicazione dell’agente distaccante. A seconda del processo di spruzzatura, può contribuire a ridurre il liquido residuo prima che lo stampo si ritragga.
Cosa determina il modello di spruzzatura?
Tra i fattori importanti figurano il design dell’ugello, la posizione dell’ugello, la quantità di agente distaccante, l’aria di atomizzazione, il tempo di spruzzatura, il percorso di movimento e il controllo specifico per zona.
È possibile installare una macchina di spruzzatura usata su un’altra pressa a iniezione?
In linea di principio, sì. Il campo di lavoro, gli assi, il montaggio dell’attrezzo di spruzzatura, il sistema di controllo, l’alimentazione del fluido e il concetto di sicurezza devono essere adeguati alla nuova applicazione. L’attrezzo di spruzzatura e il programma di spruzzatura richiedono normalmente un adattamento.
FISS offre macchine per la spruzzatura di stampi usate, sistemi di spruzzatura e utensili di spruzzatura.
Il sistema giusto deve essere compatibile con la pressa di pressofusione, il campo di lavoro, gli assi di movimento, l'utensile di spruzzatura, la disposizione degli ugelli, l'alimentazione dei fluidi e il sistema di controllo.
Fonte
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (a cura di): Handbuch Urformen, Carl Hanser Verlag. In particolare, sono stati presi in esame i fondamenti relativi al ciclo di pressofusione, alla preparazione dello stampo, agli agenti distaccanti e lubrificanti e allo sfiato dello stampo.
