
Imboccolatrici e punterie nella pressofusione a camera fredda: Funzione e usura
Nella pressofusione a camera fredda ad alta pressione, il metallo fuso viene immesso in una testata di dosaggio prima che una ganascia lo spinga attraverso il sistema di canale e boccola nella stampo chiuso. Sebbene la testata e la punta della ganascia siano componenti relativamente piccoli rispetto all’unità di bloccaggio, il loro stato termico, meccanico e tribologico può influenzare il riempimento, la stabilità del ciclo e i costi di manutenzione.
Qual è la funzione della testata dello spruzzo e della puntina?
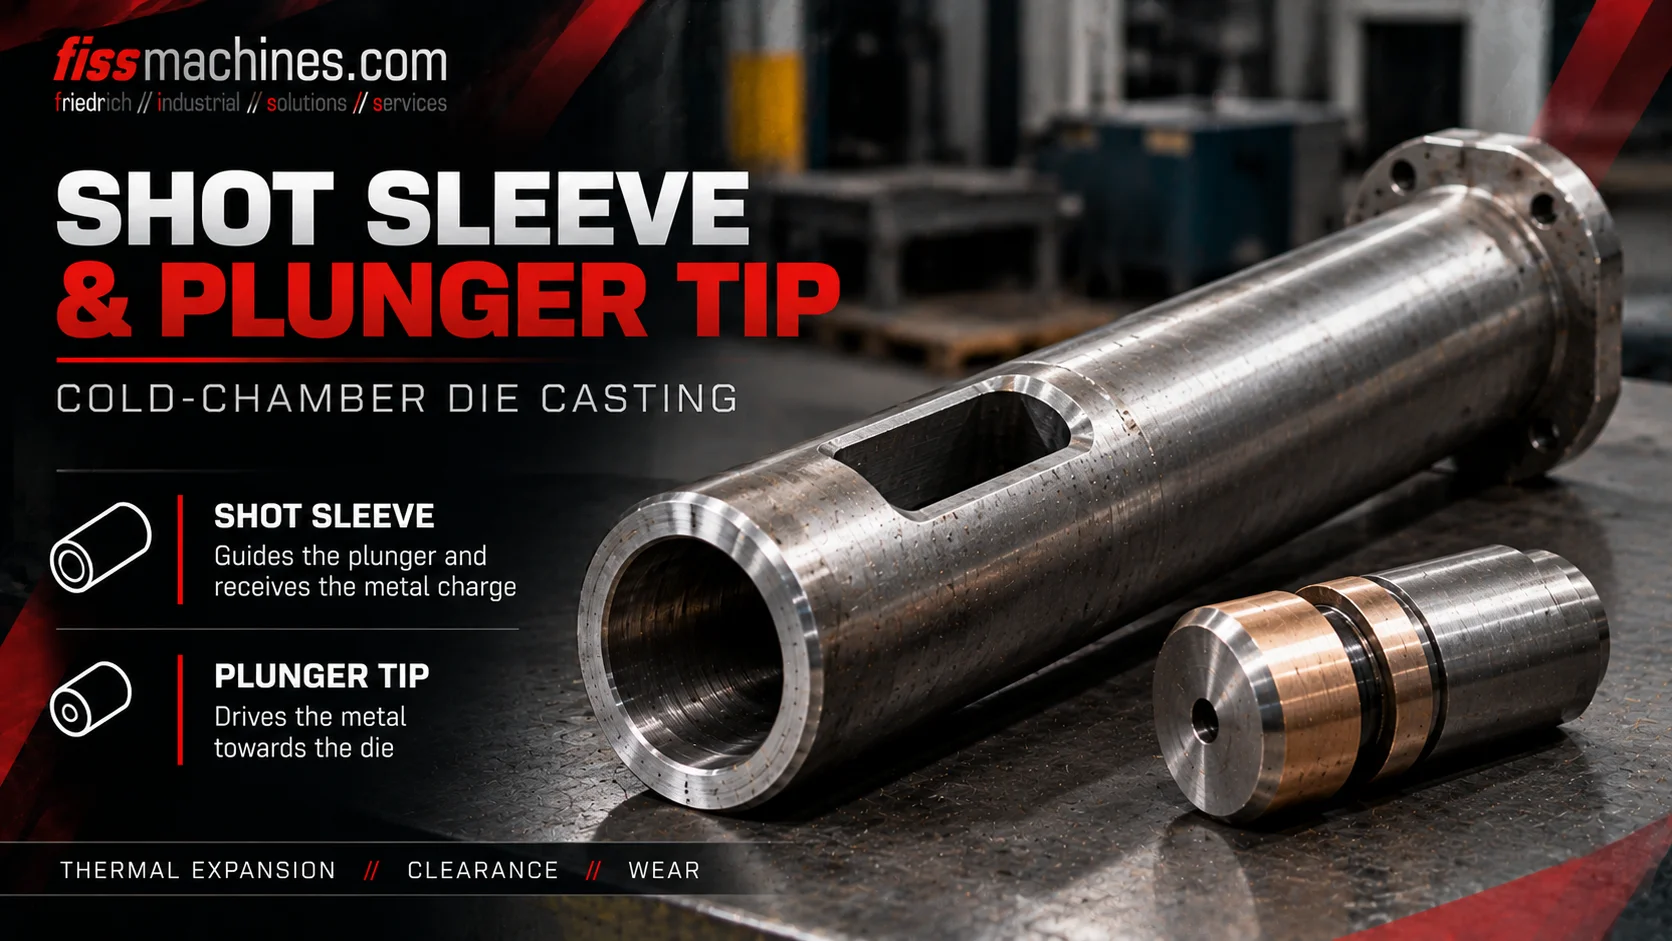
La testata dello spruzzo riceve una quantità misurata di metallo fuso, mentre la punteria e la punta della ganascia lo spostano verso lo stampo. Il processo tipicamente comprende un movimento iniziale controllato, una corsa di riempimento rapida e una fase di intensificazione della pressione. L’usura, un gioco eccessivo o una lubrificazione inadeguata possono interferire con questa sequenza.
Testata dello spruzzo, punta della ganascia e azionamento: cosa va insieme?
Un tipico sistema di iniezione orizzontale a camera fredda comprende una testata dello spruzzo montata sul lato stampo o sul lato piastra fissa, un'apertura di riempimento o versa, una punta della ganascia, un tirante della ganascia e un organo di azionamento. La testata collega la regione di introduzione del metallo al sistema di condotti dello stampo.
La punta della ganascia si muove all'interno della testata con una tolleranza deliberatamente controllata. La sua costruzione e i materiali devono resistere al contatto con metallo caldo e al ripetersi di accelerazioni. A seconda del produttore, la punta può utilizzare un concetto di tenuta o anello di usura e lubrificazione o raffreddamento dedicati.
Una testata dello spruzzo non deve essere valutata solo in base al diametro. Lunghezza, geometria interna, fissaggio, posizione d’ingresso, design della punta, comportamento termico e profilo di iniezione della macchina devono formare un sistema compatibile.
Guida lo scioglimento
Riceve metallo fuso e forma il cilindro di guida per la ganascia in avanzamento.
Sposta il metallo
Trasferisce il movimento di iniezione al metallo lavorando con una tolleranza controllata.
Controlla la corsa
Fornisce velocità e pressione in base alle impostazioni macchina e processo.
Tre fasi importanti di un ciclo di iniezione a camera fredda
Nella prima fase di movimento, la ganascia avanza in modo controllato. L’obiettivo è spostare il metallo senza creare onde di ribaltamento inutili che intrappolano aria. Il profilo di lento-spruzzo scelto deve corrispondere al livello di riempimento e alla geometria della testata.
Durante la fase successiva, il sistema di iniezione accelera per riempire la cavità dello stampo entro il tempo richiesto. La transizione da lento a rapido deve essere coordinata con il design dei canali, la geometria della colata e le condizioni termiche.
Dopo il riempimento, il sistema di pressione applica una fase di intensificazione o mantenimento come specificato dal processo di colata. Questo comportamento di pressione influisce sull’alimentazione nelle prime fasi di solidificazione, ma non può eliminare tutte le inclusioni gassose né correggere un percorso di flusso mal progettato.
| Stadio del processo | Obiettivo primario | Rischio tipico |
|---|---|---|
| Corsa iniziale controllata | Aspira il metallo riducendo l’ingresso d’aria | Onda o incorporamento d’aria prematuri |
| Corsa di riempimento rapida | Riempire la cavità alla velocità richiesta | Riporti freddi, erosione o incorporamento d’aria da impostazioni difettose |
| Intensificazione della pressione | Applicare la pressione post-riempimento necessaria | Trasmissione di pressione insufficiente o picchi di pressione |
Segni comuni di usura della testata dello spruzzo e della ganascia
Ogni ciclo combina forti gradienti termiche, contatto tra metallo, attrito e caricamento meccanico ripetuto. La testata dello spruzzo può mostrare rigature, erosione localizzata, depositi di adesa o cambiamenti dimensionali. Le punterie e gli elementi di tenuta possono usurarsi o subire danni.
L’eccessivo gioco può permettere al metallo di passare attorno alla punta; a seconda del sistema, questo può contribuire a depositi, incollaggi, instabilità o perdita di metallo. Al contrario, un gioco operativo insufficiente causato da parti sbagliate o espansione termica può portare a incadenza.
Un cambiamento nella curva di pressione di iniezione, attrito insolito di corsa o perdita ripetibile è motivo per indagare. Questi sintomi non costituiscono una diagnosi unica: la condizione idraulica, la lubrificazione, la temperatura e i parametri di spruzzo devono essere considerati.
Rigature e depositi
Ispezionare il foro per danni localizzati e accumulo eccessivo di materiale.
Usura e perdita
Valutare il gioco montato e gli elementi di tenuta come specificato dal produttore.
Aumento della resistenza
Correlare curve di forza o di pressione con ispezione meccanica e dati di processo.
Perché lubrificazione e gestione della temperatura sono importanti
L’interfaccia scorrevole tra punta della ganascia e testata dello spruzzo richiede un concetto operativo adeguato. Il tipo di lubrificazione, la quantità e la posizione devono seguire le raccomandazioni del produttore della macchina o del componente e l’alliggio che viene processato.
Troppo poca lubrificazione può accelerare l’usura; lubrificante eccessivo o posizionato in modo inadeguato può introdurre residui indesiderati e gas di processo. L’obiettivo non è la massima lubrificazione ma un’applicazione controllata e ripetibile.
Quando la testata, la punta o le condizioni di raffreddamento cambiano, l’adattamento richiesto a temperatura operativa può cambiare. Sostituire componenti usurati come combinazione approvata piuttosto che montare una parte nominalmente simile senza verifica dimensionale.
Checklist pratica di ispezione per una macchina a camera fredda usata
Un’ispezione visiva dell’unità di iniezione è un punto di partenza utile, ma un profilo di spruzzo funzionale fornisce ulteriori evidenze. Dove l’operatività è possibile, rivedere il comportamento del lento-spruzzo e del rapido-spruzzo della macchina, le tracce di pressione e qualsiasi storia di incollaggio o sostituzione frequente della punta.
Durante la ristrutturazione o lo spostamento di una macchina, misurare il diametro della bocca della canna e le zone di usura, ispezionare la punta, gli elementi di tenuta, l’allineamento dell’asta, il sistema di lubrificazione e le connessioni di raffreddamento. Confermare che pezzi di ricambio con specifiche corrette siano disponibili.
- Registrare diametro, lunghezza e tipo di assemblaggio della gola
- Ispezionare la gola interna per rigature, erosione e depositi
- Controllare lo stato della punta del pistone e il juego definito dal produttore
- Ispezionare l’allineamento dell’asta, accoppiamento e supporto della guida
- Verificare l’equipaggiamento di lubrificazione e le connessioni di raffreddamento
- Rivedere le curve di velocità e di pressione di iniezione se disponibili
- Confermare i pezzi di ricambio, i manuali e la documentazione di servizio
La gola della corsa è una parte della più ampia selezione di macchine
L’unità di iniezione deve corrispondere al volume di iniezione richiesto, all’alloy e al sistema di spruta. Ugualmente importanti sono la forza di serraggio, le dimensioni utilizzabili dello stampo, la condizione idraulica, l’automazione e il supporto pezzi di ricambio.
FISS elenca macchine usate per pressofusione a colonna fredda e celle di pressofusione complete. Su una macchina usata, l’attrezzaggio pertinente della gola e del pistone dovrebbe essere documentato e valutato rispetto al compito produttivo futuro, non presunto idoneo solo perché la macchina era precedentemente in servizio.
Domande frequenti su gole e pistoni
Una gola viene utilizzata nella pressofusione a camera calda?
La disposizione convenzionale orizzontale della gola e della punta del pistone descritta qui è associata alle macchine a camera fredda. Le macchine a camera calda utilizzano una diversa disposizione di iniezione sommersa.
Perché è importante la fase di lenta iniezione?
Un profilo di velocità iniziale adeguato aiuta a muovere il metallo verso la portata riducendo al minimo la sovrapposizione d’onda e l’ inglobamento d’aria indesiderato nella gola.
Quali sono le cause dell’usura della punta del pistone?
Carico termico, attrito, particelle abrasive, lubrificazione scarsa, adatti e problemi di allineamento possono contribuire.
Una punta del pistone usurata causa sempre porosità?
No. L’usura può influire sulla stabilità di iniezione, ma la porosità ha diverse possibili cause. Condizioni di riempimento, sfiato, qualità della fusione e dati di processo devono essere valutati insieme.
È possibile installare qualsiasi punta del pistone di ricambio?
No. Il materiale, il diametro, il gioco, il concetto di tenuta e le condizioni termiche devono corrispondere alla gola e alle specifiche del produttore.
Cerchi una macchina usata per pressofusione a camera fredda?
FISS supporta l’acquisto e la vendita di singole macchine e di celle di pressofusione complete. Verifica l’unità di iniezione, la capacità di iniezione e lo stato generale della macchina per la tua applicazione.
Visualizza macchine a camera freddaBasis tecnica e fonti
Fondamenti tecnici: Handbuch Urformen, sezione 1.6.4.1.1 sulle fasi di iniezione a camera fredda. Note aggiuntive sono linee guida generiche di ispezione tecnica, non tolleranze specifiche del produttore. Sommario originale; nessuna figura sorgente riprodotta.