
Macchina a piastra singola o a doppia piastra? Confronto tra i sistemi di serraggio per la pressofusione
Ogni macchina per pressofusione deve mantenere lo stampo chiuso mentre il metallo viene iniettato ad alta pressione. Il modo in cui ciò avviene dipende dal sistema di chiusura. Le macchine a leviera utilizzano un sistema di articolazione meccanica e l’allungamento elastico delle barre di chiusura; le macchine a doppia piastra bloccano le barre di chiusura e generano la forza idraulicamente. Entrambi i principi sono collaudati, ma differiscono per progettazione, ingombro, configurazione e manutenzione.
Qual è la differenza tra il sistema di chiusura a ginocchiera e quello a doppia piastra?
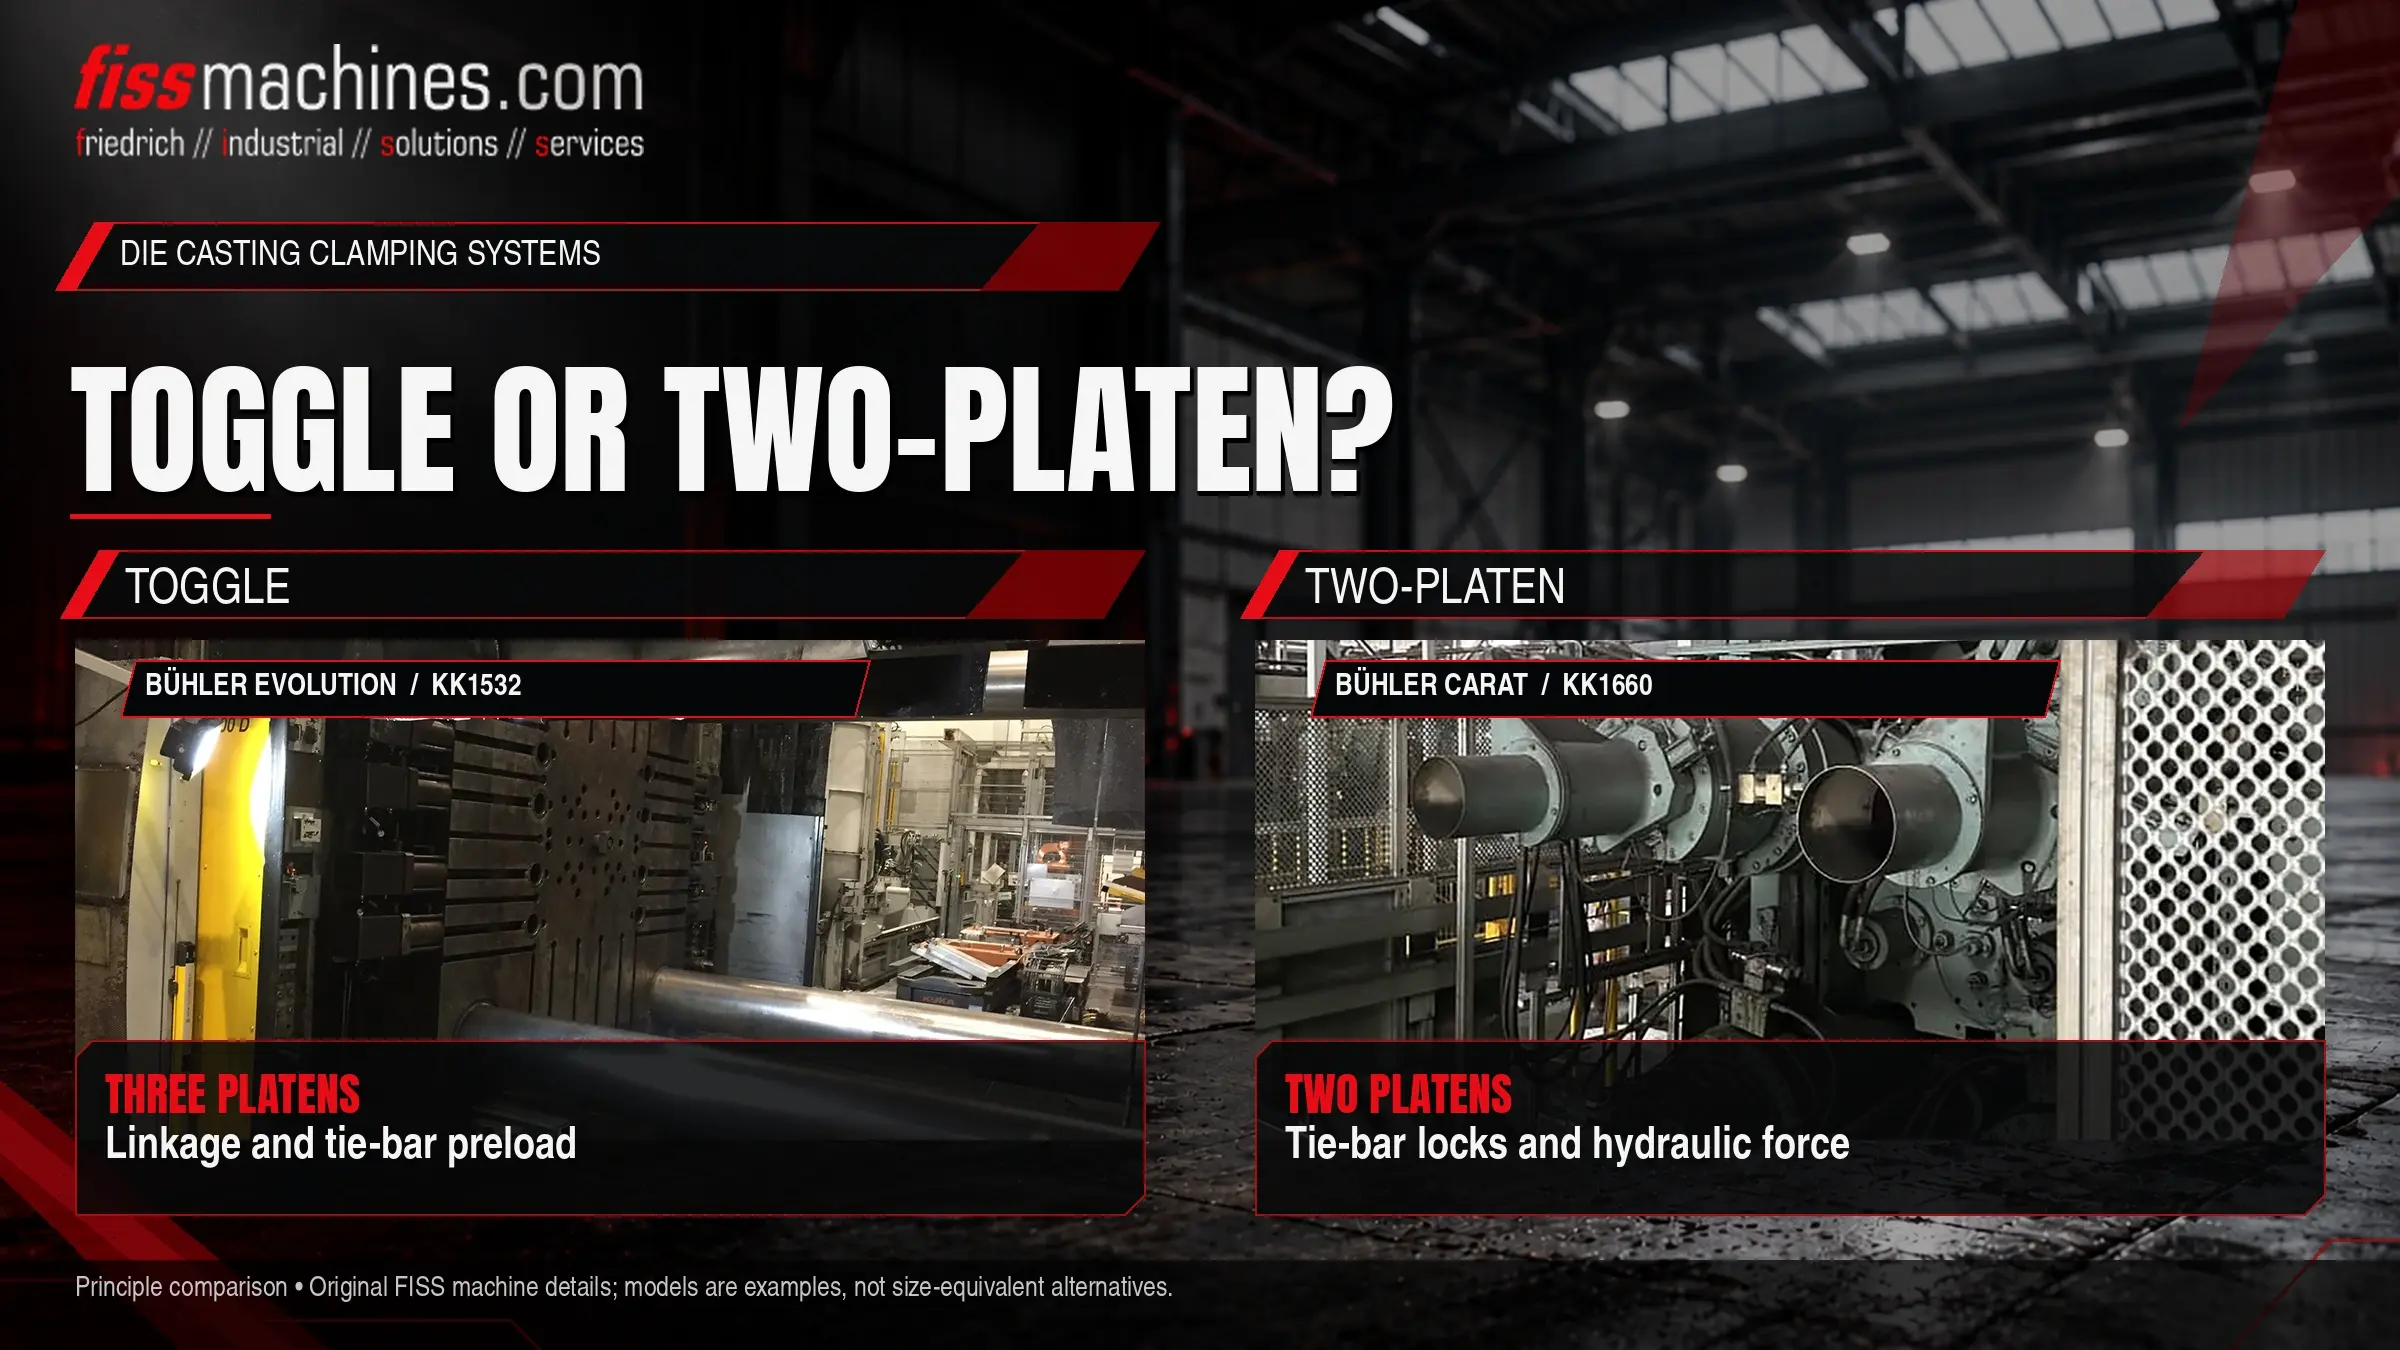
Una macchina a ginocchiera ha tre piastre. Un cilindro idraulico tende un sistema di leveraggi fino a portarlo quasi completamente esteso; ciò pre-tende le barre di collegamento e genera meccanicamente la forza di chiusura. Una macchina a due piastre non ha né la piastra posteriore né il sistema di leveraggi. La piastra mobile è fissata alle barre di collegamento e dei cilindri idraulici a corsa breve generano quindi la forza di chiusura.
Il sistema migliore dipende dalle dimensioni della macchina, dalle dimensioni dello stampo, dallo spazio disponibile e dalle capacità di manutenzione dello stabilimento piuttosto che dal solo principio.
Come funziona un'unità di serraggio a leva
La macchina a ginocchiera è costituita da una piastra fissa, una piastra mobile e una piastra posteriore, collegate da tiranti. Tra la piastra mobile e quella posteriore si trova il meccanismo a ginocchiera. Un cilindro idraulico relativamente piccolo muove il meccanismo; man mano che si avvicina alla posizione di massima estensione, il vantaggio meccanico aumenta bruscamente. Quando le due metà dello stampo si incontrano, il meccanismo a ginocchiera prosegue fino alla posizione di blocco e allunga elasticamente le tiranti. È proprio questo allungamento che genera la forza di chiusura.
Poiché la forza dipende dall’entità dell’allungamento delle barre di collegamento, la distanza tra le piastre deve essere adeguata all’altezza dello stampo. Ciò avviene spostando la piastra posteriore lungo le barre di collegamento tramite la regolazione dell’altezza dello stampo. La dilatazione termica dello stampo durante la produzione modifica il precarico effettivo; per questo motivo la forza di chiusura deve essere monitorata e riadeguata quando necessario.
Resistenze tipiche
Movimenti rapidi di chiusura e apertura, una posizione bloccata meccanicamente e un volume idraulico relativamente ridotto per il movimento di chiusura.
Punti di usura tipici
Perni e boccole nel sistema di articolazione, lubrificazione, meccanismo di regolazione dell’altezza dello stampo e carico irregolare sulle colonne causato da usura o disallineamento.
Come funziona un’unità di chiusura a due piastre
Una macchina a due piastre è composta esclusivamente dalla piastra fissa e da quella mobile. I cilindri di traslazione spostano rapidamente la piastra mobile nella posizione di chiusura. Gli elementi di bloccaggio, come i dadi a sezione divisa sulla piastra mobile, si innestano quindi nelle scanalature delle barre di collegamento. Infine, i cilindri di serraggio a corsa breve applicano la forza di serraggio tirando le barre di collegamento.
Poiché la forza viene generata idraulicamente, può essere regolata tramite la pressione e non dipende in modo analogo da un precarico meccanico. Le diverse altezze dello stampo vengono compensate all’interno del campo di bloccaggio delle barre di collegamento anziché mediante una regolazione separata dell’altezza dello stampo. Senza piastra posteriore e leveraggio, la macchina è generalmente più corta rispetto a un modello a ginocchiera comparabile.
Punti di forza tipici
Lunghezza compatta, forza di chiusura regolabile direttamente tramite la pressione e, a seconda della configurazione, buon accesso all’area dello stampo.
Punti di usura tipici
Dadi di bloccaggio e scanalature delle colonne, guarnizioni dei cilindri di chiusura, comportamento di mantenimento della pressione e sensori che monitorano il bloccaggio e la posizione.
a fianco tra macchine a ginocchiera e a due piastre
| Criterio | Macchina a ginocchiera | Macchina a due piastre |
|---|---|---|
| Generazione della forza | Meccanica, tramite l'allungamento elastico delle colonne | Idraulica, tramite cilindri di serraggio dopo il bloccaggio |
| Piastre | Tre (fissa, mobile, posteriore) | Due (fissa, mobile) |
| Regolazione dell’altezza dello stampo | Regolazione dell'altezza dello stampo sulla piastra posteriore | All'interno del campo di bloccaggio delle colonne |
| Lunghezza della macchina | Maggiore grazie al sistema di articolazione e alla piastra posteriore | In generale più compatta |
| Regolazione della forza | Tramite precarico; influenzata dalla temperatura dello stampo | Tramite pressione idraulica |
| Punti chiave della manutenzione | Articolazioni, lubrificazione, meccanismo di regolazione | Sistema di bloccaggio, guarnizioni dei cilindri, impianto idraulico |
Il sistema di serraggio a ginocchiera è da tempo ampiamente diffuso su macchine per pressofusione di varie dimensioni. Diversi produttori offrono modelli a doppia piastra, spesso nelle macchine di dimensioni maggiori, dove la lunghezza ridotta e l’assenza di un pesante meccanismo di articolazione sono particolarmente evidenti. Una macchina più corta può inoltre semplificare la disposizione delle attrezzature periferiche, quali robot di estrazione e spruzzatori; il nostro articolo “Automazione nella cella di pressofusione” descrive le attrezzature tipiche presenti intorno alla macchina.
Cosa significa il sistema di chiusura quando si acquista una macchina usata
Nel caso di una macchina usata, il principio di chiusura influisce principalmente sui punti da controllare durante l’ispezione. Nelle presse a ginocchiera, il gioco nel sistema di articolazione si manifesta spesso come un allungamento irregolare delle colonne o sbavature su un lato dello stampo. Nelle presse a due piastre , sono fondamentali le condizioni degli elementi di bloccaggio e la capacità dei cilindri di chiusura di mantenere la pressione.
In entrambi i casi, la misurazione della deformazione delle barre di chiusura a piena forza di serraggio fornisce informazioni oggettive sulla distribuzione della forza. Se si riscontra usura, una revisione mirata dell’unità di serraggio può spesso ripristinarne il funzionamento; FISS offre assistenza e supporto per le presse a iniezione usate.
Punti di ispezione per l’unità di serraggio
- Principio di chiusura e forza di chiusura nominale confermati dalla documentazione
- Distanza tra le barre di collegamento e intervallo di altezza dello stampo confrontati con lo stampo
- Deformazione delle barre di chiusura misurata su tutte le barre a piena forza di chiusura
- Leva: gioco nei perni e nelle boccole, funzionamento del sistema di lubrificazione
- A ginocchiera: la regolazione dell’altezza dello stampo avviene in modo fluido su tutta la corsa
- A due piastre: dadi di bloccaggio e scanalature delle tiranti prive di danni
- A due piastre: i cilindri di chiusura mantengono la pressione senza cali evidenti
- Parallelismo delle piastre misurato in posizione chiusa
- Verifica dello spazio a pavimento e dell’accessibilità perimetrale in relazione alla disposizione prevista
Domande frequenti
Esiste un sistema di serraggio generalmente migliore?
No. Entrambi i principi sono consolidati nella pressofusione. La scelta più adatta dipende dalle dimensioni della macchina, dallo stampo, dalla configurazione e dalle capacità di manutenzione.
Perché la forza di chiusura varia su una pressa a ginocchiera durante la produzione?
Man mano che lo stampo si riscalda, si espande e aumenta l’allungamento delle colonne nella posizione di chiusura. Senza monitoraggio e riadattamento, la forza effettiva può discostarsi dal valore di riferimento.
Il sistema di chiusura influisce sulla qualità del getto?
Indirettamente. Una forza di chiusura irregolare o insufficiente può causare bave e scostamenti dimensionali. Ciò che conta è che la forza sia adeguata e distribuita uniformemente, indipendentemente dal principio di funzionamento.
FISS aiuta a trovare il giusto concetto di chiusura.
Sfoglia l’attuale offerta di presse per pressofusione usate e lascia che FISS ti aiuti a confrontare le macchine disponibili con le dimensioni dei tuoi stampi, la forza di chiusura richiesta e la configurazione.