



Rifilatura nella pressofusione: presse di rifilatura, stampi e operazioni di finitura
Quando un pezzo ottenuto mediante pressofusione ad alta pressione viene estratto dallo stampo, possono ancora essere presenti canali di colata, sbavature e sottili residui di materiale. La loro rimozione costituisce una fase produttiva ben definita, piuttosto che una semplice operazione estetica. Le presse di rifilatura, gli stampi di rifilatura e i sistemi di sbavatura a valle contribuiscono a preparare i pezzi per l’ispezione, l’assemblaggio o la lavorazione CNC.
Qual è la funzione di una pressa di rifilatura nella pressofusione?
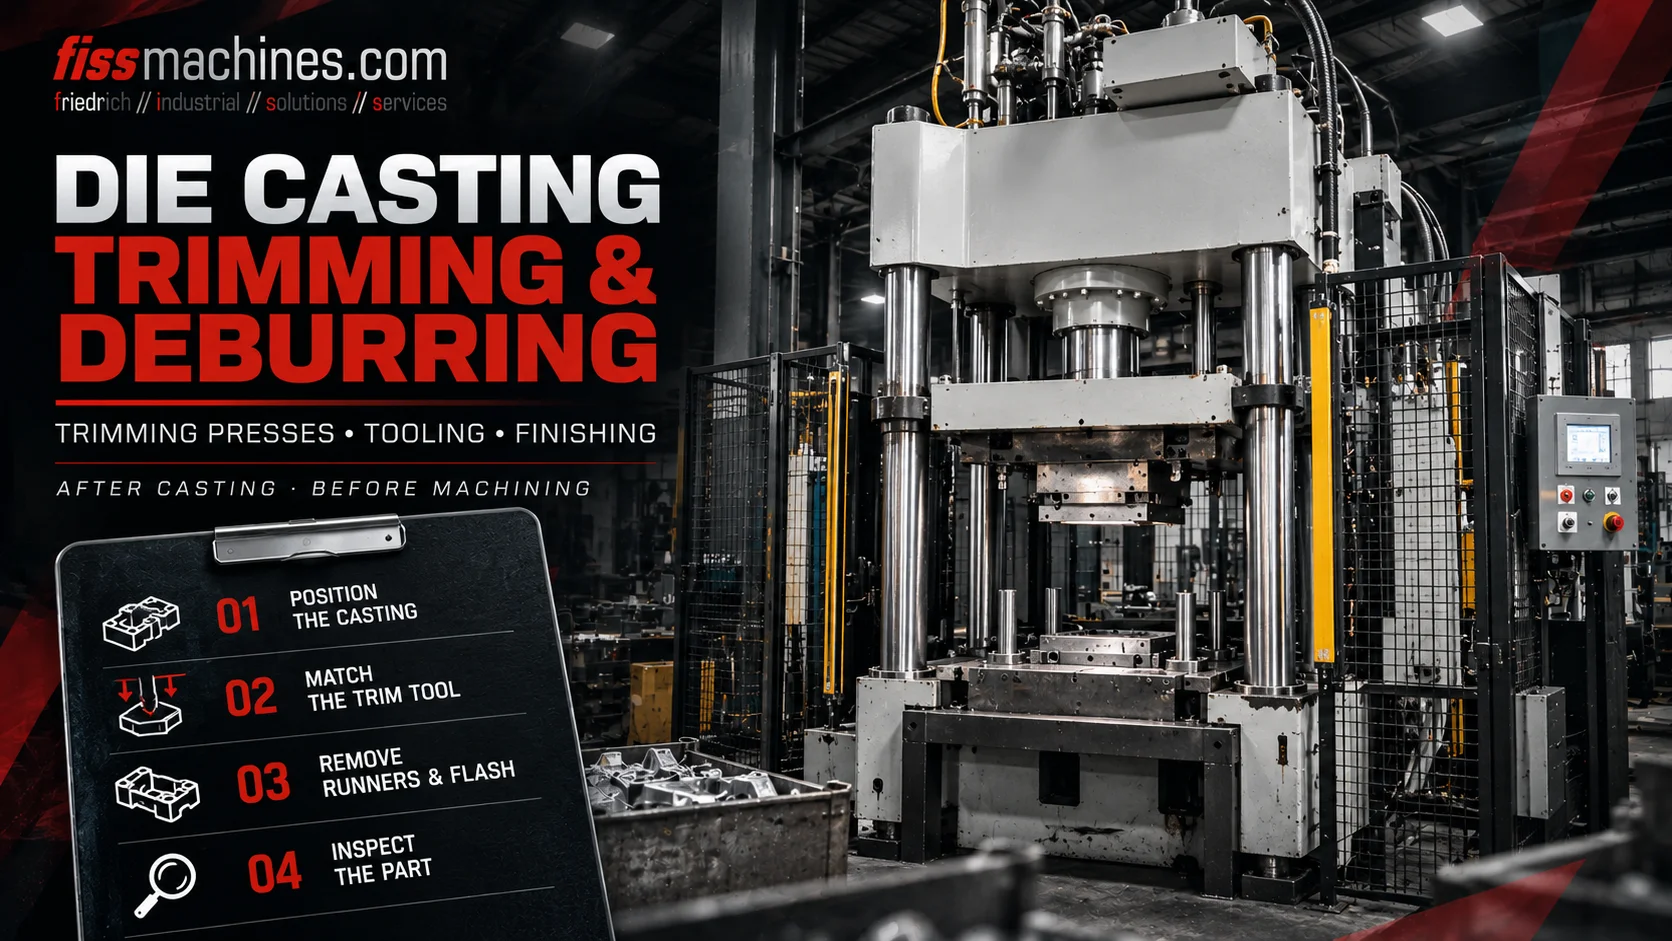
Una pressa di rifilatura aziona uno stampo di rifilatura dedicato con una corsa controllata per separare i canali di colata, le parti in eccesso e il materiale in eccesso selezionato da un pezzo fuso. Il processo può essere integrato con l’estrazione e il trasferimento robotizzati. A seconda della geometria e dei requisiti di qualità, potrebbero comunque essere necessarie ulteriori operazioni di sbavatura o lavorazione meccanica.
Dalla rimozione del pezzo fuso al componente rifilato
Una volta che il getto si è solidificato a sufficienza, lo stampo si apre e il pezzo viene rimosso manualmente oppure tramite un robot o un estrattore. Il getto può ancora presentare un sistema di canali di colata, residui di colata, cavità di troppo pieno e bave lungo alcuni bordi.
In una cella automatizzata, una volta liberata l’area dello stampo, un robot di movimentazione può trasferire il pezzo fuso a una pressa di rifilatura. Il pezzo viene posizionato in un utensile di rifilatura adeguato e sostenuto in punti strategici. La pressa esegue quindi la corsa definita, separando il materiale in eccesso.
Il pezzo fuso rifilato viene rimosso e può procedere alla granigliatura, alla finitura vibrante, al lavaggio, all’ispezione o alla lavorazione CNC. Questa sequenza di processo varia a seconda dell’applicazione; non tutti i pezzi fusi necessitano delle stesse attrezzature di rifilatura.
Rimuovere il pezzo in modo sicuro
Il pezzo, insieme al sistema di alimentazione e di sfioro ad esso collegato, esce dallo stampo di fusione.
Separare gli elementi definiti
Uno stampo di rifilatura apposito rimuove i canali di colata, i canali di distribuzione e i bordi in eccesso.
Finitura delle superfici critiche
A seconda delle specifiche, seguono ulteriori operazioni di sbavatura, sabbiatura o lavorazione meccanica.
Come funzionano una pressa da rifilatura e i relativi utensili
Una tipica pressa da rifilatura per pressofusione è dotata di un telaio rigido, una piastra superiore o mobile, un supporto inferiore per gli utensili e un sistema di azionamento che genera la forza e la corsa necessarie. I sistemi di azionamento idraulici sono comuni, ma la configurazione esatta deve essere valutata in base all’applicazione.
Lo stampo di rifilatura contiene elementi di posizionamento e supporto, taglienti e, ove necessario, meccanismi di espulsione o di estrazione. La geometria di taglio viene realizzata su misura per il pezzo fuso specifico; un utensile da taglio generico non può sostituire automaticamente uno stampo di rifilatura specifico per la produzione.
La pressa non deve necessariamente generare la stessa forza del sistema di serraggio della macchina per pressofusione. La forza di rifilatura dipende dal materiale da separare, dalla lunghezza di taglio, dallo spessore effettivo, dalla geometria e dalle condizioni dell’utensile. Deve essere determinata in base alla specifica operazione.
| Componente | Funzione | Punto di valutazione |
|---|---|---|
| Telaio della pressa e guide | Mantenere una corsa guidata e ripetibile | Gioco, allineamento e deformazione delle guide |
| Azionamento idraulico o di altro tipo | Forniscono la forza di pressatura e la corsa | Perdite, velocità, pressione e controllo |
| Matrice di rifilatura | Posizionamento e separazione del materiale | Danni al tagliente, accoppiamento, usura e supporto |
| Espulsione e separazione | Rilascio del pezzo rifilato o degli scarti | Rimozione affidabile e movimentazione sicura dei pezzi |
Il rifilatura, la sbavatura e la lavorazione CNC sono operazioni diverse
La rifilatura si riferisce solitamente alla separazione di elementi definiti del getto, quali i canali di colata e le cavità di sfioro, mediante una pressa e un utensile da taglio. La sbavatura riguarda piccole sbavature residue o spigoli vivi e può essere eseguita con diversi processi.
A seconda dei requisiti superficiali, la finitura può prevedere l’uso di utensili manuali, la sbavatura robotizzata, la finitura a vibrazione, la sabbiatura o la lavorazione mirata. La lavorazione CNC viene impiegata nei casi in cui superfici funzionali precise, fori o filettature debbano rispettare tolleranze più rigorose.
Un pezzo fuso rifilato a pressione non è quindi necessariamente un componente finito. L’intera catena di processo dovrebbe essere definita in base ai risultati effettivi del controllo qualità e alle specifiche esigenze del cliente.
Rimozione delle sporgenze
Lo stampo separa i punti di colata, i canali di colata e gli sfioratori selezionati.
Miglioramento dei bordi
Rimuovere sbavature residue, spigoli vivi e piccoli residui.
Creazione di elementi di precisione
Rifinire fori, superfici di accoppiamento e altre quote che richiedono operazioni di taglio.
Come interagiscono i robot di estrazione e le presse di rifilatura
La movimentazione robotizzata può collegare la macchina di pressofusione a una pressa di rifilatura. Le pinze devono adattarsi alla geometria e alla temperatura effettive del pezzo, garantendo al contempo un trasferimento sicuro e un posizionamento ripetibile.
La sequenza deve impedire collisioni tra la pressa di pressofusione, il sistema di estrazione, la pressa di rifilatura e qualsiasi attrezzatura di scarico. Sono essenziali protezioni di sicurezza, accesso monitorato e segnali delle macchine correttamente integrati.
Il tempo di ciclo non può essere valutato solo in base alla durata della corsa della pressa. Il caricamento, il posizionamento preciso, il taglio, la rimozione del pezzo e degli scarti, nonché eventuali fasi di raffreddamento o ispezione, contribuiscono tutti al ciclo effettivo della cella.
Quali difetti possono derivare da un’operazione di rifilatura non adeguata?
Un supporto inadeguato del pezzo o bordi di rifilatura smussati possono deformare le sezioni sottili del pezzo fuso o causare rotture indesiderate dei bordi. Un disallineamento può portare a linee di rifilatura irregolari o a danni a una superficie funzionale.
La soluzione consigliata consiste in un controllo sistematico della geometria degli utensili da taglio, dell’allineamento della macchina, del posizionamento del pezzo, della sequenza operativa e delle condizioni del materiale fuso. Il processo di rifilatura non è in grado di correggere la porosità a monte o altri difetti generati durante la fusione.
- Verificare che il pezzo fuso sia correttamente posizionato nel suo dispositivo di fissaggio
- Ispezionare i taglienti degli utensili e le parti soggette a usura
- Controllare il piano di taglio, la corsa e l’allineamento dell’utensile
- Monitorare la deformazione del pezzo e la qualità dei bordi
- Assicurarsi che gli scarti siano stati rimossi e non blocchino l’utensile
- Ispezionare il sistema di sicurezza e le interfacce di automazione
Come valutare una pressa di rifilatura per pressofusione usata
Per una pressa di rifilatura usata, la forza di pressatura nominale è solo il punto di partenza. Altrettanto importanti sono le dimensioni di lavoro, l’apertura libera, la corsa, la geometria delle piastre, l’accessibilità per la movimentazione, il sistema di controllo e le interfacce per gli utensili.
Ispezionare il telaio, le guide, l’impianto idraulico, l’apparato elettrico, gli alloggiamenti per gli utensili, i dispositivi di sicurezza e la cronologia documentata della macchina. Una pressa usata potrebbe richiedere uno stampo di rifilatura nuovo e un adattamento alla cella di produzione.
FISS offre presse di rifilatura usate per applicazioni nel settore della fusione e industriale. Prima dell’acquisto, è necessario verificare che la pressa e la dotazione effettiva di accessori siano adeguate al componente e ai requisiti di produzione.
| Criteri di selezione | Perché è importante |
|---|---|
| Forza di pressatura | Deve corrispondere alla specifica operazione di taglio |
| Corsa e gioco | Devono adattarsi all’altezza e al movimento dell’utensile |
| Disposizione del piano e delle guide | Influisce sull'adattamento dell'utensile, sulla ripetibilità e sull'accessibilità |
| Movimentazione e protezioni | Determina il collegamento sicuro alla cella nel suo complesso |
| Documentazione e condizioni | Supporta l'assistenza, il trasporto e la rimessa in servizio |
Domande frequenti sulla rifilatura dei pezzi pressofusi
Cosa viene rimosso da una pressa per rifilatura dei pezzi pressofusi?
A seconda dello stampo di rifilatura, è possibile separare i canali di colata, le sezioni di iniezione, gli sfioratori, le bave e altro materiale in eccesso specificato.
Ogni pezzo pressofuso richiede l’uso di una pressa di rifilatura?
No. Il metodo di finitura scelto dipende dalla geometria del pezzo, dal processo di fusione, dal volume di produzione e dai requisiti di qualità.
La rifilatura è la stessa cosa della sbavatura?
Non esattamente. La rifilatura di solito separa elementi sporgenti più grandi e ben definiti, mentre la sbavatura rimuove le sbavature residue o gli spigoli vivi.
Come si calcola la forza di pressatura necessaria?
Dipende dal materiale, dalla lunghezza effettiva di taglio, dallo spessore, dalla geometria di taglio e dalle condizioni dell’utensile. È diversa dalla forza di serraggio della macchina di colata.
Una pressa di rifilatura usata può funzionare con un pezzo fuso diverso?
Spesso sì, a condizione che la forza, la corsa, lo spazio di lavoro, i comandi e i dispositivi di sicurezza siano adeguati. Potrebbero essere necessari uno stampo di rifilatura specifico per il componente e altri adattamenti.
Cerchi una pressa da rifilatura usata?
FISS propone un elenco di presse di rifilatura usate e offre assistenza nella scelta dei macchinari e nei progetti internazionali relativi alle attrezzature. È sempre necessario abbinare la pressa, la matrice di rifilatura e il sistema di movimentazione al pezzo fuso di destinazione.
Visualizza le presse di rifilatura usateBasi tecniche e fonti
Contesto generale del processo: «Handbuch Urformen», sezioni 1.7.2 e 1.7.3 relative alla separazione e alla sbavatura; categoria pubblica FISS delle presse di rifilatura usate. Articolo originale; nessuna dichiarazione di prestazioni specifica per le macchine.
