



Peso dello stampo e volume di colata: scelta dell'unità di iniezione adeguata
La forza di chiusura è solitamente il primo dato che si tende a confrontare, ma una pressa per pressofusione deve anche erogare la giusta quantità di metallo alla giusta pressione ad ogni iniezione. Il peso della colata, il diametro dello stantuffo, il volume del manicotto di colata e la pressione specifica di colata sono strettamente correlati. Comprendere queste relazioni aiuta a valutare se un’unità di iniezione sia realmente adatta a uno stampo e a un pezzo.
Come si verifica se l’unità di iniezione è sufficientemente capiente?
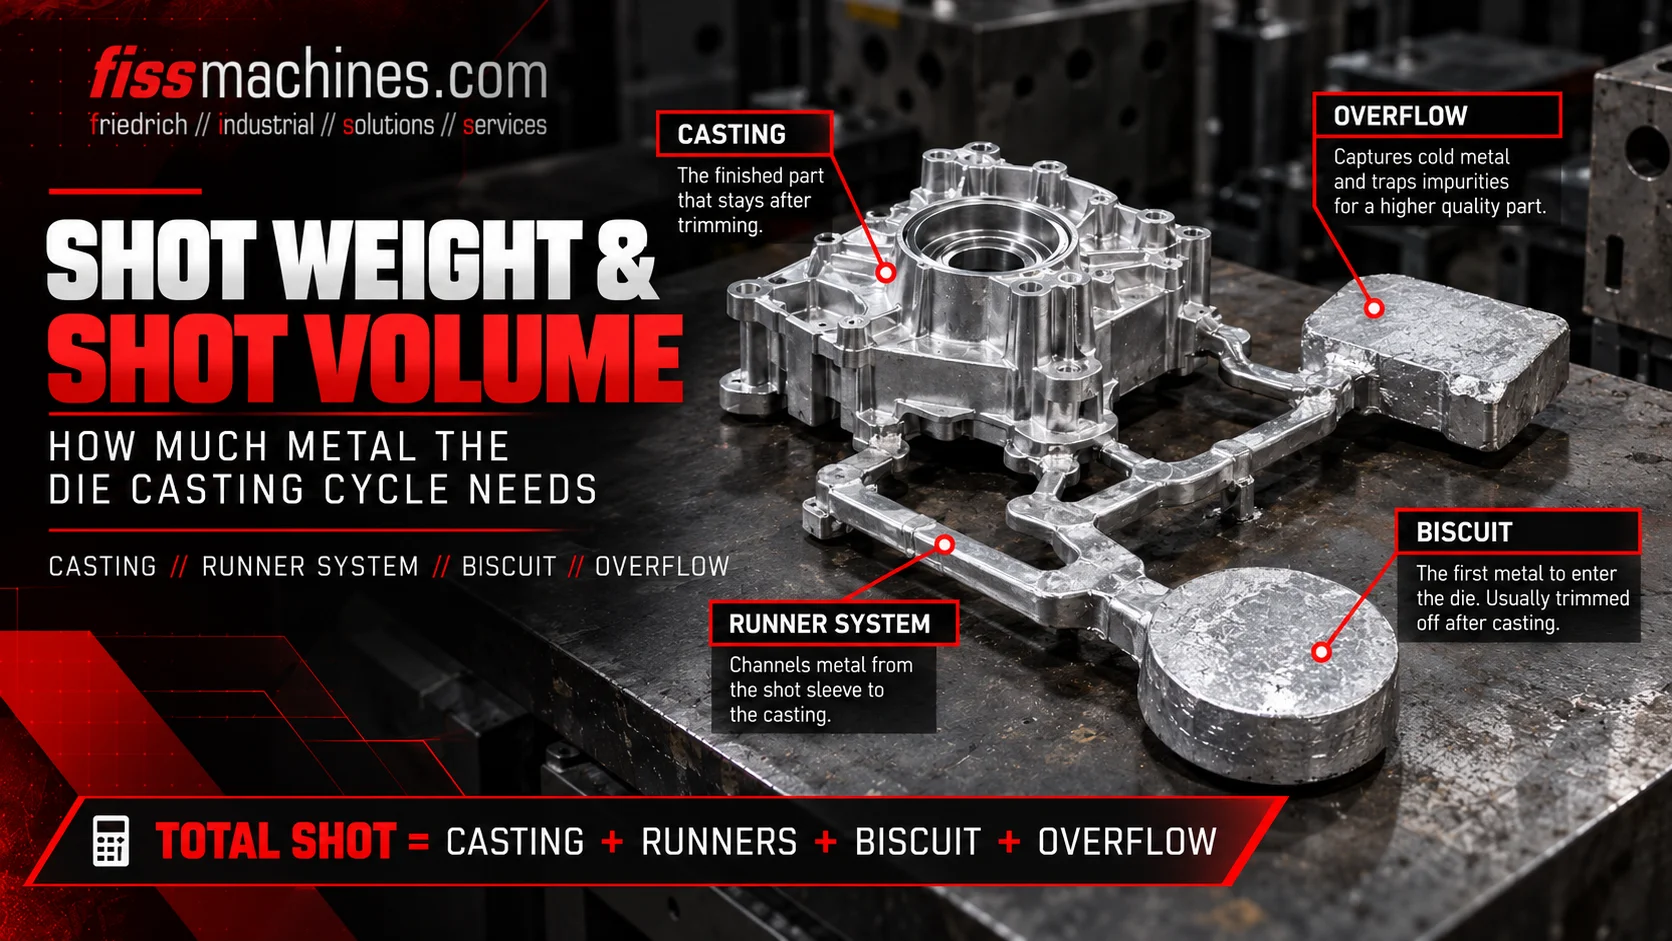
Sommare la massa totale della colata: tutti i pezzi fusi più i canali di colata, i punti di iniezione, gli sfioratori e il biscotto. Convertire questa massa in volume di metallo utilizzando la densità della lega liquida. Quindi confrontarla con il volume utile del manicotto di colata per il diametro dello stantuffo previsto e verificare il rapporto di riempimento risultante e la pressione di colata specifica che l’estremità di colata può generare con quel diametro.
Uno stantuffo troppo grande riduce la pressione di colata raggiungibile; uno troppo piccolo potrebbe non contenere abbastanza metallo. La scelta giusta è un equilibrio tra i due, confermato dai dati della macchina e dal progetto dello stampo.
Cosa rientra nel peso della colata?
Il peso della colata è la massa totale di metallo iniettato in un ciclo, non solo il peso del pezzo fuso finito. In pratica, il sistema di colata e gli eccedenti possono rappresentare una quota sostanziale della colata, specialmente per pezzi a pareti sottili o stampi a più cavità.
| Componente | Funzione | Nota |
|---|---|---|
| Pezzi fusi | I pezzi veri e propri, uno o più per colata. | Utilizzare il peso lordo prima della lavorazione. |
| Canali di colata e punti di iniezione | Con conducono il metallo dal manicotto alla cavità. | Definiti dal progetto dello stampo. |
| Tubi di sfogo e fori di sfiato | Raccolgono il metallo freddo e ossidato e aiutano a sfiatare la cavità. | Spesso sottovalutati nei calcoli iniziali. |
| Biscotto | Metallo residuo davanti allo stantuffo che trasmette la pressione. | Il suo spessore varia a seconda della precisione di dosaggio. |
Le macchine a camera calda non hanno il biscotto; la dose viene immessa attraverso il collo d’oca e l’ugello, e nel calcolo subentra il canale di colata.
Conversione del peso della colata in volume di metallo
Il manicotto di colata contiene un volume, non una massa. Il peso della colata deve quindi essere diviso per la densità della lega allo stato liquido, che è inferiore alla densità del getto solido. Per le leghe di alluminio, la densità del liquido in prossimità della temperatura di colata è approssimativamente compresa tra 2,3 e 2,4 g/cm³; il valore esatto deve essere ricavato dai dati relativi alla lega.
Vmetal =mshot /ρliquido
Vmetal in cm³,mshot in g, ρliquid in g/cm³. Ipotesi: si considera la colata completa, compreso il biscotto, e il metallo è completamente liquido al momento della colata.
Le schede tecniche delle macchine indicano spesso un peso massimo della colata per ciascun diametro dello stantuffo . Verificate su quale lega e su quali condizioni di riferimento si basano questi valori prima di confrontarli con i vostri calcoli.
Rapporto di riempimento: quanto è pieno il manicotto di colata?
Il rapporto di riempimento descrive quale percentuale del volume utilizzabile del manicotto di colata è occupata dal metallo dopo la colata. Influisce notevolmente sulla quantità d’aria presente nel manicotto e sul comportamento dell’onda metallica durante la prima fase lenta della colata.
Rapporto di riempimento =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 in cm² (d = diametro dello stantuffo in cm); Leff = lunghezza utile del manicotto in cm tra la faccia dello stantuffo nella posizione iniziale e l’estremità del manicotto sul lato dello stampo.
Un basso rapporto di riempimento lascia un grande volume d’aria sopra il metallo, il che rende più probabile la formazione di onde e l’intrappolamento d’aria e richiede un’iniezione lenta attentamente calibrata. Un rapporto di riempimento molto elevato riduce il volume d’aria ma lascia meno margine per la colata e può aumentare il rischio che il metallo fuoriesca dall’ apertura di colata. I valori target adeguati dipendono dalla lunghezza del manicotto, dal profilo di colata lenta e dal pezzo, e devono essere convalidati nel processo. Il modo in cui le successive fasi di riempimento influiscono sulla qualità è spiegato nel nostro articolo sul riempimento dello stampo e sul vuoto.
Pressione di colata specifica e diametro dello stantuffo
Il cilindro di iniezione esercita una forza. La pressione che agisce sul metallo risulta da questa forza divisa per l’area dello stantuffo. A parità di forza di iniezione, uno stantuffo più piccolo produce quindi una pressione specifica maggiore, ma trattiene meno metallo.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Poiché 1 kN/cm² equivale a 100 bar. Le perdite dovute all’attrito e agli effetti dinamici vengono trascurate in questa relazione semplificata.
La pressione specifica determina anche la forza di serraggio richiesta, poiché la pressione del metallo agisce sull’area proiettata del pezzo fuso e del sistema di colata. L’unità di iniezione e quella di serraggio devono quindi essere sempre valutate insieme.
Un calcolo semplificato
I dati riportati di seguito sono ipotetici e servono solo a illustrare il metodo. Ipotesi: una colata di alluminio di 3,5 kg (getti, canali di colata, troppe e biscotto), densità del liquido 2,4 g/cm³, lunghezza utile del manicotto 50 cm e una forza di intensificazione di 400 kN.
| Ø dello stantuffo | Area dello stantuffo | Volume del manicotto | Rapporto di riempimento | Pressione specifica |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1.924 cm³ | circa il 76 % | circa 1.040 bar |
| 80 mm | 50,3 cm² | 2.513 cm³ | circa il 58 % | circa 800 bar |
Volume del metallo in entrambi i casi: 3.500 g / 2,4 g/cm³ ≈ 1.458 cm³. Il confronto evidenzia il compromesso: lo stantuffo più piccolo garantisce una pressione maggiore e un manicotto più pieno, mentre quello più grande lascia una maggiore riserva di volume a una pressione inferiore. La scelta dell’ opzione più adatta al pezzo dipende dai requisiti di qualità dello stesso e dal progetto dello stampo.
Lista di controllo per la valutazione di un'unità di iniezione
- Peso totale dell’iniezione determinato, inclusi traboccamenti e biscotto
- La densità della lega allo stato liquido deve essere ricavata dai dati della lega, non dalla densità allo stato solido
- Identificati i diametri dello stantuffo e i manicotti di colata disponibili per la macchina
- Lunghezza utilizzabile del manicotto misurata o ricavata dalla documentazione
- Rapporto di riempimento calcolato per ciascun diametro di stantuffo candidato
- Forza di iniezione e pressione specifica risultante verificate rispetto ai requisiti
- Forza di serraggio verificata in relazione alla pressione risultante e all’area proiettata
- Precisione di dosaggio della siviera o del forno sufficiente per garantire uno spessore costante del biscotto
- Stato del manicotto di iniezione, dello stantuffo e del cilindro di iniezione ispezionati sulle macchine usate
Un dosaggio costante è un prerequisito per rapporti di riempimento ripetibili. Le differenze tra forni di dosaggio, di fusione e di mantenimento sono trattate nel nostro articolo Forno di dosaggio, di fusione o di mantenimento?
Domande frequenti
È possibile modificare il diametro dello stantuffo su una macchina esistente?
Spesso sì, entro i limiti indicati dal produttore. Il manicotto di iniezione, lo stantuffo, il supporto del manicotto ed eventualmente l’interfaccia dello stampo devono essere compatibili. Verificare quali dimensioni sono omologate per la macchina specifica.
Perché si utilizza la densità del liquido anziché quella del solido?
Il manicotto viene riempito con metallo liquido, che occupa un volume maggiore rispetto alla stessa massa in forma solida. Utilizzando la densità del solido si sottostimerebbe il volume richiesto.
Un’unità di iniezione più grande è sempre la scelta più sicura?
Non necessariamente. Un’unità sovradimensionata può comportare un basso rapporto di riempimento o l’utilizzo di uno stantuffo più grande con una pressione specifica inferiore. L’obiettivo è un abbinamento adeguato, non il valore massimo.
FISS aiuta a confrontare i dati di fine ciclo con il vostro pezzo.
Inviateci il peso della colata, la lega e le dimensioni dello stampo del vostro pezzo. FISS può verificare quali macchine per pressofusione a camera fredda usate offrono una combinazione adeguata di capacità di colata, dimensioni dello stantuffo e forza di chiusura.
