
Comprendere le curve di colata: monitoraggio del processo nella pressofusione
Ogni colata effettuata su una moderna macchina per pressofusione lascia una traccia: la posizione dello stantuffo, la sua velocità e la pressione idraulica registrate nell’arco di poche frazioni di secondo. Se interpretate correttamente, queste curve di colata indicano se la macchina ha ripetuto la sequenza prevista, dove si è verificata una deviazione e quale componente potrebbe esserne responsabile. Rappresentano uno degli strumenti diagnostici più utili in fonderia, a condizione che i dati siano affidabili e che chi li interpreta sappia riconoscere i valori normali.
Cosa rivela una curva di colata?
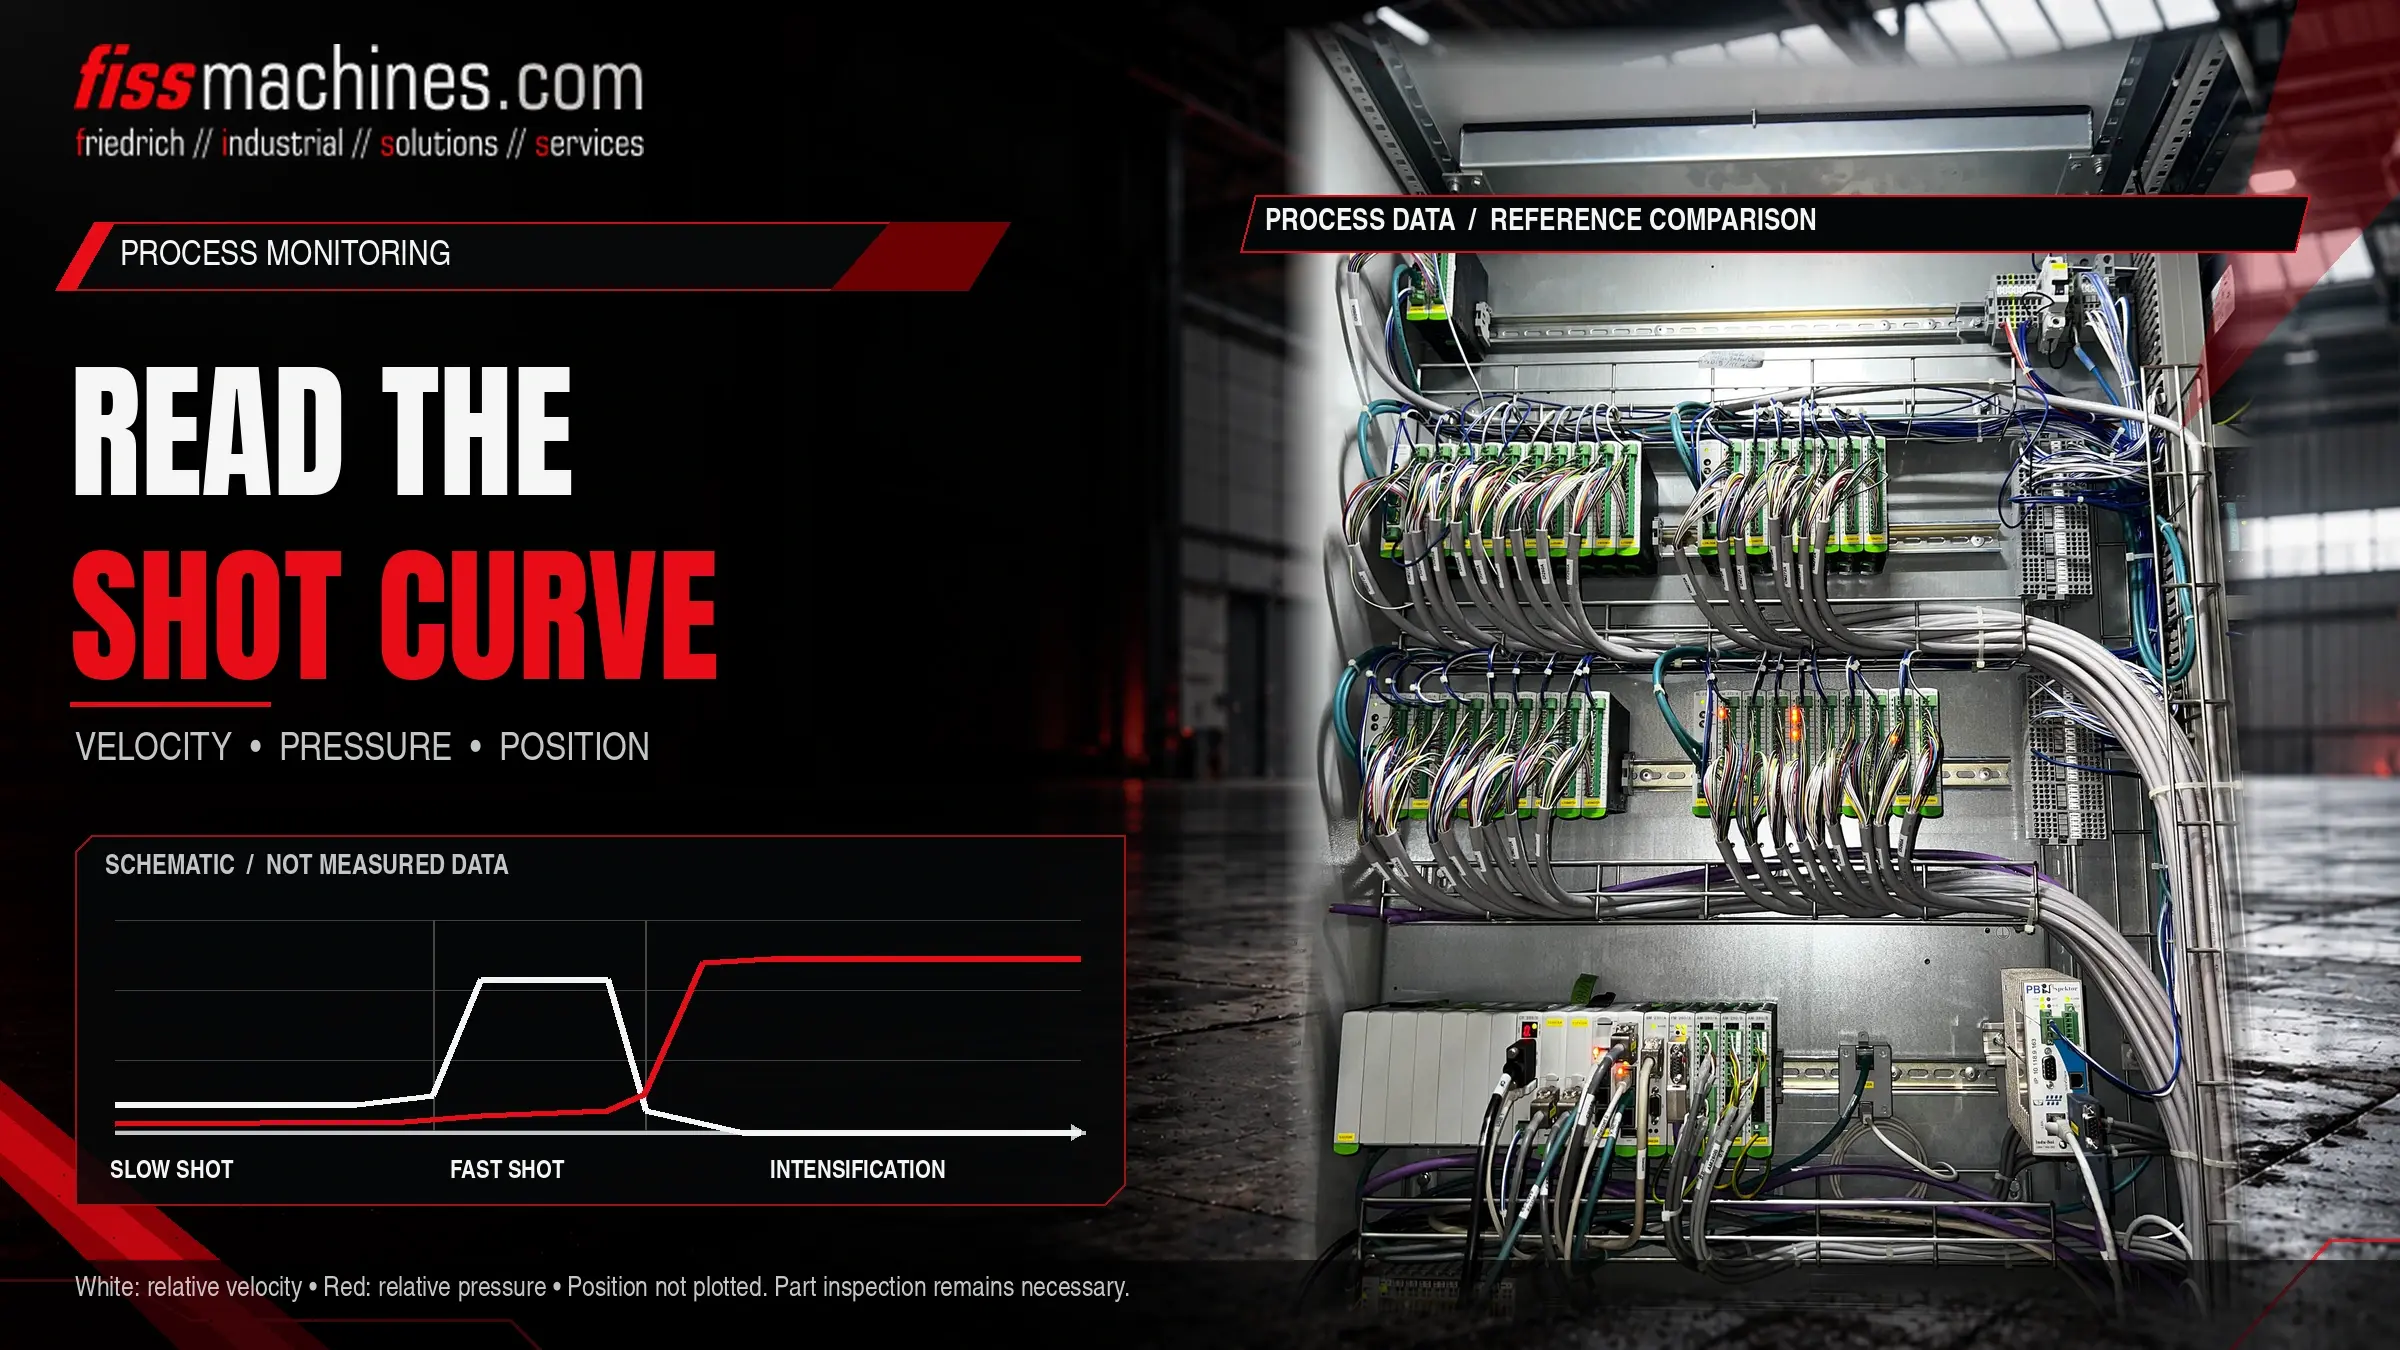
Una curva di colata traccia la corsa dello stantuffo, la velocità dello stantuffo e la pressione in funzione del tempo o della corsa per una singola colata. Rispetto a un colpo di riferimento noto e corretto, essa rivela le deviazioni nella fase lenta, il passaggio alla fase veloce del colpo, la velocità nella fase veloce, l’aumento di pressione durante l’intensificazione e la posizione finale dello stantuffo.
Una curva non dimostra che un pezzo fuso sia conforme. Mostra se la macchina si è comportata come previsto; se tale comportamento produca pezzi conformi deve ancora essere confermato dall’ispezione dei pezzi fusi.
Quali segnali compongono una curva di colata?
L'insieme esatto dei canali dipende dalla macchina e dal suo sistema di controllo, ma la maggior parte dei sistemi registra un nucleo simile. Alcuni valori vengono misurati direttamente, altri vengono calcolati. Sapere quali sono gli uni e quali gli altri è importante quando una curva appare anomala.
| Segnale | Fonte | Cosa indica | Limiti |
|---|---|---|---|
| Posizione dello stantuffo | Trasduttore di posizione lineare sul cilindro di iniezione | Corsa in funzione del tempo, punto di commutazione, posizione finale | Il montaggio e la calibrazione devono essere corretti |
| Velocità dello stantuffo | Di solito derivata dal segnale di posizione | Profilo di iniezione lenta, velocità di iniezione veloce, decelerazione | Sensibile alla frequenza di campionamento e al filtraggio |
| Pressione idraulica | Trasduttori di pressione sul cilindro di iniezione (lato pistone e lato stelo) | Resistenza durante il riempimento, aumento dell’intensificazione | La risposta del sensore e la sua posizione sul circuito influenzano la traccia |
| Pressione del metallo | Calcolata dalle pressioni idrauliche e dai rapporti di area | Pressione approssimativa esercitata sul metallo | Valore calcolato; attrito e perdite dinamiche non sono inclusi |
| Pressione dell’accumulatore | Trasduttore sul circuito dell’accumulatore, se presente | Energia disponibile per l'iniezione rapida e l'intensificazione | Non registrato su tutte le macchine |
Molte celle memorizzano anche singoli valori per ogni colpo oltre alle curve, quali velocità di iniezione rapida, posizione di commutazione, tempo di salita dell’intensificazione, posizione finale dello stantuffo e tempo di ciclo. Questi valori rendono visibili le tendenze su centinaia di colpi senza dover aprire ogni singola curva.
Lettura passo dopo passo di una curva di iniezione
Gli aspetti fisici delle fasi di riempimento, compreso il motivo per cui l’iniezione lenta deve spingere l’aria davanti al metallo e perché lo sfiato e il vuoto sono importanti, sono spiegati nel nostro articolo sul riempimento dello stampo e il vuoto. Qui ci concentriamo su cosa cercare nei dati registrati.
Posizione iniziale e fase lenta
Verificare che lo stantuffo parta dalla stessa posizione e acceleri in modo regolare. Una linea di velocità irregolare nella fase lenta può indicare un problema di funzionamento della valvola, attrito nel manicotto o un volume di colata variabile.
Passaggio alla fase veloce
Confrontare la posizione della corsa in cui la velocità aumenta bruscamente con il valore impostato. Uno spostamento del punto di passaggio modifica la quantità di metallo già presente nel sistema di colata all’inizio della fase veloce.
Velocità di iniezione rapida e frenata
Osservare il livello, la stabilità e la fine della fase rapida. I picchi alla fine del riempimento sono spesso legati al comportamento di frenata alla fine dell’iniezione e possono sottoporre a sollecitazioni lo stampo e la macchina.
Intensificazione e posizione finale
Valutate la rapidità con cui la pressione aumenta una volta riempita la cavità e se rimane stabile. La posizione finale dello stantuffo indica la lunghezza del biscotto e quindi l’uniformità del dosaggio.
Scostamenti tipici e possibili cause
La tabella sottostante elenca i modelli più frequenti. Le cause indicate sono ipotesi da verificare, non diagnosi definitive; possono coesistere più cause contemporaneamente, e lo stesso modello può avere origini diverse a seconda delle macchine.
| Andamento | Possibili cause | Primi controlli |
|---|---|---|
| La posizione finale varia da colpo a colpo | Dosaggio non uniforme, solidificazione del metallo nel manicotto | Sistema di dosaggio, sivaio o forno, temperatura del manicotto |
| Velocità di colata inferiore a quella impostata | Carica dell’accumulatore insufficiente, risposta delle valvole, aumento dell’attrito | Pressione e precarica dell'accumulatore, valvole, usura dello stantuffo e del manicotto |
| Aumento lento della pressione di intensificazione | Problemi al moltiplicatore o alle valvole, perdite interne, precarica del gas | Circuito dell'intensificatore, guarnizioni, stato dell'accumulatore |
| Calo di pressione durante la pausa | Perdite interne, sbavature metalliche sulla linea di divisione | Guarnizioni del cilindro, valvole di ritegno, bloccaggio dello stampo e linea di divisione |
| Traccia di velocità rumorosa o irregolare | Problemi al sensore o al cablaggio, impostazioni di filtraggio troppo aggressive, stallo dello stantuffo | Trasduttore, cablaggio, impostazioni dei dati, lubrificazione dello stantuffo |
Prima di modificare le impostazioni di processo a causa di una curva anomala, verificare che il sensore, il suo montaggio e le impostazioni di registrazione siano corretti. Un trasduttore allentato può simulare in modo convincente un guasto meccanico.
Sviluppo di una strategia di monitoraggio pratica
Immagini di riferimento e fasce di tolleranza
Il monitoraggio inizia con un riferimento ben definito: curve e singoli valori provenienti da un ciclo stabile che ha prodotto pezzi approvati dal controllo qualità. Le fasce di tolleranza attorno ai valori chiave consentono alla cella di segnalare automaticamente i cicli che presentano deviazioni. Le fasce troppo strette generano falsi allarmi e vengono presto ignorate; quelle troppo ampie lasciano passare inosservate le derive effettive.
Collegamento dei dati dei cicli ai pezzi
Il valore dei dati di colata aumenta notevolmente quando ogni colata può essere collegata al pezzo fuso che ha prodotto, ad esempio tramite un contatore di colate o la marcatura del pezzo. È quindi possibile scartare le colate non conformi e correlare i risultati delle ispezioni con i dati di processo nel tempo. Il modo in cui la selezione delle colate, la marcatura e la movimentazione si integrano in una cella è trattato nel nostro articolo sull’ automazione nella cella di pressofusione.
Monitoraggio e controllo a circuito chiuso
La registrazione delle curve non equivale al loro controllo. Molte macchine eseguono la colata con posizioni delle valvole prestabilite e registrano il risultato; altre regolano la colata in tempo reale durante ogni corsa. Entrambe possono essere monitorate, ma la dispersione prevista e il significato di una deviazione differiscono.
Curve di iniezione nella valutazione di una macchina usata
Le curve memorizzate durante la produzione possono costituire una prova preziosa di come si comportasse l’uscita prima che la macchina venisse messa fuori servizio. Quando sono disponibili, richiedete curve relative a periodi diversi, non solo un singolo esempio. Se non lo sono, un ciclo di prova sotto supervisione, ove possibile in condizioni di sicurezza, consente di registrare le curve in loco. Le macchine più vecchie potrebbero non disporre affatto di un sistema di monitoraggio delle colate; in tal caso è spesso possibile installarne uno a posteriori, ma è necessario valutare in anticipo i sensori, l’integrazione dei controlli e l’impegno richiesto.
Lista di controllo per un monitoraggio affidabile delle iniezioni
- Trasduttori di posizione e pressione identificati, montati in modo sicuro e calibrati
- Chiarire quali canali sono misurati e quali sono calcolati
- Frequenza di campionamento e filtraggio documentati e mantenuti costanti
- Colpi di riferimento definiti sulla base di una serie di prove con pezzi approvati
- Bande di tolleranza impostate per i singoli valori chiave e riviste periodicamente
- Dati dei cicli collegati ai pezzi o almeno all’ora e al contatore dei cicli
- Pressioni dell'accumulatore e precarica incluse nelle routine di manutenzione
- Responsabilità definite: chi verifica gli allarmi e chi può modificare le impostazioni
- Modifiche delle curve dopo la manutenzione rispetto al riferimento precedente
Domande frequenti
La pressione del metallo indicata sulla curva corrisponde alla pressione effettiva nella cavità?
Di solito no, non esattamente. In genere viene calcolata a partire dalle pressioni idrauliche e dalle aree dei cilindri, quindi l’attrito e gli effetti dinamici non sono inclusi, e la pressione nella cavità dipende anche dal sistema di colata e dalla solidificazione. Consideratela come un valore di riferimento per il confronto tra i vari cicli di stampaggio.
Le curve di iniezione possono sostituire i controlli a raggi X o altre ispezioni dei pezzi?
No. Esse indicano se la macchina ha ripetuto la propria sequenza. La porosità o altri difetti possono derivare anche dallo stampo, dal materiale fuso o dalla temperatura dello stampo, fattori che una curva di colata non rileva.
Con quale frequenza devono essere aggiornate le curve di riferimento?
Ogni volta che cambiano lo stampo, il manicotto di colata, lo stantuffo o le impostazioni rilevanti e dopo interventi di manutenzione importanti. Conservare il vecchio riferimento in modo che le modifiche rimangano tracciabili.
È possibile dotare una macchina più vecchia di un sistema di monitoraggio delle iniezioni?
In molti casi sì, utilizzando sensori retrofit e un sistema di registrazione separato o un sistema di controllo aggiornato. La fattibilità dipende dal progetto idraulico, dallo spazio di montaggio e dall’utilizzo previsto dei dati.
FISS offre supporto per la valutazione e l'assistenza tecnica delle macchine.
Sia che stiate esaminando l’estremità di iniezione di una macchina a camera fredda usata o pianificando un’ispezione delle vostre attrezzature, FISS può discutere con voi i dati disponibili e i prossimi passi tecnici da intraprendere.