
Manutenzione preventiva delle macchine per pressofusione: intervalli, punti di controllo e registrazioni
Una pressa per pressofusione opera ad alta pressione, alta velocità e alta temperatura, ciclo dopo ciclo. L’usura è inevitabile, ma i fermi macchina non programmati in gran parte non lo sono. La manutenzione preventiva trasforma l’usura in un intervento pianificato: i componenti vengono controllati prima che si guastino e i problemi vengono individuati quando sono ancora di lieve entità.
Cosa comprende la manutenzione preventiva di una pressa per pressofusione?
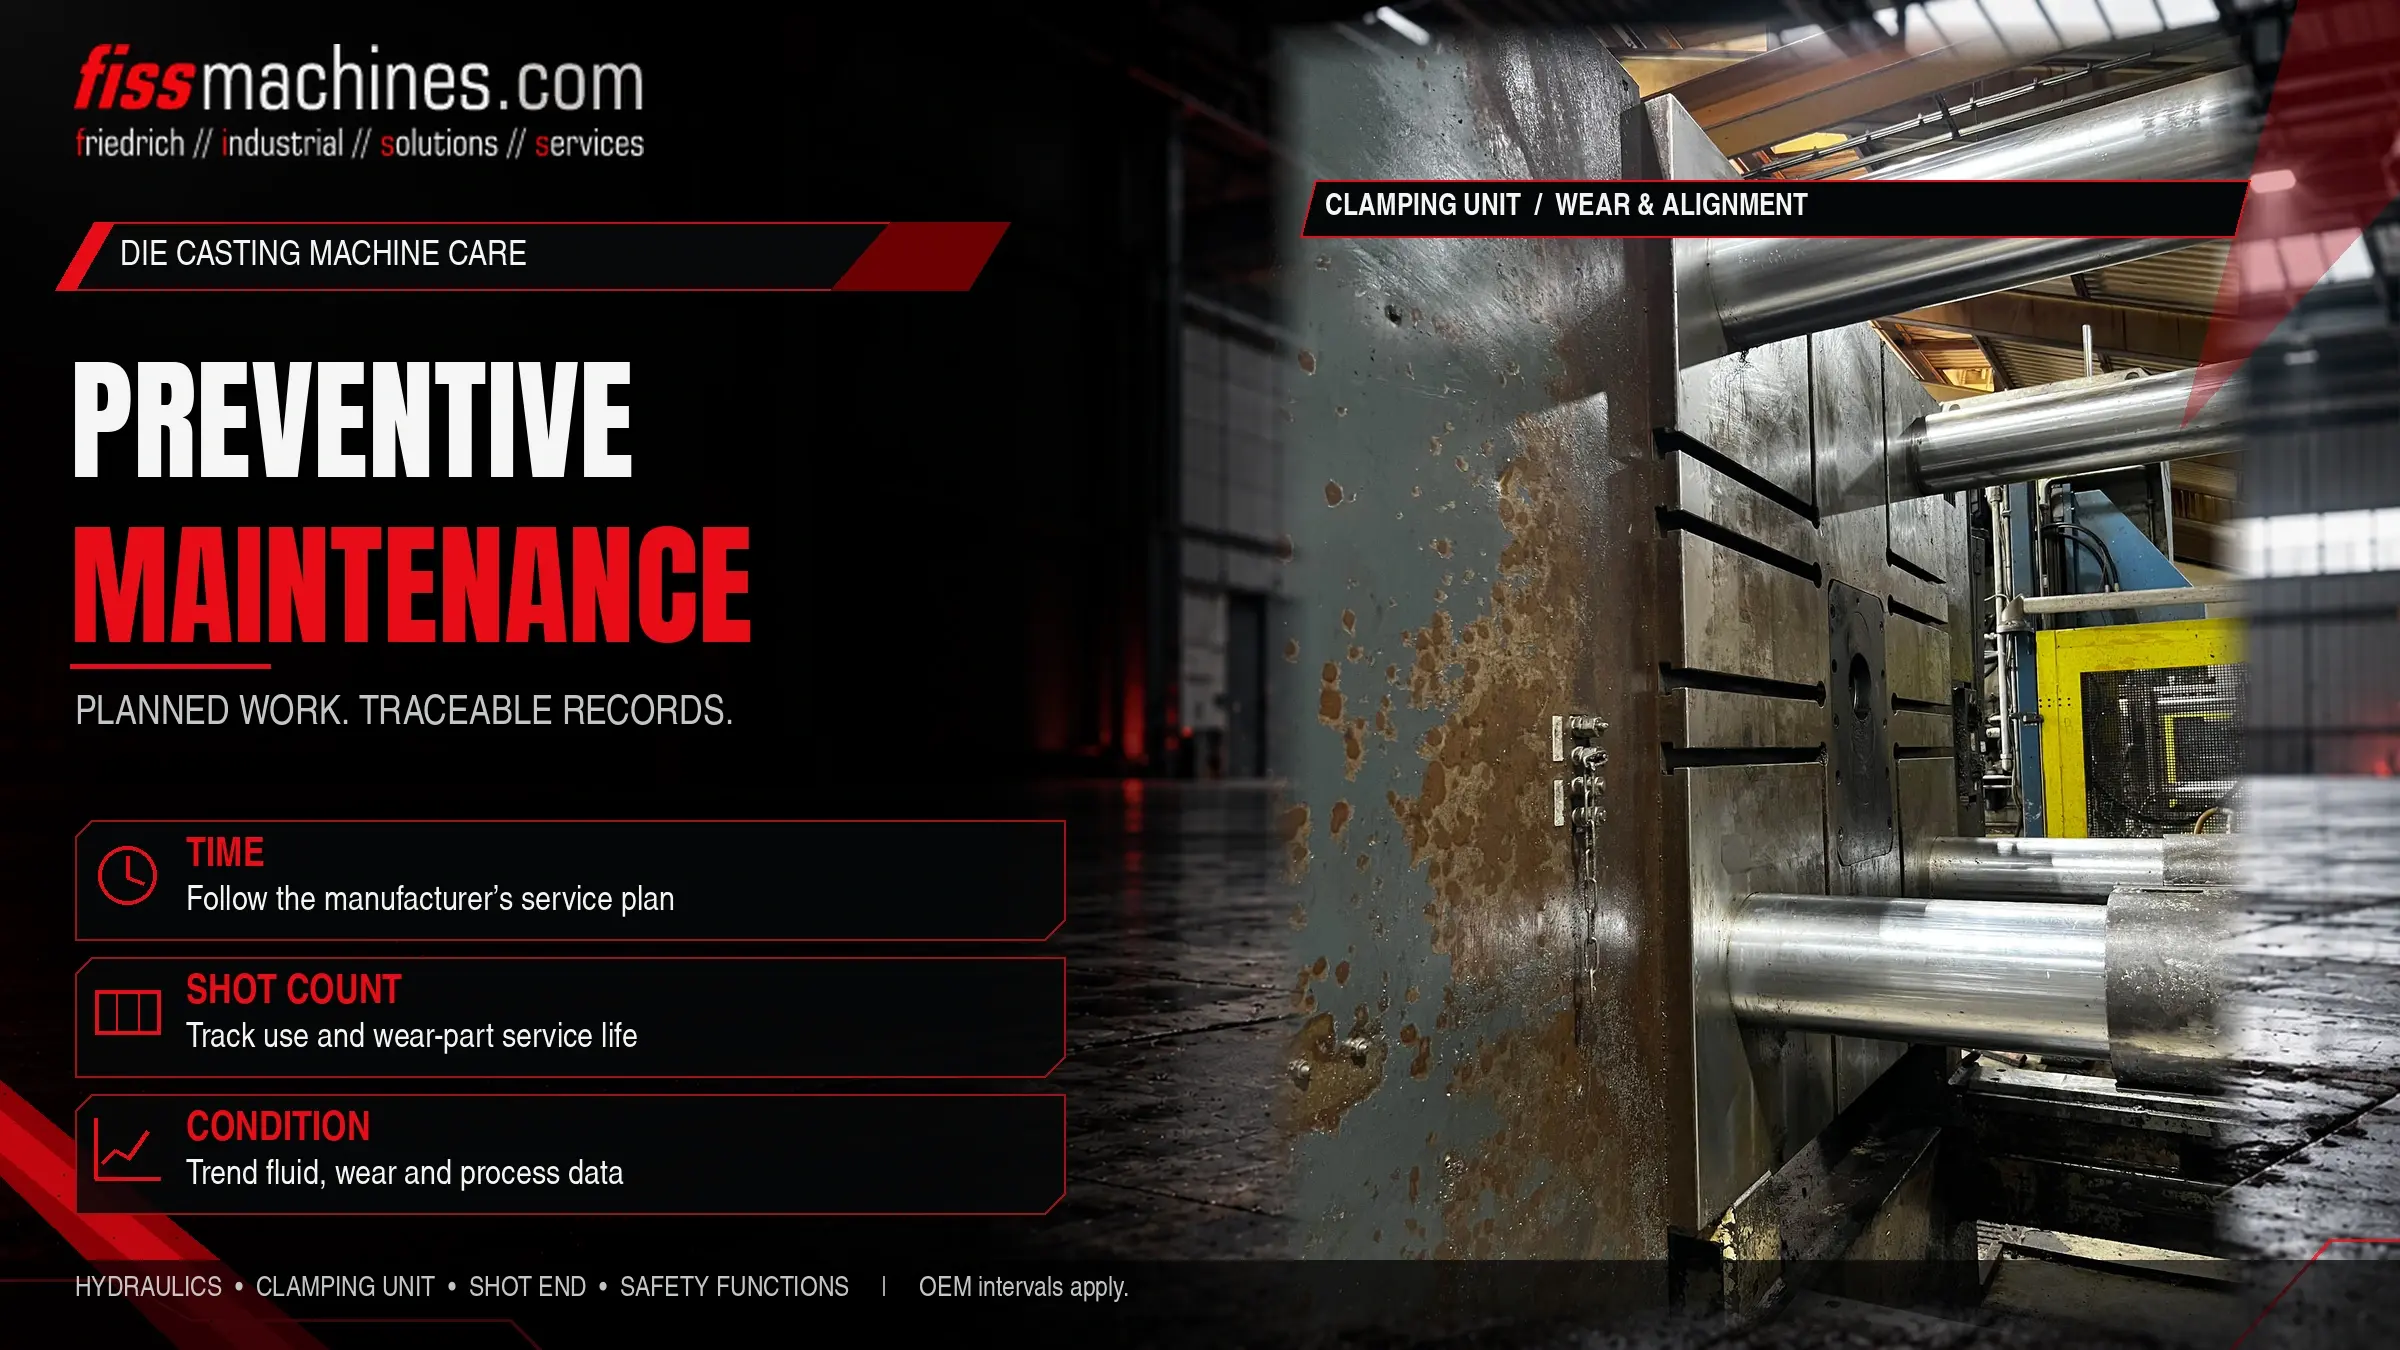
La manutenzione preventiva combina ispezioni periodiche, interventi di manutenzione come la lubrificazione e la sostituzione dei filtri, nonché la sostituzione tempestiva delle parti soggette a usura. L’attenzione è rivolta al sistema idraulico con i suoi accumulatori, all’unità di chiusura con le colonne e il ginocchio, alla parte di iniezione e alle funzioni di sicurezza.
Il punto di partenza è il piano di manutenzione del produttore, integrato dai dati propri dell’impianto: le letture del contatore di colate, le analisi dei fluidi, le curve di colata e la cronologia dei guasti indicano dove è necessario adeguare gli intervalli.
La manutenzione è più di una semplice riparazione
La norma tedesca DIN 31051 suddivide la manutenzione in quattro misure fondamentali: ispezione (determinazione dello stato effettivo), manutenzione (ritardando l'usura, ad esempio tramite lubrificazione o sostituendo tempestivamente le parti soggette a usura), riparazione (ripristino della funzionalità) e miglioramento (eliminazione dei punti deboli). La manutenzione preventiva si concentra sui primi due aspetti, in modo che il terzo sia necessario meno spesso.
Riparazione dopo un guasto
Nessuno sforzo di pianificazione, ma fermi non programmati, danni consequenziali e ricerca di pezzi di ricambio con urgenza.
Intervalli fissi
Interventi in base al tempo o al numero di spari. Prevedibile, ma gli intervalli potrebbero essere troppo brevi o troppo lunghi rispetto al carico effettivo.
Basato su valori misurati
Le analisi dei fluidi, le curve di sparo e le misurazioni determinano quando intervenire. Richiede dati ed esperienza.
In pratica, gli operatori del settore della pressofusione combinano tutte e tre le opzioni. La manutenzione ordinaria va distinta da una revisione generale una tantum, descritta in Revisione o Adeguamento?
Una struttura pratica per intervalli
La seguente panoramica illustra una struttura tipica. Le attività effettive e gli intervalli sono definiti dalla documentazione del costruttore della macchina e devono essere adattati al carico di lavoro dell’impianto e all’esperienza acquisita.
| Intervallo | Area | Interventi tipici |
|---|---|---|
| Ogni turno | Macchina e cella | Controllo visivo di perdite, livello e temperatura dei fluidi, lubrificazione centralizzata, funzionamento delle protezioni e dell'arresto di emergenza |
| Settimanale | Impianto idraulico e estremità di iniezione | Indicatori del filtro, acqua di raffreddamento, stato della punta dello stantuffo e lubrificazione, pulizia dell'area dello stampo |
| Da una volta al mese a una volta al trimestre | Fluidi e accumulatori | Campionamento e analisi del fluido, precarica degli accumulatori, distribuzione del carico sulle colonne, tubi flessibili e raccordi |
| Una volta all'anno | Macchina intera | Ispezione completa: piastre, cuscinetti del ginocchio, dadi delle colonne, impianto elettrico, prove di sicurezza secondo le normative nazionali |
Fluido idraulico: stato invece di intervalli di sostituzione fissi
Poiché le perdite in prossimità del metallo liquido rappresentano un rischio di incendio, le macchine per la pressofusione vengono spesso utilizzate con fluidi idraulici ignifughi. I fluidi a base di acqua e glicole (HFC) sono molto diffusi; i fluidi sintetici privi di acqua (HFDU) rappresentano un’alternativa. Entrambi comportano implicazioni per la manutenzione: i fluidi HFC richiedono campionamenti e analisi regolari, poiché un fluido trascurato può causare corrosione e cavitazione. Il passaggio da un tipo di fluido all’altro richiede un lavaggio approfondito.
- Prelevare campioni di fluido a intervalli definiti e dallo stesso punto
- Far valutare la contaminazione da particelle, ad esempio tramite un codice di pulizia secondo la norma ISO 4406
- Con gli HFC: monitorare il contenuto d’acqua e gli altri parametri specificati dal fornitore del fluido
- Sostituire i filtri in base all’indicazione della pressione differenziale, non solo in base al calendario
- Riparare tempestivamente le perdite: rappresentano un rischio di incendio, un fattore di costo e spesso un segno di usura
Accumulatori: energia immagazzinata per l’iniezione
La fase di azionamento rapido richiede un'elevata portata d'olio per un breve periodo. Questa portata proviene dagli accumulatori idraulici precaricati con azoto. Se la pressione di precarica cala, l'energia disponibile diminuisce: la velocità di azionamento e la ripetibilità ne risentono, spesso in modo graduale e impercettibile.
I produttori di accumulatori, come HYDAC, raccomandano di controllare la precarica nella prima settimana dopo la messa in servizio, poi di nuovo dopo tre o quattro mesi se non si riscontrano perdite e, successivamente, almeno una volta all’anno. Il controllo va effettuato con il lato del fluido depressurizzato; per la ricarica si deve utilizzare esclusivamente azoto, mai aria compressa o ossigeno. In quanto attrezzature a pressione, gli accumulatori possono inoltre essere soggetti a ispezioni periodiche ai sensi della normativa nazionale.
Unità di chiusura: tiranti, leva a ginocchiera e piastre
L'unità di chiusura mantiene lo stampo chiuso contro la pressione del metallo. Se la forza non viene distribuita uniformemente sulle colonne, lo stampo può presentare sbavature su un lato, lo stampo e le piastre vengono sollecitati in modo non uniforme e le singole colonne vengono sovraccaricate.
Misurare la distribuzione del carico
I sistemi di misurazione della deformazione delle barre di chiusura indicano quanto sia uniforme la distribuzione della forza di chiusura. Le deviazioni vengono corrette regolando i dadi delle barre di chiusura o l’altezza dello stampo, secondo le indicazioni del produttore.
Lubrificazione e gioco dei cuscinetti
I giunti a ginocchiera richiedono una lubrificazione affidabile. L'aumento del gioco nei perni e nelle boccole compromette il bloccaggio e il movimento delle piastre.
Parallelismo e superfici
Controllare regolarmente il parallelismo della piastra e lo stato delle superfici di serraggio, soprattutto in seguito a danni allo stampo o a urti.
Protezioni e dispositivi di interblocco
Verificare regolarmente il funzionamento delle protezioni, dei dispositivi di interblocco e dell’arresto di emergenza e documentarne i risultati.
FISS offre attrezzature adeguate nell'ambito dei sistemi di misurazione delle colonne. Il calcolo della forza di serraggio è spiegato nella sezione "Forza di serraggio nella pressofusione".
Fine della colata: dove si manifesta l’usura nel processo
Nelle macchine a camera fredda, il manicotto di iniezione e la punta dello stantuffo sono parti soggette a usura. Un gioco eccessivo consente al metallo di superare lo stantuffo, mentre i danni al manicotto compromettono il movimento dello stantuffo. Entrambi si manifestano nella curva di iniezione sotto forma di variazioni nella velocità e nei profili di pressione. Per ulteriori informazioni sui componenti, consultare Manicotti di iniezione e stantuffi nella pressofusione a camera fredda.
Le curve di iniezione ottenute con la macchina in buone condizioni costituiscono dati di riferimento preziosi. Se i tempi di riempimento o l’aumento della pressione variano a parità di impostazioni, la causa va spesso ricercata nella fase di iniezione o negli accumulatori.
I registri migliorano la manutenzione
- Registro di manutenzione con data, contatore di colate, risultati e interventi
- Risultati delle analisi dei fluidi e dei controlli degli accumulatori come andamento
- Curve di iniezione di riferimento e copie di backup dei programmi di controllo
- Elenco dei ricambi con indicazione delle parti critiche tenute a magazzino
- Cronologia dei guasti per identificare i punti deboli ricorrenti
Questa documentazione aumenta anche il valore di una macchina: quando viene venduta in un secondo momento, una cronologia completa della manutenzione è una delle prove più convincenti delle sue condizioni.
Interventi programmati anziché fermi imprevisti
La manutenzione preventiva di una pressa per pressofusione non richiede un sistema complesso, ma costanza: compiti chiari per ogni intervallo, attenzione all’impianto idraulico, agli accumulatori, all’unità di serraggio e alla parte terminale di iniezione, nonché registrazioni che rendano visibili le tendenze. Se la manutenzione evidenzia che alcuni gruppi hanno raggiunto la fine del loro ciclo di vita, una revisione programmata è solitamente più economica di una serie di riparazioni.
Domande sulla manutenzione delle macchine per pressofusione
Con quale frequenza va sostituito il fluido idraulico?
Preferibilmente in base alle condizioni. Analisi periodiche del fluido indicano se la contaminazione, il contenuto d’acqua o l’invecchiamento richiedono una sostituzione. Si applicano le specifiche del fornitore del fluido e del costruttore della macchina.
Perché la velocità di iniezione diminuisce nel tempo?
Le cause più comuni sono la diminuzione della precarica dell’accumulatore, l’usura dell’estremità di iniezione, perdite interne nelle valvole o nei cilindri e la contaminazione del fluido. Il confronto delle curve di iniezione con i valori di riferimento aiuta a individuare la causa.
Cosa mostra la misurazione della deformazione delle colonne?
Mostra come la forza di chiusura è distribuita sulle colonne. Una distribuzione non uniforme può causare sbavature, danni allo stampo e sovraccarico delle singole colonne.
Qual è la differenza tra manutenzione e revisione?
La manutenzione è un’attività continua che mantiene la macchina in buone condizioni. Una revisione è un intervento una tantum in cui i gruppi usurati vengono ricondizionati o sostituiti per ripristinare le prestazioni della macchina.
Macchine per pressofusione revisionate da FISS.
Quando le riparazioni si accumulano, spesso la soluzione migliore è una revisione completa o la sostituzione della macchina. FISS revisiona macchine per pressofusione usate e fornisce macchinari di cui è stato verificato lo stato.
Fonti
DIN 31051:2019-06 – Principi fondamentali della manutenzione (ispezione, assistenza, riparazione, miglioramento); termini riassunti nel lessico DGUV IFA.
ISO 4406 – Trasmissione di potenza idraulica: metodo per la codifica del livello di contaminazione da particelle solide.
EUROGUSS 365: R. Knecht (Quaker Houghton), Scelta tra HFC e HFDU, 2022.
HYDAC: manuali d’uso per accumulatori idraulici e unità di carica/prova (SK 600, FPS/FPK) – intervalli di controllo della precarica, depressurizzazione, carica esclusivamente con azoto.
FISS Machines: categoria accessori Sistemi di misurazione per tiranti e assistenza Riconversione delle macchine per pressofusione, fiss-machines.com, consultato il 29 ottobre 2026.