



Spiegazione della pressofusione a bassa pressione: processo, macchinari e applicazioni
La pressofusione a bassa pressione (LPDC) riempie uno stampo metallico permanente dal basso, utilizzando la pressione del gas sulla superficie del metallo fuso invece di uno stantuffo ad alta velocità. Il risultato è un riempimento regolare e controllabile e un pezzo fuso che viene alimentato con metallo mentre si solidifica. Ciò rende questo processo una scelta comune per i cerchi in alluminio e altri componenti rilevanti per la sicurezza o a tenuta di pressione . Nonostante il nome simile, funziona in modo molto diverso dalla pressofusione ad alta pressione e anche le macchine sono costruite in modo diverso.
Come funziona la pressofusione a bassa pressione?
Un forno sigillato contiene il metallo fuso sotto lo stampo. Quando il forno viene pressurizzato con aria secca o un gas inerte, il metallo fuso sale attraverso un canale di alimentazione nella cavità dello stampo. La pressione viene mantenuta mentre il pezzo fuso si solidifica dall’alto verso il basso, in modo che il tubo di alimentazione continui ad alimentarlo. Dopo la solidificazione, la pressione viene rilasciata, il metallo liquido nel tubo rifluisce nel forno e lo stampo si apre.
Rispetto alla pressofusione ad alta pressione, il riempimento è molto più lento e la pressione molto più bassa. L’LPDC è quindi adatta a pareti di medio spessore o più spesse, anime in sabbia e pezzi destinati al trattamento termico, mentre l’HPDC è la scelta ideale per pareti sottili e cicli molto brevi.
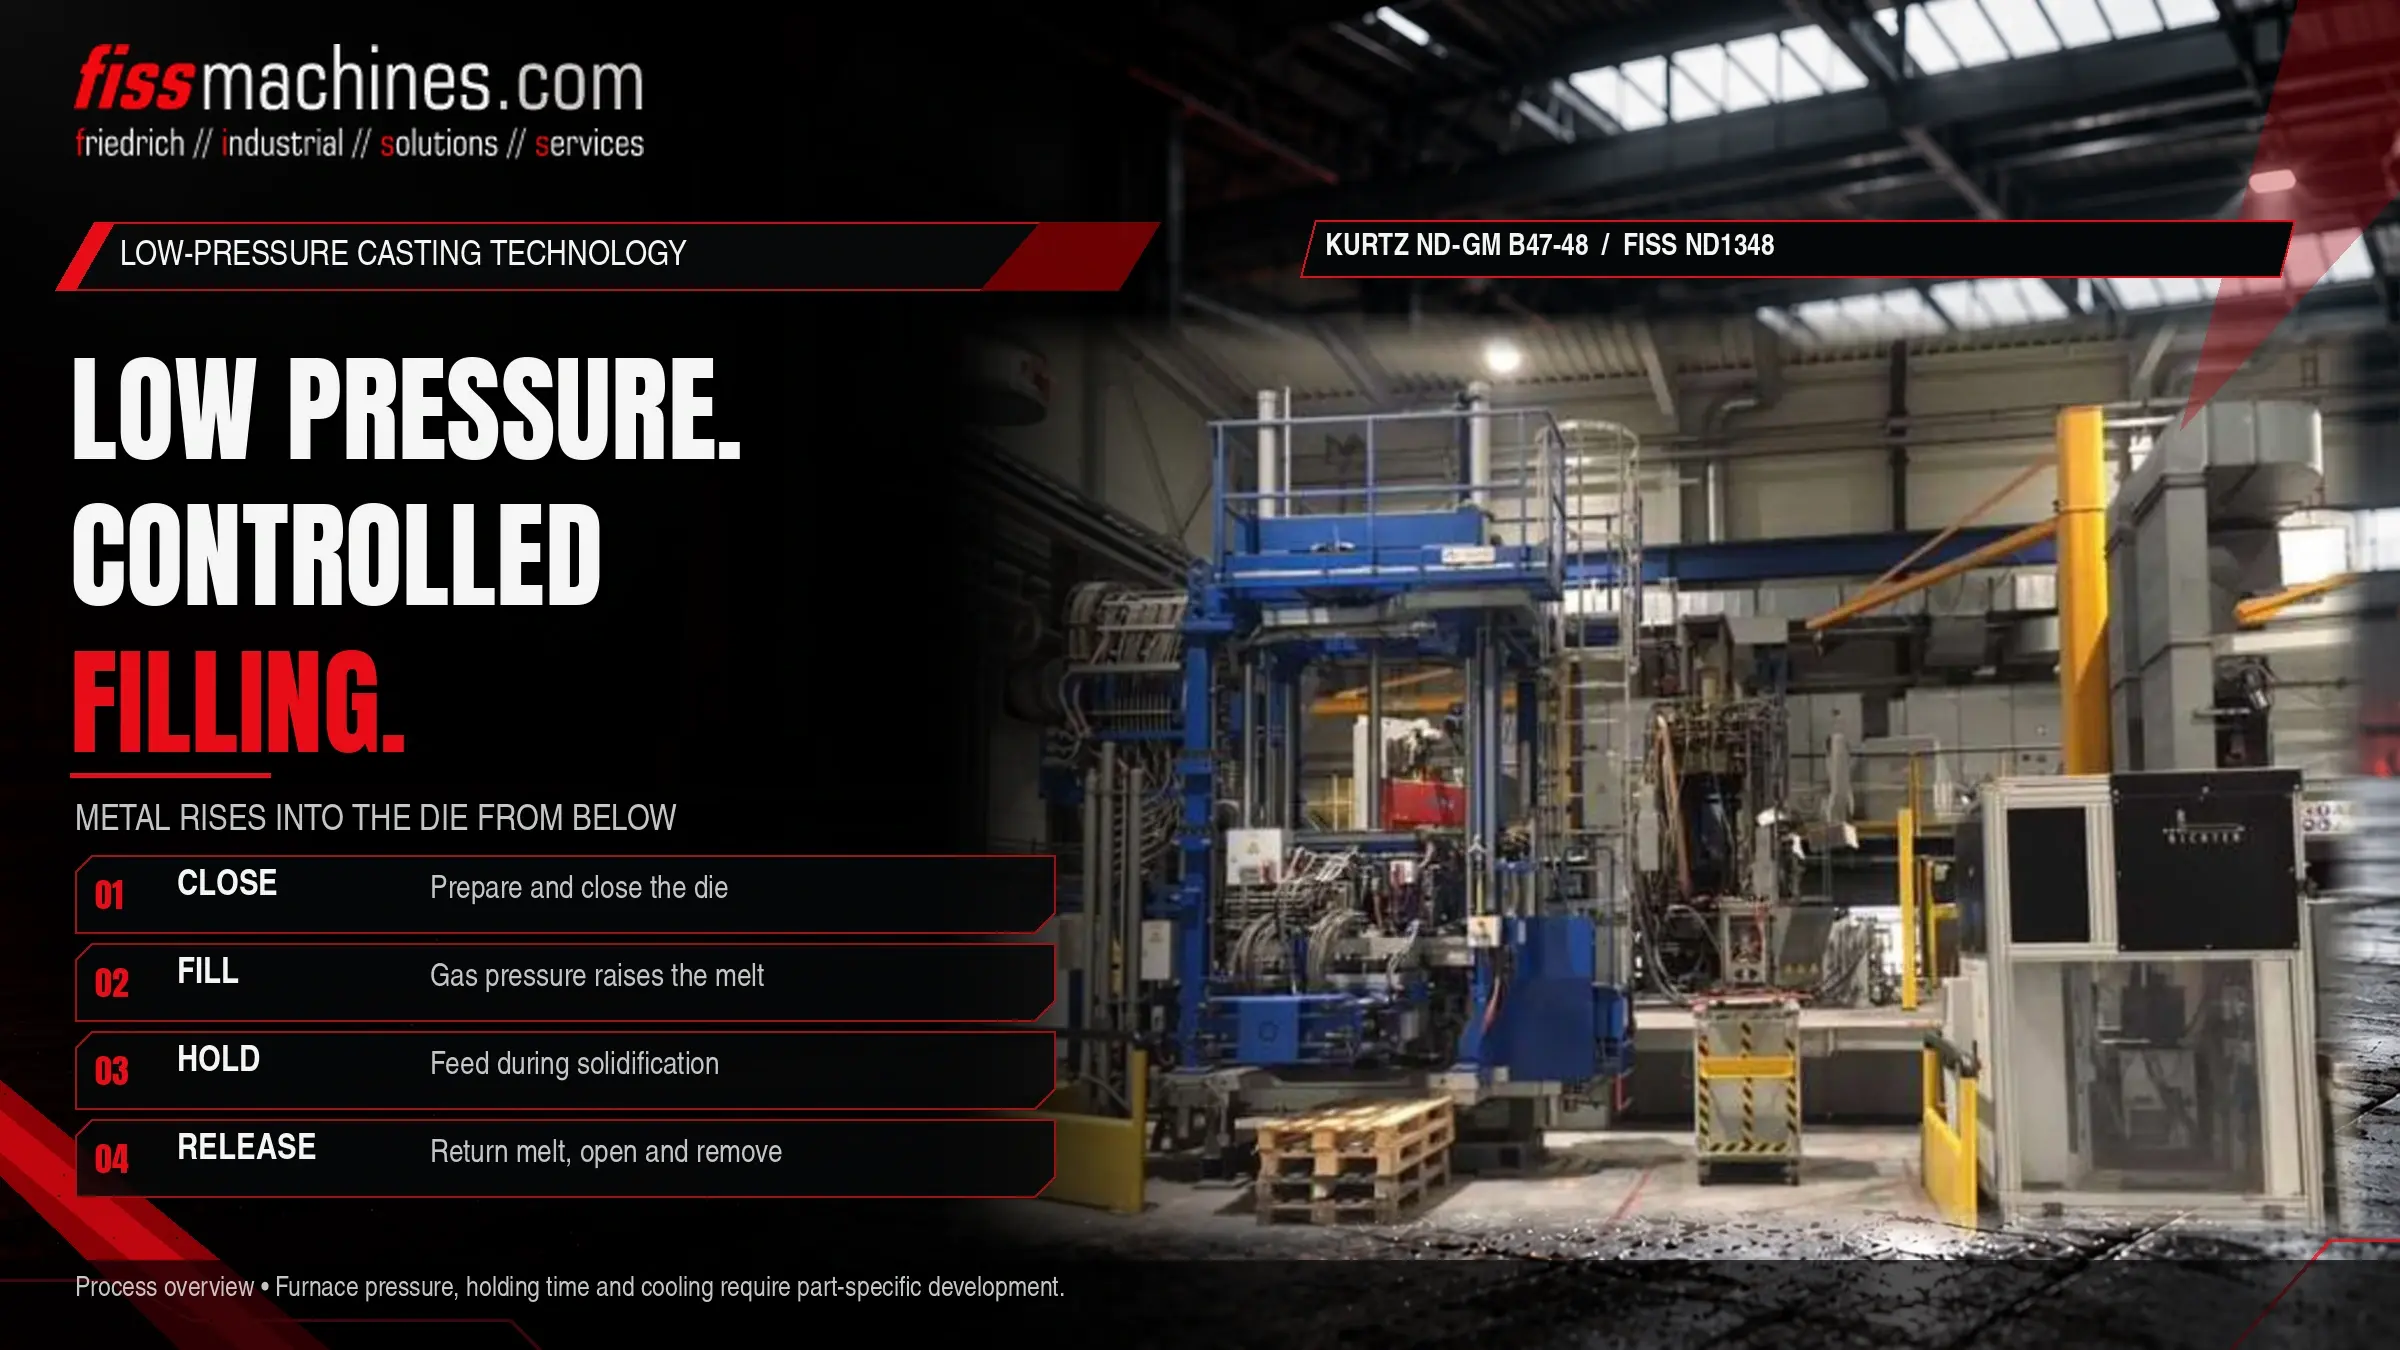
Il ciclo a bassa pressione passo dopo passo
Chiusura dello stampo
Lo stampo, solitamente dotato di inserti metallici e spesso di anime in sabbia per la geometria interna, viene chiuso sopra il forno.
Salita e riempimento
La pressione del gas nel forno aumenta seguendo una curva controllata. Il metallo sale attraverso il tubo di alimentazione e riempie la cavità dal basso, spingendo l’aria verso gli sfiati con una turbolenza relativamente ridotta.
Mantenimento della pressione e solidificazione
La pressione viene aumentata e mantenuta costante. Il raffreddamento dello stampo è organizzato in modo tale che il getto si solidifichi partendo dalle zone più lontane dal canale di colata verso quest’ultimo, che viene alimentato dal metallo liquido presente nel tubo di alimentazione.
Rilascio della pressione e rimozione
Una volta che l’area del canale di colata si è solidificata, la pressione viene rilasciata e il metallo liquido rimanente ritorna nel forno. Lo stampo si apre e il pezzo fuso viene rimosso, in genere tramite un dispositivo di estrazione.
Nel processo LPDC, la qualità viene controllata attraverso la curva tempo-pressione del forno e attraverso il raffreddamento dello stampo. I valori effettivi di pressione dipendono dall’ altezza del pezzo, dalla lega, dal design dello stampo e dalla macchina, e vengono impostati durante lo sviluppo del processo.
Componenti principali di una macchina per la fusione a bassa pressione
Forno di mantenimento a tenuta di gas situato sotto lo stampo, dotato di coperchio, guarnizioni e sistema di riempimento.
Collega il metallo fuso allo stampo; realizzato con materiali resistenti alla lega fusa e sostituito periodicamente.
Le metà dello stampo e le guide laterali sono azionate da cilindri idraulici; le forze di serraggio sono di gran lunga inferiori a quelle delle macchine HPDC.
Sistema di controllo della pressione più circuiti di raffreddamento ad aria e/o ad acqua per la solidificazione direzionale.
Molti impianti sono realizzati come celle con diverse macchine, un’area centrale di fusione e il trasporto del metallo ai forni. Il forno di mantenimento viene riempito tra un ciclo e l’altro o a intervalli regolari, pertanto il trattamento del metallo fuso a monte è importante quanto in qualsiasi altro processo di fusione dell’alluminio. Una panoramica dei tipi di forni utilizzati nelle fonderie è disponibile nella nostra categoria dedicata ai forni usati.
Pressofusione a bassa pressione contro pressofusione ad alta pressione
Entrambi i processi utilizzano stampi permanenti in acciaio, ma il riempimento e l’alimentazione del pezzo fuso avvengono in modi fondamentalmente diversi. La tabella li mette a confronto dal punto di vista qualitativo; i valori effettivi dipendono dal pezzo e dall’impianto.
| Criterio | Pressofusione a bassa pressione | Pressofusione ad alta pressione |
|---|---|---|
| Riempimento | Dal basso tramite canale di alimentazione, lento e controllato | Iniettata ad alta velocità tramite stantuffo attraverso i canali di colata |
| Pressione sul metallo | Bassa pressione del gas sulla superficie del metallo fuso | Elevata pressione idraulica trasmessa dallo stantuffo |
| Alimentazione durante la solidificazione | Tramite tubo di alimentazione sotto pressione di mantenimento | Tramite pressione di intensificazione, limitata dalla solidificazione precoce del canale di colata |
| Spessore della parete | Pareti da medie a spesse | Possibilità di pareti sottili |
| Anime | Possibilità di utilizzare anime in sabbia per forme interne complesse | Principalmente anime e guide in metallo |
| Trattamento termico | Di uso comune | Limitato per i pezzi HPDC convenzionali a causa del gas intrappolato |
| Tempo di ciclo | Relativamente lungo | Breve |
| Leghe tipiche | Principalmente alluminio, ma anche magnesio | Alluminio, zinco, magnesio |
Una variante degna di nota è la fusione a contropressione, in cui anche la camera dello stampo viene pressurizzata e il riempimento è determinato dalla differenza di pressione. Viene utilizzata nei casi in cui sia richiesto un controllo ancora maggiore sulla solidificazione .
Dove viene utilizzata la pressofusione a bassa pressione
L’applicazione più nota è quella dei cerchi in alluminio per automobili, dove il riempimento simmetrico dal centro e la possibilità di trattamento termico sono fondamentali. Altri componenti tipici includono testate cilindri con anime in sabbia, telai e componenti delle sospensioni, nonché alloggiamenti che devono essere a tenuta di pressione. In generale, si ricorre alla pressofusione a bassa pressione (LPDC) quando un componente presenta uno spessore medio delle pareti, requisiti di integrità o proprietà meccaniche e volumi di produzione in serie tali da giustificare l’uso di stampi permanenti, ma non necessariamente la produttività della pressofusione ad alta pressione (HPDC).
Quando l’LPDC non è solitamente la prima scelta
Gli alloggiamenti a pareti molto sottili con ampia superficie e volumi elevati sono in genere più adatti alla pressofusione ad alta pressione. Le leghe di zinco vengono per lo più lavorate mediante pressofusione a camera calda. Il confronto tra i tipi di macchine HPDC è trattato in Camera fredda o camera calda?
Cosa controllare su una macchina a bassa pressione usata
Valgono molti aspetti noti anche per altre macchine di colata, come l’impianto idraulico, le guide e la documentazione. La colata a bassa pressione (LPDC) presenta alcuni aspetti specifici in più. Il forno deve essere a tenuta di gas; eventuali perdite sulla guarnizione del coperchio o sul corpo del forno influenzano direttamente la curva di pressione. Lo stato del rivestimento refrattario determina la tempistica necessaria per un nuovo rivestimento. Il sistema di controllo della pressione deve essere verificato per accertarne il funzionamento e la disponibilità dei pezzi di ricambio. Inoltre, poiché il forno è un recipiente a pressione, è necessario chiarire i requisiti di ispezione applicabili nella nuova sede prima della messa in servizio.
Lista di controllo: L’LPDC è adatto al pezzo e la macchina è idonea?
- Lo spessore delle pareti e le dimensioni del pezzo si adattano a un processo di riempimento lento e dal basso verso l’alto
- Valutazione della necessità di anime in sabbia o di trattamento termico
- Confronto tra la produzione richiesta e i tempi di ciclo realizzabili
- Le dimensioni e l’altezza dello stampo sono compatibili con l’unità di serraggio
- Capacità del forno e metodo di ricarica adeguati alla sequenza di iniezione
- Stagnaità del forno, guarnizioni del coperchio e condizioni del materiale refrattario ispezionate
- Tipo di tubo di alimentazione, disponibilità e procedura di sostituzione note
- Circuiti di controllo della pressione e di raffreddamento funzionanti e documentati
- Requisiti di ispezione per il forno pressurizzato chiariti in loco
Domande frequenti
La pressofusione a bassa pressione è un tipo di pressofusione ad alta pressione?
No. Entrambe utilizzano stampi permanenti, ma la LPDC riempie dal basso esercitando una pressione del gas sul metallo fuso, mentre la HPDC inietta il metallo con uno stantuffo ad alta velocità e pressione. Macchine, stampi e finestre di processo sono diversi.
Perché i pezzi fusi con LPDC vengono spesso sottoposti a trattamento termico?
Il riempimento graduale intrappola poca aria, quindi i pezzi fusi possono solitamente essere sottoposti a trattamento di solubilizzazione e invecchiamento per migliorare le proprietà meccaniche. Con la pressofusione ad alta pressione (HPDC) convenzionale, il gas intrappolato può causare la formazione di bolle durante tale trattamento.
A cosa serve il tubo di alimentazione e quanto dura?
Trasporta il metallo dal forno allo stampo e alimenta il pezzo fuso durante la solidificazione. La sua durata dipende dal materiale, dalla lega, dalla temperatura e dalla movimentazione, pertanto viene considerato un componente soggetto a usura.
Una macchina a bassa pressione può fondere leghe diverse?
Viene utilizzata principalmente per l’alluminio. Il cambio di lega richiede attenzione alla contaminazione del forno, alla compatibilità del tubo di alimentazione e al rivestimento dello stampo, e deve essere concordato con il responsabile del processo.
FISS offre macchine per la colata a bassa pressione usate.
Descriveteci il vostro pezzo, la lega e l’obiettivo di produzione. FISS potrà valutare se la colata a bassa pressione sia adatta e quali macchine e forni disponibili potrebbero soddisfare la vostra applicazione.
