
Acquistare una pressa per pressofusione usata: la lista di controllo tecnica
Una pressa per pressofusione usata può rappresentare una soluzione economica per aumentare la capacità produttiva o sostituire una cella obsoleta. La validità dell’acquisto dipende meno dall’ anno di fabbricazione che dalle sue condizioni tecniche, dalla sua idoneità ai pezzi da produrre e dallo sforzo necessario per il trasferimento e la rimessa in funzione. Questa lista di controllo struttura l’ispezione, dai requisiti alla prova di funzionamento.
Cosa occorre verificare prima dell’acquisto?
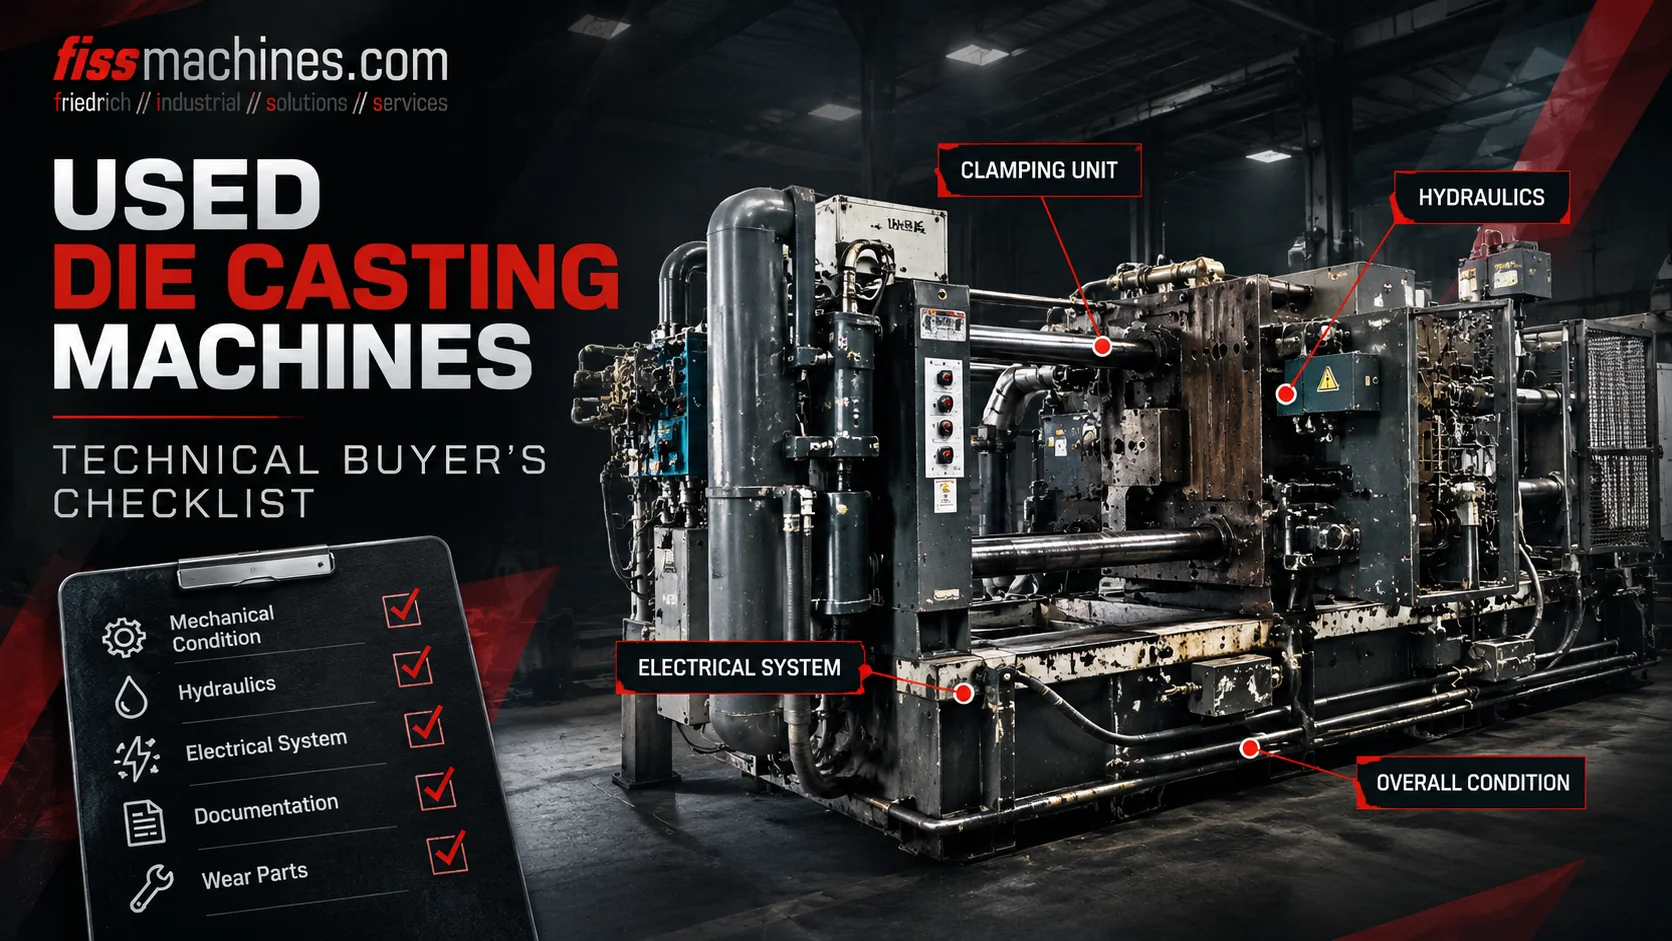
Partite dalle vostre esigenze: lega, dimensioni del pezzo, dimensioni dello stampo, forza di chiusura richiesta e capacità di colata. Valutate quindi la macchina in cinque ambiti: documentazione e storia, unità di chiusura, sezione di iniezione, impianto idraulico e controllo elettrico. Ove possibile, osservate la macchina in funzione con la propria alimentazione e prendete nota di ciò che osservate.
Tutto ciò che non può essere verificato in loco dovrebbe essere indicato come punto in sospeso e valutato economicamente, ad esempio pianificando una revisione parziale o un’ ispezione più approfondita dopo lo smontaggio.
Definire i requisiti prima di esaminare le offerte
Confrontare le offerte solo in base alla forza di chiusura porta a decisioni errate. Una macchina può avere la forza nominale corretta ed essere comunque inadatta perché lo stampo non entra tra le colonne, l’ugello non è in grado di erogare il volume di metallo richiesto oppure il sistema di controllo non riesce a riprodurre il profilo di iniezione richiesto dal processo stesso.
La prima scelta riguarda il principio di funzionamento della macchina. L’alluminio viene colato su macchine a camera fredda, mentre lo zinco e molti componenti più piccoli in magnesio vengono tipicamente prodotti su macchine a camera calda. Il nostro articolo Camera a freddo o camera a caldo? spiega le differenze in dettaglio.
| Parametro | Perché è importante | Fonte |
|---|---|---|
| Lega | Determina se il processo avviene in camera fredda o calda e l'attrezzatura di fusione. | Disegno delle parti, specifiche del cliente |
| Superficie di proiezione e pressione di colata | Base per la forza di serraggio richiesta, compreso un margine di sicurezza. | Progettazione dello stampo, ingegnere di processo |
| Peso del pezzo | I pezzi fusi, compresi i canali di colata, i punti di iniezione, gli sfioratori e il biscotto, devono adattarsi all’estremità di colata. | Progettazione dello stampo, dati di processo esistenti |
| Dimensioni dello stampo | La larghezza, l’altezza e l’altezza dello stampo devono rientrare tra le colonne e nell’intervallo di altezza dello stampo. | Disegno dello stampo |
| Periferia della cella | Colata, spruzzatura, estrazione, rifilatura e interfacce con il sistema di controllo della macchina. | Layout esistente o previsto |
Documentazione e cronologia della macchina
Una buona documentazione accorcia i tempi di rimessa in servizio e riduce i rischi. Richiedete i dati riportati sulla targhetta identificativa, il manuale d’uso, gli schemi idraulici ed elettrici, gli elenchi dei componenti e, se disponibili, i registri di manutenzione. La lettura del contatore di colpi è un'informazione utile, ma non costituisce di per sé un indicatore dello stato della macchina: una macchina con molti colpi all'attivo e sottoposta a manutenzione regolare può essere in condizioni migliori rispetto a una che è rimasta inutilizzata in un capannone umido.
Le attrezzature a pressione, come l’accumulatore di colpi, sono soggette alle norme nazionali in materia di ispezione. Verificate quali registri di ispezione sono disponibili e quali requisiti saranno richiesti nella nuova sede. Lo stesso vale per i dispositivi di sicurezza: protezioni, interblocchi e barriere fotoelettriche devono soddisfare i requisiti del luogo di utilizzo, il che può comportare un lavoro aggiuntivo se la macchina viene trasferita da un paese all’altro.
Unità di serraggio: piastre, tiranti e meccanismo di bloccaggio
L'unità di chiusura deve mantenere lo stampo chiuso nonostante la pressione esercitata dal metallo ad ogni colata. I danni in questa zona comportano costi di riparazione elevati e influiscono direttamente sulle sbavature, sulla precisione dimensionale e sulla durata dello stampo.
Piastre
Ispezionare le superfici di montaggio dello stampo per individuare eventuali crepe, erosione dovuta alla proiezione di schegge metalliche, scanalature a T danneggiate e aree riparate. Il parallelismo tra la piastra fissa e quella mobile deve essere misurato, non valutato a occhio.
Barre di collegamento
Verificare la presenza di rigature, corrosione, danni alla filettatura e segni di precedenti riparazioni. Un allungamento irregolare delle barre di chiusura sotto la forza di serraggio indica un disallineamento o usura; la misurazione della deformazione su tutte le barre fornisce un quadro chiaro della capacità della macchina di chiudersi sotto pressione.
Sistema a ginocchiera o di bloccaggio
Sulle macchine a commutazione, il gioco nei perni e nelle boccole e le condizioni del sistema di lubrificazione sono aspetti fondamentali. Nei modelli a due piastre, occorre prestare attenzione agli elementi di bloccaggio delle barre di collegamento e ai cilindri di serraggio. In entrambi i casi, controllare la regolazione dell’altezza dello stampo per l’intera corsa.
Estremità di iniezione: il cuore del processo
La parte di iniezione determina la riproducibilità dell’accelerazione del metallo, la velocità di riempimento della cavità e la modalità di applicazione della pressione durante la solidificazione. Nelle presse a camera fredda, controllare il montaggio del manicotto di iniezione, l’asta dello stantuffo e il giunto, le guarnizioni del cilindro di iniezione e lo stato dell’ accumulatore, compresa la precarica di azoto. Sulle macchine a camera calda, il collo d’oca, l’ugello e l’accoppiamento dello stantuffo sono i principali componenti soggetti a usura.
Se il processo previsto prevede l'uso del vuoto o di un profilo di iniezione trifase definito, verificare che la macchina e il relativo sistema di controllo lo supportino effettivamente. Il nostro articolo sul riempimento dello stampo e del vuoto descrive quali caratteristiche di iniezione influenzano la qualità del getto.
Impianto idraulico, impianto elettrico e sistema di controllo
Sistema idraulico
Controllare l’olio per verificare la presenza di contaminanti e acqua, l’età dei tubi flessibili, eventuali perdite esterne, il rumore della pompa, lo stato del filtro e la temperatura dell’olio durante il funzionamento. Le valvole che perdono spesso si manifestano con un calo lento della pressione o movimenti irregolari piuttosto che con la fuoriuscita visibile di olio.
Controlli e impianto elettrico
Verificare la generazione del sistema di controllo, la disponibilità dei pezzi di ricambio e l’eventuale esistenza di backup del software e di set di parametri. Un sistema di controllo più vecchio può funzionare in modo affidabile, ma i componenti obsoleti potrebbero rendere necessario un successivo adeguamento, che va previsto nel budget sin dall’inizio.
Prova di funzionamento, smontaggio e rimessa in servizio
Osservare la macchina in produzione è l’opzione più istruttiva. Se ciò non fosse possibile, un test funzionale sotto tensione dovrebbe almeno mostrare tutti i movimenti, l’aumento di pressione, il serraggio e la sequenza di iniezione, per quanto possibile in condizioni di sicurezza senza l’uso di metallo. Registrare pressioni, tempi ed eventuali messaggi di errore.
Infine, pianificate la logistica: smontaggio a regola d’arte, contrassegnazione dei collegamenti idraulici ed elettrici, imballaggio per il trasporto e un calendario realistico per l’installazione, i lavori di fondazione e la rimessa in funzione. Questi costi spesso incidono sulla redditività tanto quanto il prezzo di acquisto.
Lista di controllo per la visita di ispezione
- Fotografia della targhetta identificativa; forza di serraggio, forza di iniezione e diametri dello stantuffo annotati
- Distanza tra le colonne e intervallo di altezza dello stampo misurati rispetto allo stampo
- Superfici delle piastre, scanalature a T e parallelismo controllati
- Ispezione delle colonne per verificare la presenza di danni; misurazione della distribuzione delle sollecitazioni, se possibile
- Controllato il gioco dei perni a ginocchiera e delle boccole o degli elementi di bloccaggio a due piastre
- Ispezionati il cilindro di iniezione, l’accumulatore, l’asta dello stantuffo e il montaggio del manicotto di iniezione
- Prelevato campione di olio idraulico; documentate perdite, tubi flessibili e filtri
- Chiariti il tipo di controllo, il backup del software e la disponibilità dei ricambi
- Esaminati i registri di ispezione delle attrezzature di sicurezza e dell'accumulatore
- Movimenti e sequenza di sparo osservati a motore acceso; valori registrati
- Periferiche, interfacce e ambito di fornitura elencati per iscritto
Domande frequenti
L'anno di fabbricazione è un buon indicatore delle condizioni?
Solo in misura limitata. La cronologia degli interventi di manutenzione, le condizioni operative e lo stato delle parti soggette a usura di solito dicono di più su una macchina usata rispetto alla sua età.
Posso valutare una macchina senza vederla in funzione?
Un’ispezione statica rivela eventuali danni meccanici e perdite, ma non il livello di affidabilità del funzionamento dell’estremità di sparo. Se non è possibile effettuare una prova di funzionamento, l’ incertezza residua dovrebbe essere presa in considerazione nel budget.
È meglio acquistare una macchina così com’è o revisionata?
Dipende dalle vostre capacità interne e dai tempi a disposizione. Una revisione prima della consegna riduce il rischio di avviamento; l’acquisto “così com’è” può avere senso se il vostro team di manutenzione è in grado di occuparsi del lavoro.
È necessario acquistare le periferiche insieme alla macchina?
Non necessariamente, ma le interfacce tra siva, spruzzatore, estrattore e sistema di controllo della macchina devono essere compatibili. La combinazione di apparecchiature di generazioni diverse può richiedere un lavoro di integrazione aggiuntivo.
FISS offre assistenza nella selezione, nell’ispezione e nella revisione.
FISS offre macchine per pressofusione usate e linee di produzione complete e può fornire assistenza per l’ispezione, lo smontaggio, il trasporto e la revisione. Comunicateci i vostri requisiti relativi ai componenti e ai processi e verificheremo quali macchine sono adatte.