



Alluminio, zinco o magnesio? Confronto tra i materiali per la pressofusione
Le leghe di alluminio, zinco e magnesio rappresentano la stragrande maggioranza dei componenti pressofusi. Ogni famiglia di materiali presenta una propria combinazione di peso, resistenza, colabilità e qualità superficiale, e ciascuna pone requisiti diversi alla macchina, alla gestione del metallo fuso e allo stampo. La scelta del materiale determina quindi l’intera configurazione produttiva, non solo il componente.
Quale materiale per pressofusione è adatto a quale applicazione?
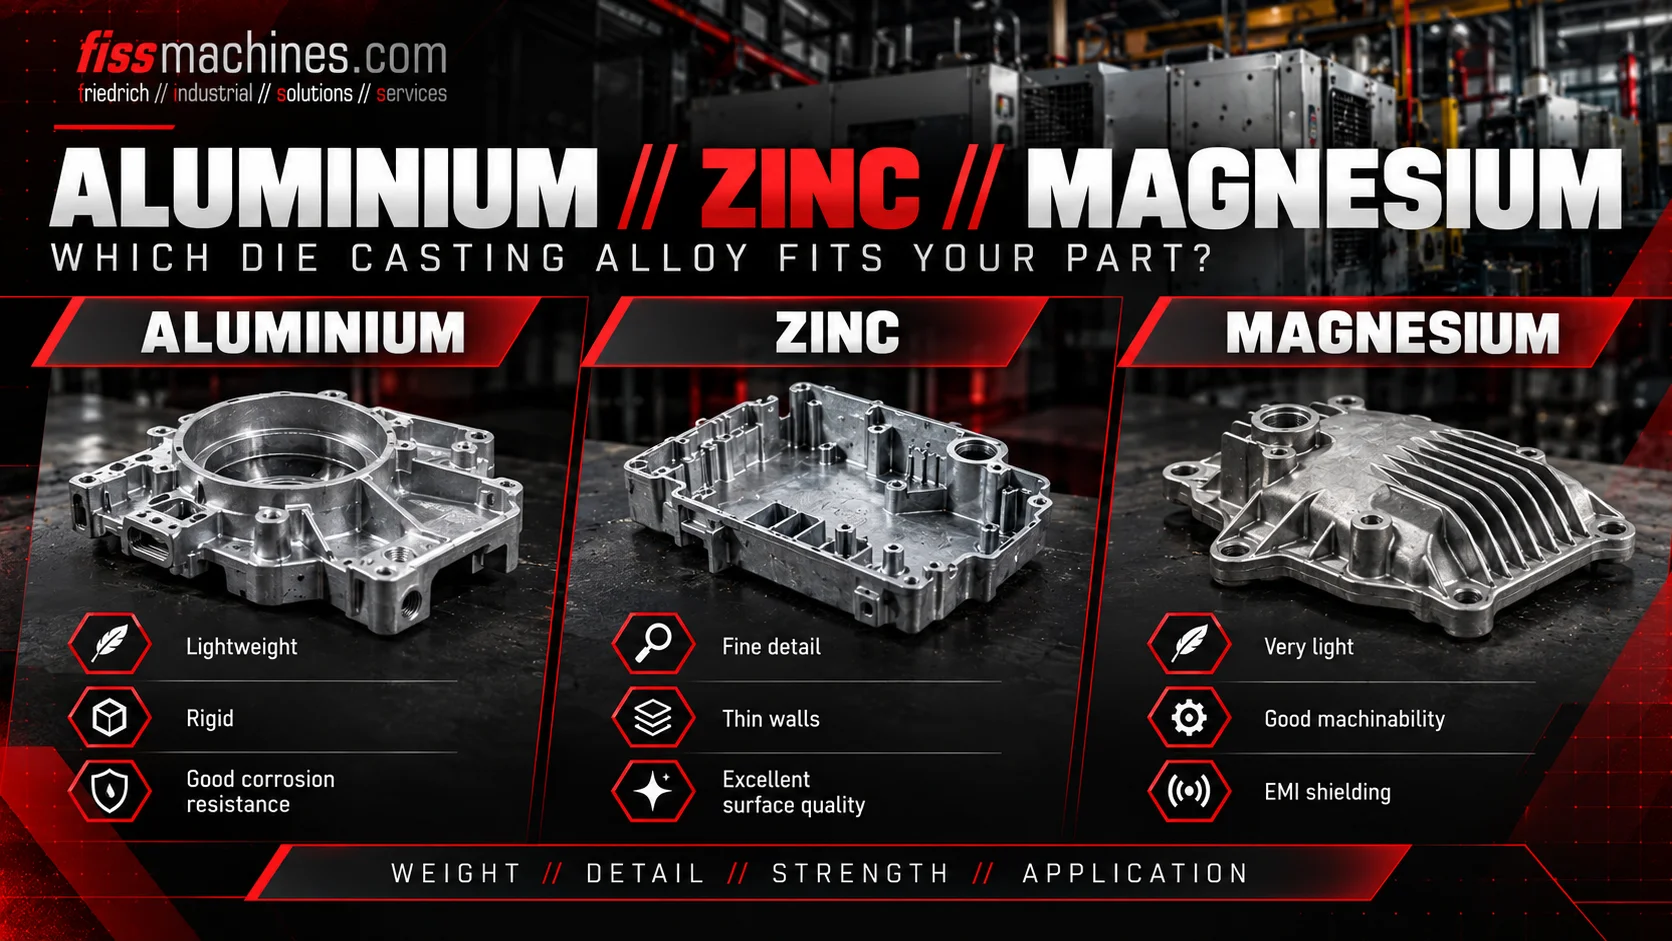
L’alluminio è la scelta più diffusa per componenti strutturali e alloggiamenti leggeri e viene lavorato su macchine a camera fredda . Lo zinco consente pareti molto sottili, dettagli precisi e superfici di alta qualità per componenti decorativi o placcati e viene tipicamente fuso su macchine a camera calda. Il magnesio offre la densità più bassa tra i tre e viene utilizzato quando il peso è un fattore critico; a seconda delle dimensioni del componente, viene lavorato su macchine a camera calda o a camera fredda.
La decisione finale dipende dalle proprietà meccaniche richieste, dalla temperatura di esercizio, dall’ambiente corrosivo, dalla finitura superficiale e dal volume di produzione, aspetti che devono essere chiariti con le specifiche del cliente e il fornitore della lega.
Le tre famiglie di materiali in sintesi
La tabella sottostante fornisce un orientamento qualitativo. I valori esatti relativi a densità, intervallo di solidificazione, resistenza e allungamento variano da lega a lega e devono sempre essere ricavati dalla norma pertinente o dalla scheda tecnica del fornitore.
| Criterio | Leghe di alluminio | Leghe di zinco | Leghe di magnesio |
|---|---|---|---|
| Densità (circa) | circa 2,7 g/cm³ | circa 6,6–7 g/cm³ | circa 1,8 g/cm³ |
| Tipo di macchina tipico | Camera fredda | Camera calda | Camera calda per pezzi più piccoli, camera fredda per pezzi più grandi |
| Temperatura di lavorazione | Relativamente elevata | Bassa | Paragonabile a quella dell’alluminio |
| Pareti sottili e dettagli precisi | Buona | Ottima | Ottima fluidità |
| Durata dello stampo | Limitata dalla fatica termica | Lunga, grazie al minore carico termico | Generalmente più lunga rispetto all'alluminio |
| Particolare attenzione | Purezza del metallo fuso, idrogeno, fessurazioni da calore | Scorrimento a temperature elevate, peso | Protezione del metallo fuso, sicurezza antincendio, corrosione galvanica |
Alluminio: lo standard versatile
Le leghe di alluminio per pressofusione sono per lo più a base di alluminio-silicio, spesso con aggiunte di rame o magnesio. Il silicio migliora la fluidità e la colabilità; il rame aumenta la resistenza meccanica ma riduce la resistenza alla corrosione; le varianti a basso contenuto di ferro, legate con manganese e magnesio, vengono utilizzate per componenti strutturali che richiedono una maggiore duttilità o un trattamento termico.
Poiché l’alluminio fuso aggredisce i componenti a base di ferro, non viene mantenuto a contatto con il sistema di iniezione per lunghi periodi. Al contrario, una quantità misurata viene versata o dosata nel manicotto di iniezione di una macchina per pressofusione a camera fredda per ogni iniezione. La maggiore temperatura di lavorazione aumenta il carico termico sullo stampo, rendendo le fessurazioni da calore uno dei principali meccanismi di usura.
Zinco: precisione, dettagli e superficie
Le leghe per pressofusione di zinco, comunemente leghe di zinco-alluminio con piccole aggiunte di rame e magnesio, fondono a una temperatura molto più bassa rispetto all’alluminio. Ciò consente la lavorazione a camera calda con il sistema di iniezione immerso nel bagno di fusione, cicli brevi e una durata dello stampo molto lunga.
I componenti in zinco presentano una precisione dimensionale elevata e si prestano bene alla placcatura e alle finiture decorative, motivo per cui sono comunemente utilizzati in accessori, ferramenta, serrature e connettori. Gli svantaggi sono l’elevata densità e la tendenza allo scorrimento sotto carico prolungato a temperature elevate, il che ne limita l’impiego in applicazioni calde e soggette a carichi elevati.
Magnesio: massima riduzione di peso
Il magnesio è il metallo strutturale più leggero utilizzato nella pressofusione. I gruppi di leghe più comuni contengono alluminio e zinco per garantire resistenza e colabilità, oppure alluminio e manganese per una maggiore duttilità. Il magnesio riempie bene le sezioni sottili e, poiché non aggredisce l’acciaio come fa l’alluminio, può essere lavorato in macchine a camera calda per i pezzi più piccoli e in macchine a camera fredda per quelli più grandi.
Il magnesio fuso si ossida facilmente e deve essere protetto da un gas di copertura. I gas consentiti a questo scopo sono soggetti a normative ambientali, pertanto è necessario verificare le norme vigenti per ogni sito. Trucioli, polveri fini e polveri richiedono misure antincendio specifiche e l’acqua deve essere tenuta lontana dal metallo fuso. Negli assemblaggi, il contatto con altri metalli deve essere progettato in modo da evitare la corrosione galvanica.
Cosa comporta la scelta del materiale per le macchine e l’impianto di fusione
La camera a freddo o a caldo, le dimensioni dell'estremità di iniezione e i diametri dello stantuffo dipendono dalla lega e dal pezzo.
Le operazioni di fusione, mantenimento della temperatura e dosaggio devono essere adeguate alla lega, alla temperatura e alla produttività.
L'acciaio dello stampo, il controllo della temperatura e la spruzzatura dipendono fortemente dalla lega.
Il magnesio, in particolare, richiede misure di protezione del metallo fuso e di sicurezza antincendio.
Cambiare il materiale su una linea esistente raramente è una semplice operazione. Una macchina per lo zinco a camera calda non può essere utilizzata per l’alluminio, e il passaggio dall’alluminio al magnesio richiede modifiche alla gestione del fuso e alle attrezzature di sicurezza. Le differenze tra i due principi di funzionamento delle macchine sono illustrate nel nostro articolo «Camera a freddo o camera a caldo?», mentre le attrezzature adeguate per la fusione e il mantenimento in temperatura sono disponibili tra i nostri forni usati.
Domande a cui rispondere prima di scegliere il materiale
- Quali sono le proprietà meccaniche specificate e sono richieste allo stato grezzo o dopo il trattamento termico?
- A quale temperatura e sotto quale carico prolungato funzionerà il componente?
- Quali sono gli ambienti corrosivi e quali materiali di giunzione sono coinvolti?
- Quale finitura superficiale è richiesta: lavorata, rivestita, placcata o decorativa?
- Quanto è critico il peso del pezzo rispetto al costo del materiale e di lavorazione?
- Quali sono lo spessore minimo delle pareti e il livello di dettaglio richiesti dal progetto?
- Quali tipi di macchine e quali impianti di fusione sono già disponibili in azienda?
- Sono stati ottenuti i permessi di cantiere e sono stati definiti i piani di sicurezza per la lega scelta?
Domande frequenti
Perché l’alluminio non viene colato su macchine a camera calda?
L'alluminio fuso corrode i materiali a base di ferro. Mantenere il sistema di iniezione permanentemente immerso nel bagno di alluminio fuso causerebbe una rapida usura, pertanto l'alluminio viene dosato in un manicotto di iniezione a camera fredda per ogni iniezione.
Lo zinco è sempre più pesante dell’alluminio per lo stesso pezzo?
A parità di volume, sì, poiché le leghe di zinco hanno una densità circa due volte e mezzo superiore. Pareti più sottili possono in parte compensare questa differenza, ma lo zinco viene raramente scelto quando l’obiettivo principale è la leggerezza.
È possibile lavorare sia l’alluminio che il magnesio con un’unica macchina?
Una macchina a camera fredda può in linea di principio essere utilizzata per entrambi, ma la gestione del fuso, il gas di copertura, il dosaggio e le attrezzature di sicurezza differiscono. Un cambiamento deve essere pianificato come una conversione di processo, non semplicemente come un cambio di materiale.
FISS aiuta ad abbinare la macchina e l’impianto di fusione alla lega.
Sia che stiate aumentando la capacità produttiva dell’alluminio o avviando un nuovo processo, FISS offre macchine per pressofusione a camera fredda e forni usati e può aiutarvi a valutare quali attrezzature siano più adatte al vostro materiale e ai vostri componenti.
