
Efficienza energetica nella pressofusione: dove viene utilizzata l'energia e dove è possibile risparmiarla
L’energia rappresenta una delle voci di costo più rilevanti in una fonderia di pressofusione ed è distribuita su numerosi utenze: forni, impianti idraulici delle macchine, unità di controllo della temperatura, compressori e sistemi di aspirazione. Risparmiare in modo efficace significa sapere dove viene effettivamente utilizzata l’energia – e riconoscere che ogni pezzo scartato ha consumato l’intera quantità di energia.
Dove possono risparmiare più energia gli operatori della pressofusione?
La leva più importante è solitamente il metallo: la fusione e il mantenimento della temperatura richiedono la maggior parte dell’energia, quindi ogni chilogrammo di canali di colata, fuoriuscite e scarti che vengono rifusi conta. Altri fattori sono l'idraulica della macchina con azionamenti a richiesta, la gestione termica di stampi e forni, aria compressa e una gestione coerente gestione delle risorse di riserva.
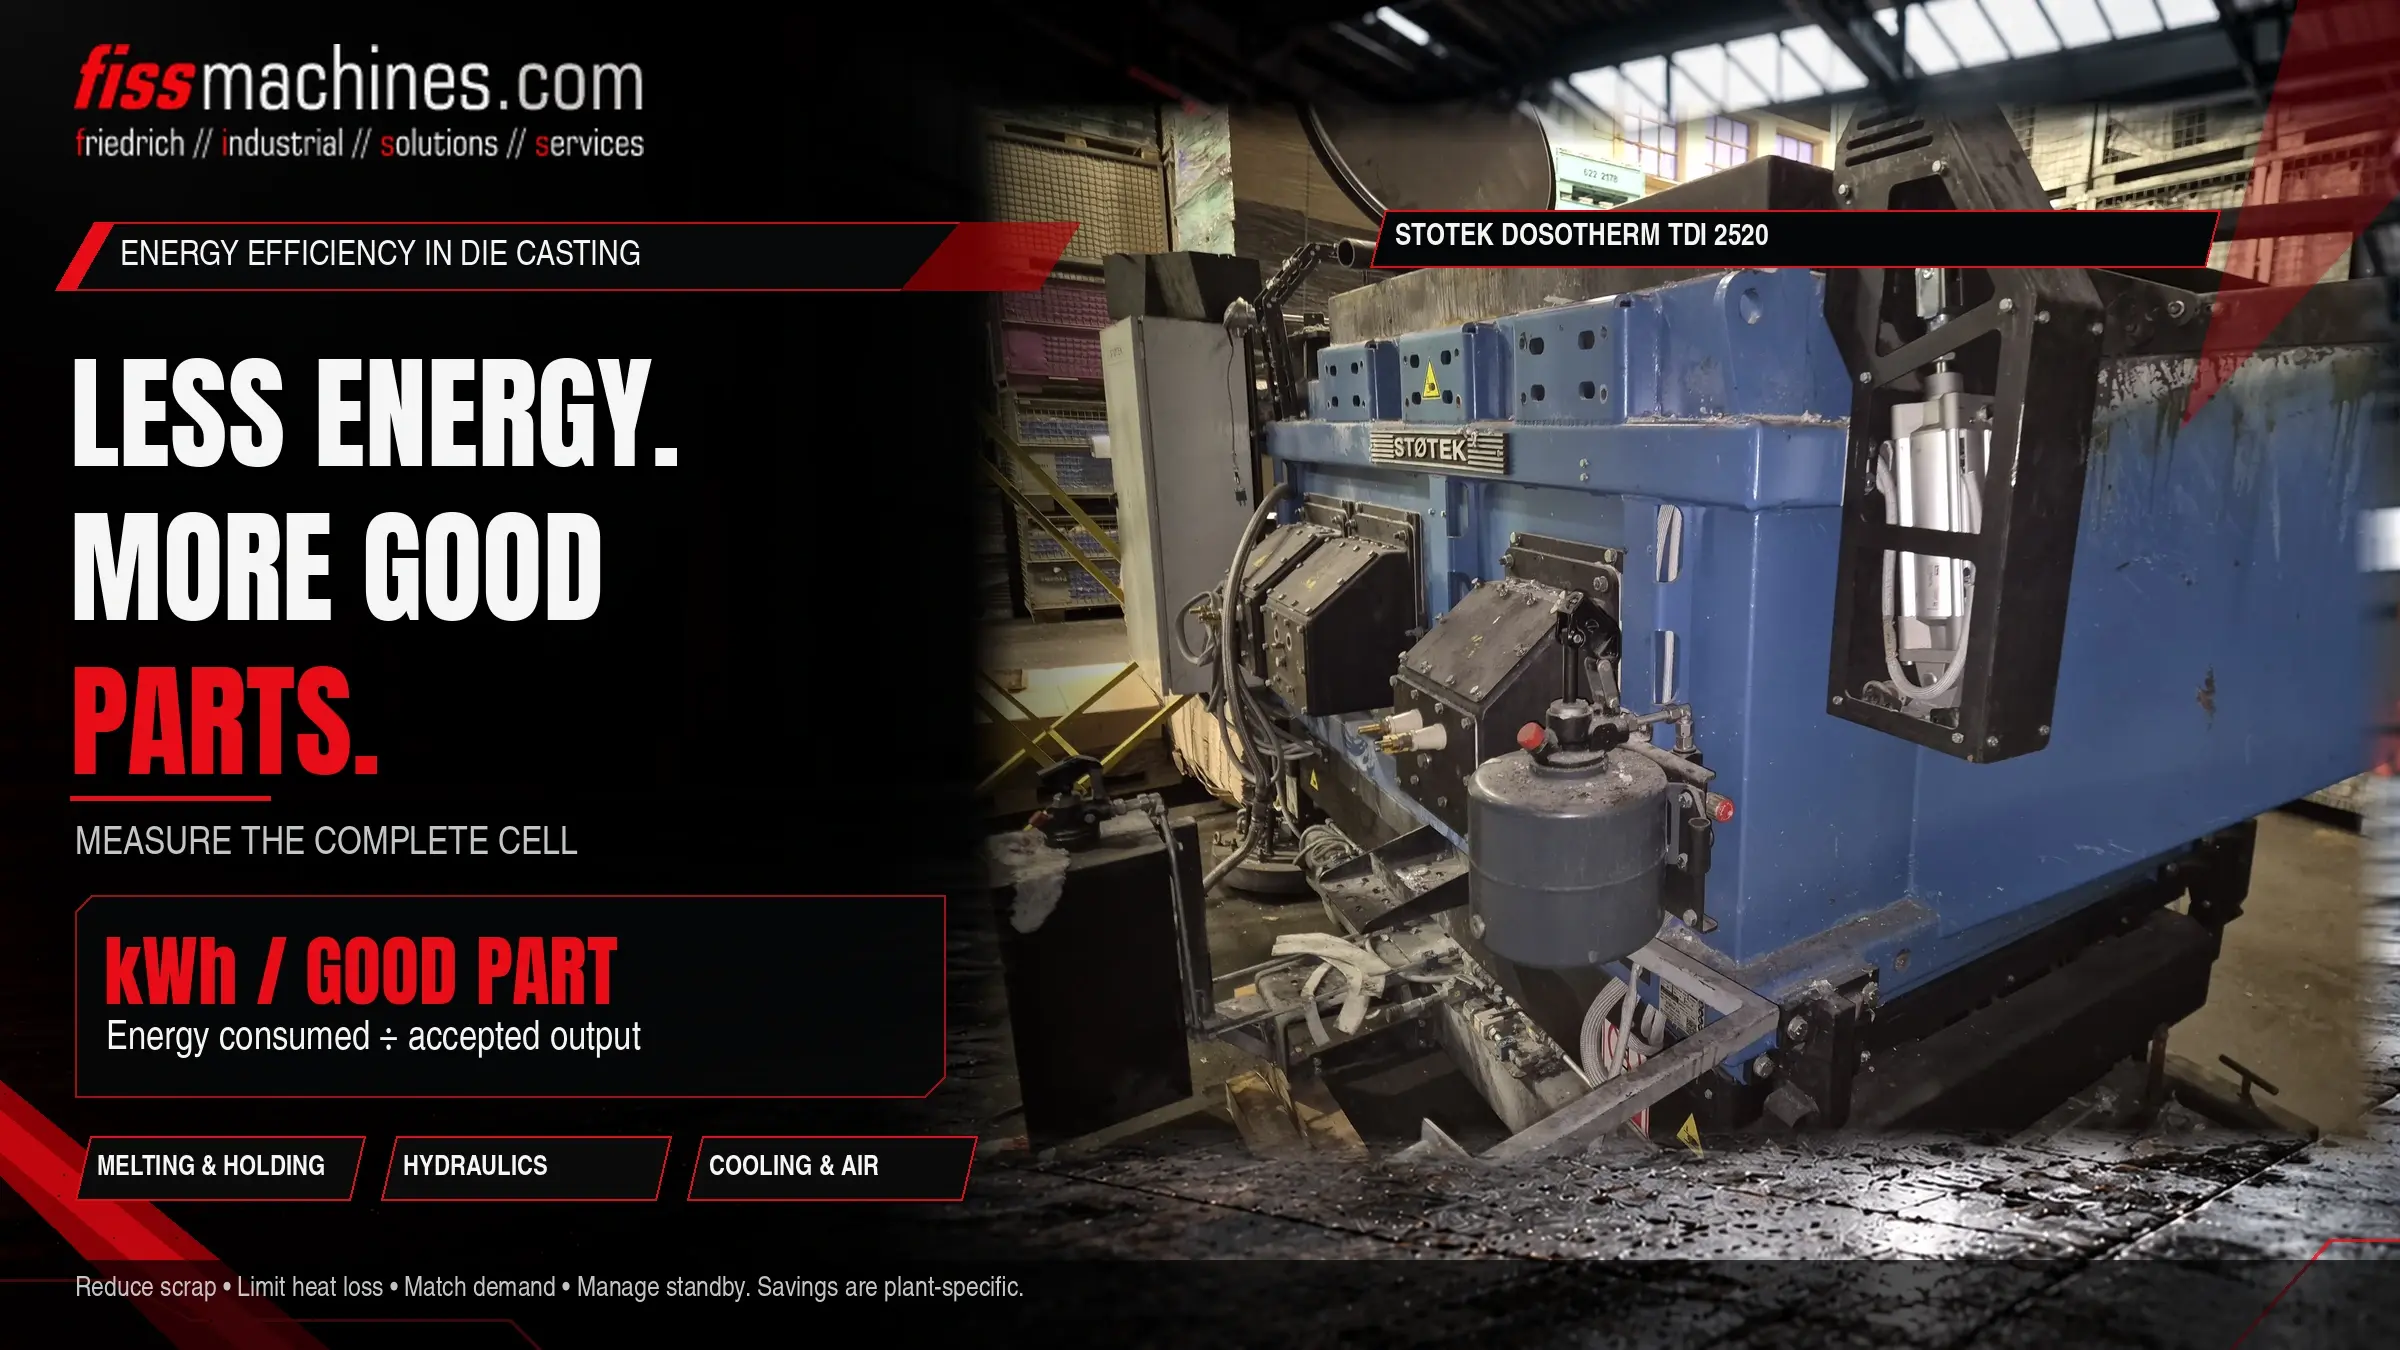
La misurazione viene prima di tutto: un dato chiave come l’energia per pezzo conforme mostra quali misure hanno effettivamente un effetto.
Dove va a finire l’energia in una cella di pressofusione
Un opuscolo del Dipartimento dell’Energia degli Stati Uniti sull’industria della fusione dei metalli attribuisce il 55% del consumo energetico alla fusione. Il dato è datato e riguarda l’intero settore della fusione, ma conferma ciò che gli operatori della pressofusione osservano nei propri impianti: i processi termici sono predominanti.
Fusione e mantenimento
Forni di fusione, forni di mantenimento e dosaggio, trasporto delle siviere. L’energia è necessaria in modo continuo, anche durante le pause.
Idraulica delle macchine
Pompe per il serraggio, l’uscita del getto, gli espulsori e le anime. Con le pompe a velocità costante, gran parte del tempo funziona senza svolgere lavoro utile.
Controllo della temperatura e aria
Unità di regolazione della temperatura dello stampo, raffreddamento, aria compressa per spruzzatura e soffiaggio, aspirazione e trasporto.
Prima misurare, poi decidere
Senza dati, le misure di risparmio rimangono mere congetture. In molti impianti, l’energia viene registrata solo sul contatore principale. I contatori secondari installati su forni, macchine e compressori rendono visibile la distribuzione.
- L’energia per pezzo conforme o per chilogrammo di fusioni conformi come indicatore chiave centrale
- Carico di base durante le pause, i fine settimana e i cambi di stampo
- Confronto tra macchine o turni identici
- Registrazione degli scarti e dei resi in chilogrammi, non solo in pezzi
Un quadro sistematico a tal fine è fornito dai sistemi di gestione dell’energia secondo la norma ISO 50001.
Meno metallo in circolazione, meno dispersione di calore
Ogni chilogrammo di metallo che non finisce in un pezzo conforme deve essere rifuso. La resa – il rapporto tra il peso del pezzo conforme e il metallo colato – è quindi un indicatore chiave di consumo energetico. Canali di colata e troppe colate ottimizzati, processi stabili e bassi tassi di scarto riducono la quantità di resi.
- Tenere chiusi i coperchi e le porte del forno e le guarnizioni intatte
- Controllare regolarmente l’isolamento e il rivestimento refrattario: i punti caldi sul rivestimento esterno indicano perdite
- Non impostare temperature di mantenimento superiori a quelle richieste dal processo
- Evitare tempi di mantenimento prolungati e trasporti superflui della siviera
- Adattare le dimensioni del forno e la capacità di fusione alla domanda effettiva
Quale tipo di forno è adatto a quale attività è descritto in Forno di dosaggio, forno di fusione o forno di mantenimento?. I forni usati sono disponibili alla voce forni.
Idraulica: flusso di alimentazione solo quando necessario
Sulle macchine per pressofusione più datate, i motori a velocità costante spesso azionano le pompe in modo permanente, anche quando la macchina è in attesa della spruzzatura, del prelievo del pezzo o della colata successiva. Gli azionamenti a velocità variabile adattano la portata alla domanda effettiva.
Bühler, ad esempio, offre un aggiornamento ServoDrive per le sue serie Carat ed Ecoline – un motore a frequenza controllata abbinato a una pompa multistadio a cilindrata fissa – e afferma che tale soluzione consente di risparmiare oltre il 40% del consumo energetico della macchina. Tali cifre sono dichiarazioni del produttore; il risparmio effettivo dipende dalla macchina, dal ciclo e dalla percentuale di tempi di inattività.
Controllo della temperatura dello stampo, spruzzatura e raffreddamento
Lo stampo deve essere mantenuto entro un intervallo di temperatura: riscaldato all’inizio, raffreddato durante la produzione. Le unità di controllo della temperatura, le linee isolate e un sistema di raffreddamento dello stampo ben progettato mantengono questo equilibrio con un minor consumo energetico. Anche la nebulizzazione raffredda lo stampo: una quantità eccessiva di prodotto nebulizzato comporta un maggiore consumo di agente distaccante, aria compressa e, spesso, energia termica aggiuntiva.
Maggiori informazioni su questi argomenti sono disponibili in Controllo della temperatura nella pressofusione e L'irrorazione dello stampo nella pressofusione.
Aria compressa: costosa e spesso soggetta a perdite
L'aria compressa è una delle forme di energia più costose in uno stabilimento. Secondo la scheda informativa di Compressed Air Challenge sulle perdite, queste possono causare uno spreco pari al 20–30 % della produzione del compressore; un impianto che non è stato sottoposto a una corretta manutenzione presenterà probabilmente un tasso di perdita pari a circa il 20 % della capacità produttiva totale, mentre in un sistema ben mantenuto tale percentuale dovrebbe essere inferiore al 10 %.
- Rilevamento regolare delle perdite, ad esempio con dispositivi a ultrasuoni, e riparazione tempestiva
- Verificare se le funzioni di scarico possono essere ridotte o sostituite
- Non impostare la pressione di rete a un valore superiore a quello richiesto dall’utenza più esigente
- Interrompere l’alimentazione alle celle non in produzione
Macchine usate e ammodernamento
L'efficienza energetica non è solo una questione di macchinari di ultima generazione. Anche la produzione di un nuovo macchinario comporta un consumo di energia e materie prime; continuare a utilizzare un macchinario in buone condizioni permette di evitare tale consumo. Grazie a una revisione, i macchinari più vecchi possono essere aggiornati, ad esempio con azionamenti a consumo variabile, laddove il produttore offra questa opzione.
Maggiori informazioni sul ruolo delle macchine usate nella produzione sostenibile sono disponibili alla pagina Alternativa sostenibile.
I processi stabili sono la migliore misura energetica
Nella pressofusione, l’efficienza energetica parte dal metallo: scarti ridotti, una buona resa e forni ben isolati hanno l’effetto maggiore. A ciò si aggiungono un sistema idraulico basato sulla domanda, una gestione coerente dello standby, una buona gestione termica e una rete di aria compressa ben strutturata. Chi misura l’energia per ogni pezzo buono può stabilire le priorità delle misure e verificarne l’efficacia.
Domande sull'efficienza energetica nella pressofusione
Qual è il processo che consuma più energia in una fonderia di pressofusione?
Di norma, la fusione e il mantenimento del metallo allo stato fuso. Una pubblicazione del Dipartimento dell’Energia degli Stati Uniti sull’industria della fusione attribuisce il 55% del consumo energetico alla fusione. La distribuzione esatta dipende dall’impianto.
Conviene effettuare un retrofit con servoazionamenti?
Dipende dalla macchina e dal profilo operativo. Maggiore è la percentuale di tempi di attesa e di mantenimento nel ciclo, maggiore è il potenziale di risparmio. Misurare i consumi prima e dopo l’intervento fornisce una base affidabile per la decisione.
Come si può misurare l’energia per pezzo?
Utilizzando contatori secondari installati su forni, macchinari e compressori, in combinazione con i dati di produzione. Il consumo energetico in un determinato periodo viene diviso per il numero o il peso dei pezzi conformi prodotti.
Le macchine per pressofusione usate sono meno efficienti dal punto di vista energetico?
Non necessariamente. La tecnologia di azionamento, le condizioni e la stabilità del processo contano più dell’età. Una macchina usata ben mantenuta può essere efficiente, soprattutto se viene modernizzata durante una revisione.
Macchine e forni con condizioni verificate.
FISS fornisce macchine per pressofusione usate, forni e attrezzature periferiche e offre consulenza nella scelta di una cella adatta alla vostra produzione, compresi la revisione e la messa in servizio.
Fonti
Dipartimento dell’Energia degli Stati Uniti, Ufficio delle Tecnologie Industriali: Fusione dei metalli – L'industria del futuro (opuscolo, intorno al 2000) – consumo energetico nella fusione dei metalli: fusione 55 %, realizzazione degli stampi 12 %, trattamento termico 6 %.
Gruppo Bühler: Aggiornamento ServoDrive – motore a frequenza controllata con pompa a cilindrata fissa multistadio, dichiarazione del produttore: risparmio di energia elettrica “superiore al 40%”, serie Carat ed Ecoline, buhlergroup.com.
Sfida dell’aria compressa: Scheda informativa n. 7 – Perdite nei sistemi ad aria compressa (aggiornato al 2026), tratto dal DOE Sourcebook for Industry.
ISO 50001 – Sistemi di gestione dell’energia: requisiti e linee guida per l’uso.
Macchine FISS: Alternativa sostenibile, fiss-machines.com, consultato il 29 ottobre 2026.