



Spiegazione dei difetti nella pressofusione: porosità, ritiro, chiusure a freddo e bolle
Un pezzo pressofuso visivamente accettabile può comunque presentare pori, cavità da ritiro o imperfezioni localizzate. Alcuni difetti diventano visibili solo dopo la lavorazione CNC, l’esposizione al calore o una prova di tenuta. Per garantire una qualità costante non è quindi sufficiente limitarsi all’ispezione della superficie: la preparazione del metallo, il profilo di iniezione, lo sfiato dello stampo, il controllo della temperatura e le condizioni dell’impianto di pressofusione devono essere valutati come un processo integrato.
Quali sono i difetti più comuni nella pressofusione ad alta pressione?
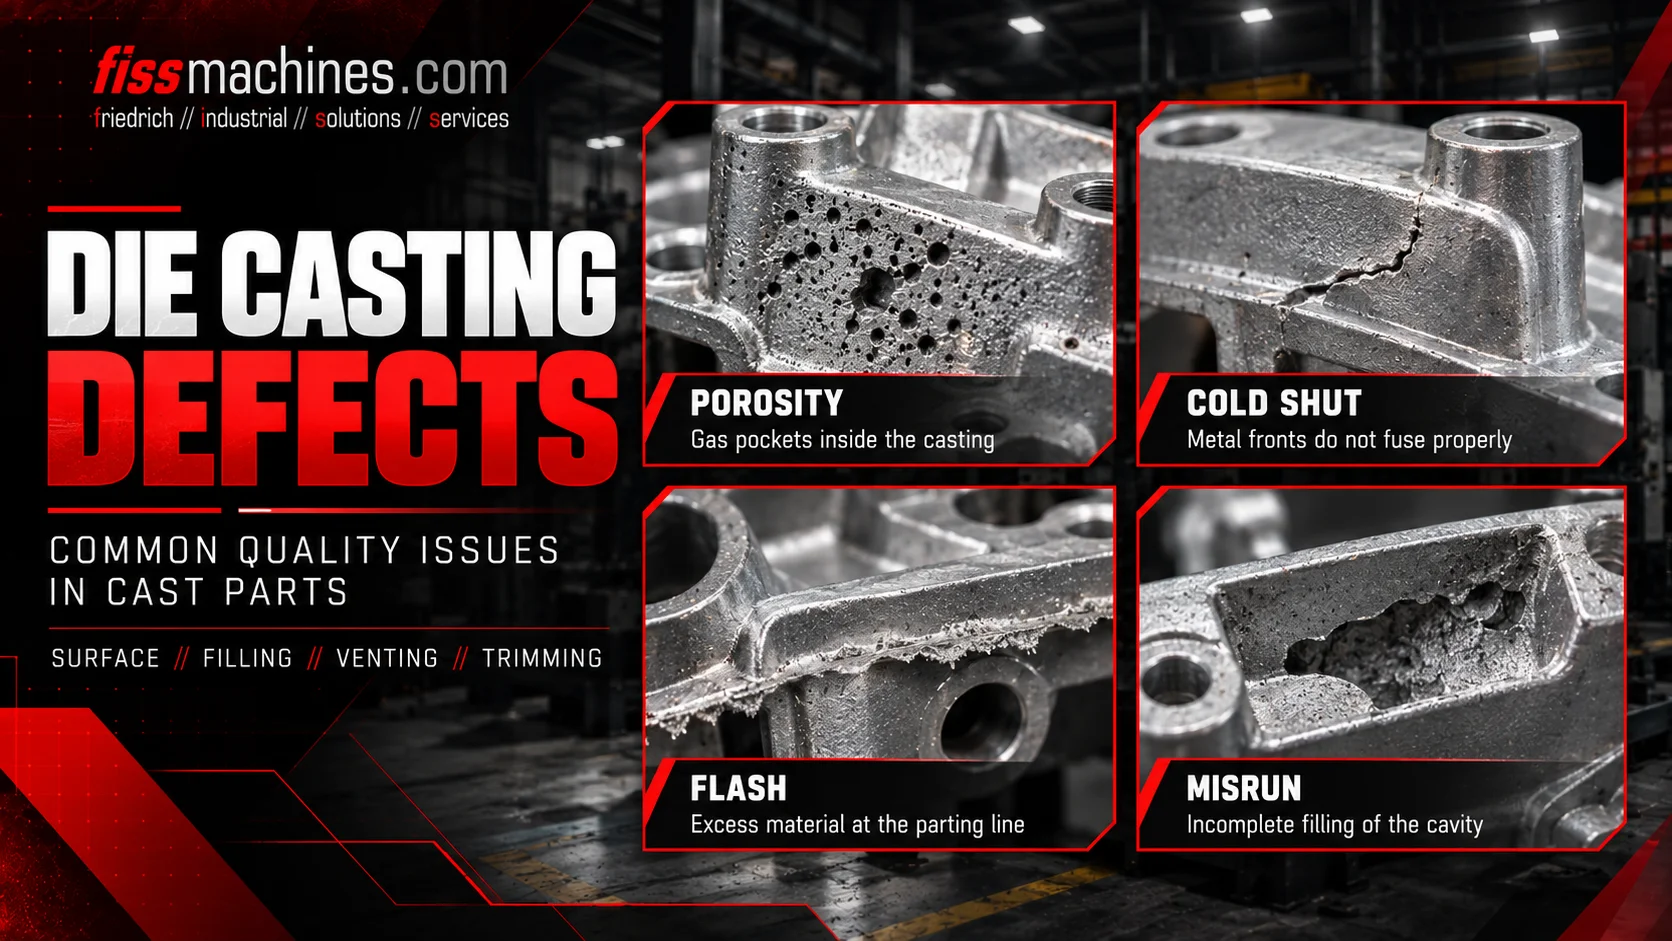
Tra i principali gruppi di difetti figurano la porosità da gas causata da gas intrappolati o rilasciati, la porosità da ritiro associata alla contrazione da solidificazione, le chiusure a freddo in cui i fronti di fusione non si uniscono correttamente, i riempimenti incompleti in cui la cavità non viene riempita completamente e le bolle che possono diventare visibili dopo il riscaldamento. La loro semplice presenza non è sempre sufficiente per una diagnosi affidabile della causa principale.
Perché il nome di un difetto non equivale ancora a una diagnosi
Lo stesso sintomo visivo può essere ricondotto a cause diverse. Un poro può derivare da aria intrappolata, da gas rilasciati dai residui, dal trattamento del metallo fuso o dal ritiro volumetrico durante la solidificazione. Nello stesso pezzo fuso possono verificarsi anche meccanismi diversi.
L’analisi delle cause alla radice deve mettere in relazione la posizione e la morfologia di un difetto con la curva di colata, la disposizione dei canali di colata e degli sfiati, la qualità del metallo fuso, la temperatura dello stampo, la ricetta di spruzzatura e le lavorazioni a valle. Ridurre tutti i difetti a un’unica impostazione di pressione o temperatura porta a correzioni inaffidabili.
| Difetto | Osservazione tipica | Potenziali fattori che contribuiscono |
|---|---|---|
| Porosità da gas | Vuoti colmi di gas, talvolta di forma arrotondata | Intrappolamento d'aria, gas di processo, sfiato limitato o gas legati alla fusione |
| Porosità da ritiro | Cavità associate alla contrazione durante la solidificazione | Punti caldi, limitazioni di alimentazione, trasmissione della pressione e percorso di solidificazione |
| Chiusura a freddo | Giunzione o linea di incontro tra due fronti metallici | Raffreddamento prematuro, film di ossido e percorso di riempimento sfavorevole |
| Colata difettosa | Parte della cavità non riempita | Fluidità insufficiente o condizioni di riempimento inadeguate |
| Vescica | Bolla superficiale in rilievo, spesso dopo esposizione al calore | Espansione del gas intrappolato all’interno in prossimità della superficie |
Porosità da gas: da dove proviene il gas intrappolato?
Nelle macchine a camera fredda, un movimento iniziale inadeguato dello stantuffo può generare onde di fusione ribaltanti nel manicotto di iniezione e intrappolare aria prima che il metallo raggiunga il punto di iniezione. L’aria in eccesso nel canale di colata e nella cavità deve fuoriuscire durante la brevissima fase di riempimento.
I gas possono formarsi anche quando i residui di distaccante o di lubrificante vengono riscaldati. Un’ostruzione locale degli sfiati può aumentare la quantità di gas che rimane nel pezzo fuso. Per la lega lavorata occorre inoltre considerare la pulizia del metallo fuso e il contenuto di gas disciolti.
I sistemi di sfiato, le cavità di sfioro e, ove opportuno, l’assistenza sottovuoto mirano a ridurre l’intrappolamento di gas. Nessuno di questi sistemi compensa automaticamente un profilo di riempimento sfavorevole o residui eccessivi di spruzzo.
Prima fase controllata
Evitare onde di fusione inadeguate e il conseguente intrappolamento d’aria.
Percorsi di scarico del gas
Ispezionare gli sfiati, le zone di troppo pieno e le interfacce di vuoto, ove presenti.
Applicazione ripetibile
Evitare residui eccessivi e la generazione incontrollata di gas.
In che modo le cavità da ritiro differiscono dai pori gassosi
Il metallo liquido si contrae mentre si raffredda e si solidifica. Laddove la sequenza di solidificazione e la trasmissione della pressione non riescano a compensare questa variazione di volume, possono formarsi cavità locali da ritiro o microporosità.
In pratica, la distinzione tra porosità da gas e da ritiro può risultare difficile, specialmente quando i meccanismi si sovrappongono. La forma e la posizione forniscono indizi, ma potrebbero non dimostrare l’origine. Possono essere necessarie valutazioni metallografiche, radiografie o TAC combinate con l’analisi del processo.
Tra i fattori importanti figurano la temperatura dello stampo, lo spessore della sezione, i punti caldi locali, il congelamento del canale di colata, la tempistica della pressione e la progettazione complessiva del riempimento. Una maggiore intensificazione da sola non garantisce un miglioramento se la pressione non può essere trasmessa alla zona interessata.
Chiusure a freddo e colate difettose: fenomeni correlati, ma non identici
Una chiusura a freddo si verifica quando flussi di metallo adiacenti si incontrano senza formare un legame solido. Può presentarsi come una linea o una giuntura visibile. Possono contribuire a questo fenomeno film di ossido, raffreddamento locale, nonché l’angolo di incontro e la velocità dei fronti metallici.
Un riempimento incompleto significa che la cavità non è stata riempita completamente; manca ancora un angolo, una nervatura sottile o un’altra caratteristica. Tra i possibili fattori che contribuiscono a questo fenomeno vi sono una temperatura insufficiente del metallo, un design inadeguato del punto di iniezione e del canale di colata, un’eccessiva resistenza al flusso o prestazioni di riempimento insufficienti.
L’azione correttiva appropriata dipende dall’effettivo meccanismo di riempimento. Esaminare i risultati delle simulazioni, le temperature dello stampo e le curve di iniezione può rivelarsi più utile che regolare un singolo parametro della macchina senza prove a sostegno.
Unione incompleta
I due fronti si incontrano ma non riescono a fondersi in un'area continua e solida.
Riempimento incompleto
Il materiale fuso non riesce a raggiungere o a riempire completamente la cavità.
Confronto dei dati
Corrispondere la posizione del difetto alla direzione del flusso, alla temperatura e ai dati relativi all'iniezione.
Perché possono comparire delle bolle dopo il riscaldamento
Il gas intrappolato vicino alla superficie può espandersi durante il successivo riscaldamento e creare un'area localmente rialzata o una vescica. Ciò è particolarmente rilevante quando è prevista una post-lavorazione termica, poiché i pezzi pressofusi ad alta pressione con un notevole intrappolamento di gas potrebbero non essere adatti a determinate condizioni di trattamento termico.
Il rischio dipende dalla lega, dalla qualità del getto, dalla posizione del gas, dalla temperatura e dalla cronologia del processo. Non tutte le vesciche superficiali hanno esattamente la stessa causa, pertanto un campione sezionato e la documentazione relativa al processo possono aiutare a distinguere le vesciche dovute al gas da altri danni superficiali.
Le misure preventive iniziano a monte del processo: riempimento controllato, sfiato adeguato, un processo di applicazione dell’agente distaccante adeguato e una temperatura stabile dello stampo.
Quali prove consentono di identificare i difetti in modo affidabile?
L’ispezione visiva e i controlli dimensionali sono utili per individuare i difetti superficiali, ma la porosità interna richiede metodi aggiuntivi. A seconda del componente e dei relativi criteri di accettazione, possono essere indicati l’ispezione a raggi X, la tomografia computerizzata industriale, la sezionatura, la metallografia, la valutazione della densità o le prove di tenuta.
Scegliere il metodo di misurazione in base al requisito funzionale. Una superficie di tenuta, una zona strutturale e una parte estetica possono richiedere criteri di accettazione diversi; considerare semplicemente ogni poro come ugualmente critico sarebbe fuorviante.
In caso di difetti ricorrenti, documentare la posizione della cavità, il numero di colata, le condizioni di temperatura, i cambi di operatore e le curve della macchina. La correlazione di questi dati è spesso più informativa rispetto all’ispezione di scarti isolati.
- Individuare il difetto su un disegno del pezzo definito
- Classificare se l’osservazione riguarda la superficie o l’interno
- Verificare la gestione del materiale fuso, il dosaggio e il profilo di iniezione
- Ispezionare gli sfiati dello stampo, i sistemi di troppo pieno e l’eventuale sistema di vuoto
- Esaminare la ricetta di spruzzatura e le condizioni termiche dello stampo
- Selezionare un metodo di verifica adeguato alla funzione richiesta
- Registrare le azioni correttive e confrontare i risultati misurati
In che modo le condizioni della cella di pressofusione influiscono sull’uniformità della qualità
Le condizioni delle macchine sono fondamentali quando pressione e velocità devono essere ripetute per migliaia di cicli. Componenti di iniezione usurati, sistemi idraulici instabili, apparecchiature di controllo della temperatura dello stampo malfunzionanti o interfacce inaffidabili tra dosaggio, spruzzatura ed estrazione possono contribuire alla variabilità del processo.
Quando si ispeziona una macchina per pressofusione usata o una cella completa, è necessario verificare il sistema di iniezione e la disponibilità dei registri di processo, nonché la forza di chiusura nominale e la capacità di iniezione. FISS supporta l’acquisto e la vendita a livello internazionale di macchine per pressofusione usate e sistemi di automazione.
Domande frequenti sui difetti della pressofusione
La porosità da gas e la porosità da ritiro sono la stessa cosa?
No. La porosità da gas è associata a gas intrappolati o rilasciati; la porosità da ritiro è legata alla contrazione da solidificazione e a un'insufficiente compensazione locale. Possono verificarsi forme miste.
L’ispezione a raggi X è in grado di rilevare ogni difetto?
Non esiste un unico metodo in grado di rilevare tutti i difetti in ogni circostanza. La rilevabilità dipende dalle dimensioni del difetto, dalla sua posizione, dallo spessore del materiale e dal metodo di ispezione.
Perché si formano le saldature fredde?
Possono svilupparsi quando due fronti metallici distinti si incontrano senza un legame solido, ad esempio a causa di una perdita di temperatura, di film di ossido o di un andamento di scorrimento sfavorevole.
L'aumento della pressione di iniezione elimina i difetti da ritiro?
Non necessariamente. L’effetto dipende dalla tempistica della pressione, dalla solidificazione del punto di iniezione, dall’alimentazione e dalle condizioni termiche locali.
Possono formarsi bolle dopo il trattamento termico?
Sì. I gas intrappolati in prossimità della superficie del pezzo fuso possono espandersi durante il riscaldamento e formare bolle visibili, a seconda della lega e delle condizioni di lavorazione.
Valutate la vostra macchina per pressofusione e i requisiti di processo
FISS offre macchine per pressofusione usate, attrezzature e celle di pressofusione complete. Per una scelta affidabile, confronta le esigenze di processo, le condizioni del sistema di iniezione e l’automazione disponibile.
Scopri le macchine per pressofusione usateBasi tecniche e fonti
Basi tecniche: Handbuch Urformen, sezioni 1.6.4.1.2 (riempimento), 1.6.4.1.4 (sfiato) e 1.8 (qualità/simulazione). I metodi di ispezione e le indicazioni sulle cause alla radice si inseriscono in un contesto ingegneristico generale e non costituiscono una diagnosi non verificata. Testo originale.
