
Qualità della fusione dell'alluminio: degassificazione, filtrazione e ossidi
Una pressa a iniezione può colare solo ciò che le viene fornito dall’impianto di fusione. L’ idrogeno disciolto, i film di ossido e altre inclusioni vengono trasportati insieme al metallo nel manicotto di iniezione e finiscono nel pezzo fuso. Un fuso pulito e ben trattato è quindi un prerequisito fondamentale per ottenere bassi tassi di scarto, pezzi a tenuta stagna e garantire l’affidabilità della lavorazione meccanica, del trattamento termico o della saldatura.
Cosa determina la qualità del metallo fuso di alluminio?
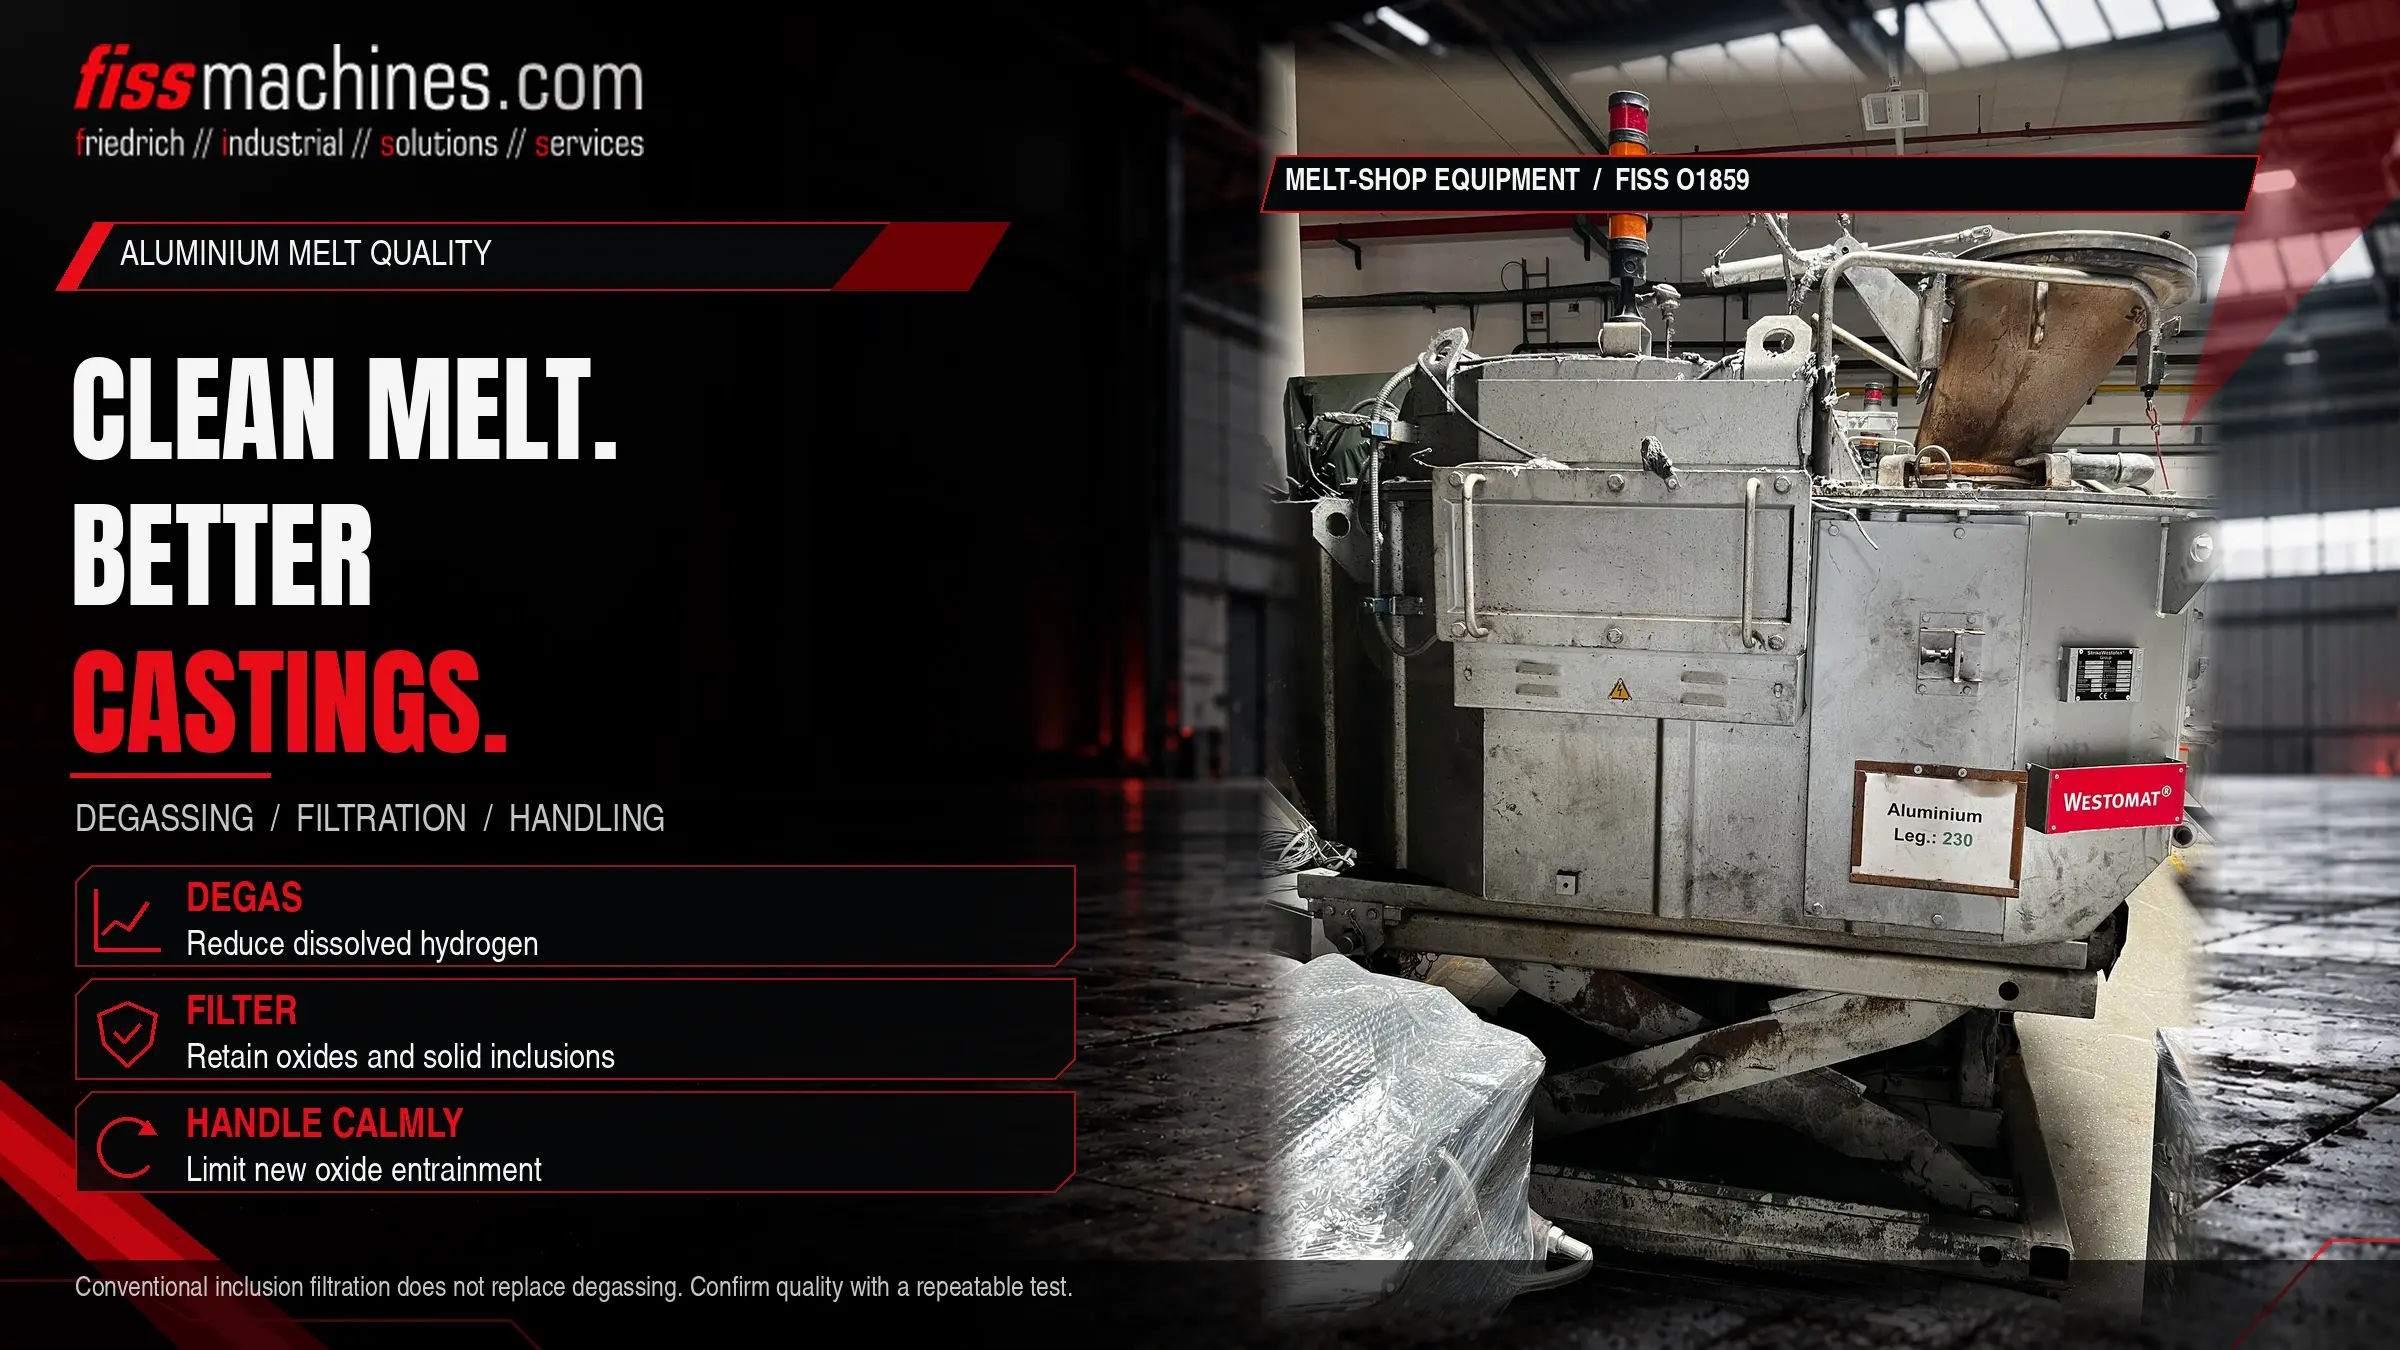
Tre fattori sono determinanti: l’idrogeno disciolto, che può formare pori gassosi durante la solidificazione; gli ossidi e le inclusioni, che indeboliscono il getto e ne ostacolano il flusso; e il controllo della temperatura, che influisce su entrambi. Il degassaggio con gas inerte riduce il contenuto di idrogeno, la filtrazione trattiene gli ossidi e le particelle, mentre una manipolazione accurata previene nuove contaminazioni.
La qualità del metallo fuso va misurata, non data per scontata. Semplici test in officina rendono visibili i cambiamenti prima che si traducano in scarti.
Idrogeno: il contaminante invisibile
L’idrogeno è l’unico gas che si dissolve in quantità apprezzabili nell’alluminio fuso . La sua solubilità è molto più elevata nel metallo liquido che in quello solido e aumenta con l’aumentare della temperatura. Durante la solidificazione, l’idrogeno in eccesso viene espulso e può formare pori.
La fonte principale è l’umidità. Il vapore acqueo reagisce con l’alluminio fuso, formando ossido e rilasciando idrogeno nella fusione. L’umidità proviene dall’ aria umida, dal materiale di carica umido o contaminato, da utensili, sivieri e rivestimenti refrattari non sufficientemente essiccati, nonché dai gas di combustione nei forni alimentati a combustibile .
Nella pressofusione ad alta pressione, gran parte della porosità è causata dall’aria intrappolata e dal ritiro da solidificazione piuttosto che dall’idrogeno. Il gas disciolto rimane comunque un fattore rilevante, in particolare per i pezzi sottoposti a trattamento termico, saldati o che devono essere a tenuta di pressione, dove piccoli pori di gas possono causare la formazione di bolle o perdite.
Ossidi, scorie e altre inclusioni
L'alluminio fuso viene immediatamente ricoperto da un sottile strato di ossido. Finché rimane in superficie, è innocuo. Quando la superficie viene rotta da un getto turbolento, da un'elevata altezza di caduta o dall’agitazione, le pellicole di ossido vengono trascinate nel fuso. Queste pellicole possono fungere da fessure nel getto e da nuclei per la formazione di pori.
| Contaminante | Fonte tipica | Contromisura |
|---|---|---|
| Idrogeno disciolto | Umidità proveniente dall’aria, dal carico, dagli utensili, dai refrattari, dalla combustione | Carica e utensili asciutti, degassaggio con gas inerte, temperatura controllata |
| Film di ossido | Trasferimento turbolento, elevata altezza di caduta, ritorni ossidati | Trasferimento tranquillo, altezze di caduta ridotte, skimming, filtrazione |
| Particelle di refrattario | Rivestimenti di forni e siviere usurati o danneggiati | Manutenzione del rivestimento, filtrazione |
| Fanghi (fasi intermetalliche) | Elevato contenuto di ferro, manganese e cromo combinato con una bassa temperatura di mantenimento | Controllo della lega, temperatura di mantenimento adeguata alla lega, pulizia regolare del forno |
Per i residui, viene spesso utilizzato come indicatore un fattore empirico: Fe + 2 × Mn + 3 × Cr, ciascuno in percentuale in peso. Il valore critico dipende dalla temperatura di mantenimento e deve essere concordato con il fornitore della lega.
Degassificazione: rimozione dell’idrogeno con gas inerte
Il metodo più comune nelle fonderie di alluminio è il degassaggio rotativo. Una girante rotante in grafite disperde un gas inerte, solitamente argon o azoto, in bolle fini. L’idrogeno si diffonde dal metallo fuso nelle bolle e fuoriesce insieme a esse in superficie. Le bolle che salgono trasportano anche gli ossidi verso l’alto, dove possono essere rimossi insieme alle scorie.
Preparazione
Preriscaldare il rotore e l’albero, controllare l’usura del rotore e portare il metallo fuso alla temperatura di trattamento.
Trattamento
Eseguire il trattamento con la portata di gas, la velocità del rotore e la durata definite; evitare la formazione di vortici che trascinino gli ossidi nel materiale fuso.
Rimuovere la scoria e verificare
Rimuovere con cura le scorie e confermare il risultato con un test di qualità del fuso.
Utilizzare tempestivamente
Il materiale fuso trattato può assorbire nuovamente idrogeno nel corso del tempo, specialmente in condizioni di umidità.
Il luogo in cui avviene il degassaggio dipende dalla configurazione dell’impianto di fusione: in una siviera di trasferimento, in una stazione di trattamento separata o nel forno. I ruoli dei diversi tipi di forno sono spiegati nel nostro articolo Forno di dosaggio, di fusione o di mantenimento?
Filtrazione: ritenzione di ossidi e particelle
I filtri trattengono meccanicamente i film di ossidi e le particelle solide. I filtri in schiuma ceramica , classificati in base alla dimensione dei pori, sono ampiamente utilizzati nei canali di colata, alle uscite dei forni o nei forni di dosaggio. Un filtro più fine trattiene inclusioni più piccole ma presenta una maggiore resistenza al flusso e si intasa più rapidamente, pertanto la scelta del filtro deve tenere conto della portata e degli intervalli di sostituzione.
La filtrazione non rimuove l’idrogeno disciolto e il degassaggio da solo non elimina tutte le inclusioni. I due trattamenti si completano a vicenda. Entrambi sono efficaci solo se il metallo non viene nuovamente contaminato in seguito, ad esempio a causa di un’operazione turbolenta di colata nel manicotto di colata. L’effetto delle condizioni di riempimento sulla porosità è trattato nel nostro articolo sul riempimento dello stampo e sul vuoto.
Come viene testata la qualità del metallo fuso
Prova a pressione ridotta
Un campione si solidifica a pressione atmosferica, un secondo in condizioni di vuoto definito. Il gas e gli ossidi fanno sì che il campione sottoposto a vuoto formi un maggior numero di pori e presenti quindi una densità inferiore. L'indice di densità mette a confronto entrambi i valori.
Prove di inclusione
Le prove di frattura su campioni semplici rendono visibili i film di ossido sulla superficie di frattura. Per un’analisi più dettagliata, i metodi di laboratorio quantificano le inclusioni in un campione di metallo filtrato.
Indice di densità [%] = (ρatm −ρvac) /ρatm × 100
ρatm = densità del campione solidificato a pressione atmosferica ,ρvac = densità del campione solidificato a pressione ridotta , entrambe in g/cm³. I risultati sono comparabili solo se le dimensioni del campione, la pressione e la procedura sono identiche .
Lista di controllo della qualità della fusione per le operazioni quotidiane
- Il materiale di carica e i residui devono essere asciutti, puliti e conservati al coperto
- Sivieri, utensili e schiumatoi devono essere rivestiti e preriscaldati prima del contatto con il metallo fuso
- Ispezionare i rivestimenti del forno e delle siviere per verificare la presenza di danni e accumuli
- La temperatura del metallo fuso deve rientrare nell’intervallo definito per la lega e il processo
- I parametri di degassaggio devono essere documentati e lo stato del rotore controllato
- Le scorie devono essere rimosse con cura senza rimescolare gli ossidi nel metallo fuso
- Filtri selezionati in base alla portata e sostituiti a intervalli prestabiliti
- Trasferimento e colata con bassa turbolenza e altezze di caduta ridotte
- Indice di densità o prova equivalente eseguita e registrata regolarmente
Domande frequenti
È necessario il degassaggio nella pressofusione ad alta pressione?
Dipende dai requisiti del pezzo. Per i pezzi sottoposti a trattamento termico, saldati o che devono essere a tenuta di pressione, è generalmente importante che il contenuto di idrogeno sia controllato e che il materiale fuso sia pulito. Il livello richiesto deve essere definito in base al prodotto.
La filtrazione sostituisce il degassaggio?
No. I filtri trattengono le inclusioni solide e le pellicole di ossido, ma non rimuovono l’idrogeno disciolto. Il degassaggio e la filtrazione risolvono problemi diversi.
Perché la qualità del metallo fuso varia a seconda delle condizioni meteorologiche?
L’umidità è una fonte di idrogeno. Nei giorni umidi, il metallo fuso può assorbire più idrogeno attraverso il contatto con l’aria, gli utensili e i materiali; ecco perché è utile effettuare test regolari.
Una temperatura di fusione più elevata migliora la qualità?
Non necessariamente. Temperature più elevate aumentano la solubilità dell’idrogeno e l’ossidazione. La temperatura dovrebbe essere quella richiesta dal processo, ma non superiore.
FISS offre forni usati per la fusione, il mantenimento in temperatura e il dosaggio.
Una qualità costante del fuso inizia con una tecnologia dei forni adeguata. FISS offre forni usati per fonderie e pressofusione e può aiutarvi a valutare quali apparecchiature si adattano meglio alla vostra lega, alla vostra produttività e alla configurazione della vostra cella.