



Pressofusione per gravità o pressofusione ad alta pressione? Scegliere il processo giusto
Entrambi i processi prevedono il versamento del metallo in uno stampo metallico riutilizzabile ed entrambi sono denominati pressofusione. Ma le somiglianze finiscono qui. Nella pressofusione a gravità, il metallo scorre nello stampo per effetto del proprio peso; nella pressofusione ad alta pressione, un pistone lo inietta ad alta velocità e pressione. La scelta tra i due processi determina la progettazione del componente, l’investimento in attrezzature, la qualità ottenibile e il tipo di macchina necessaria. Questo articolo mette a confronto i due processi e spiega in quali casi è opportuno utilizzare l’uno o l’altro.
Qual è la differenza principale?
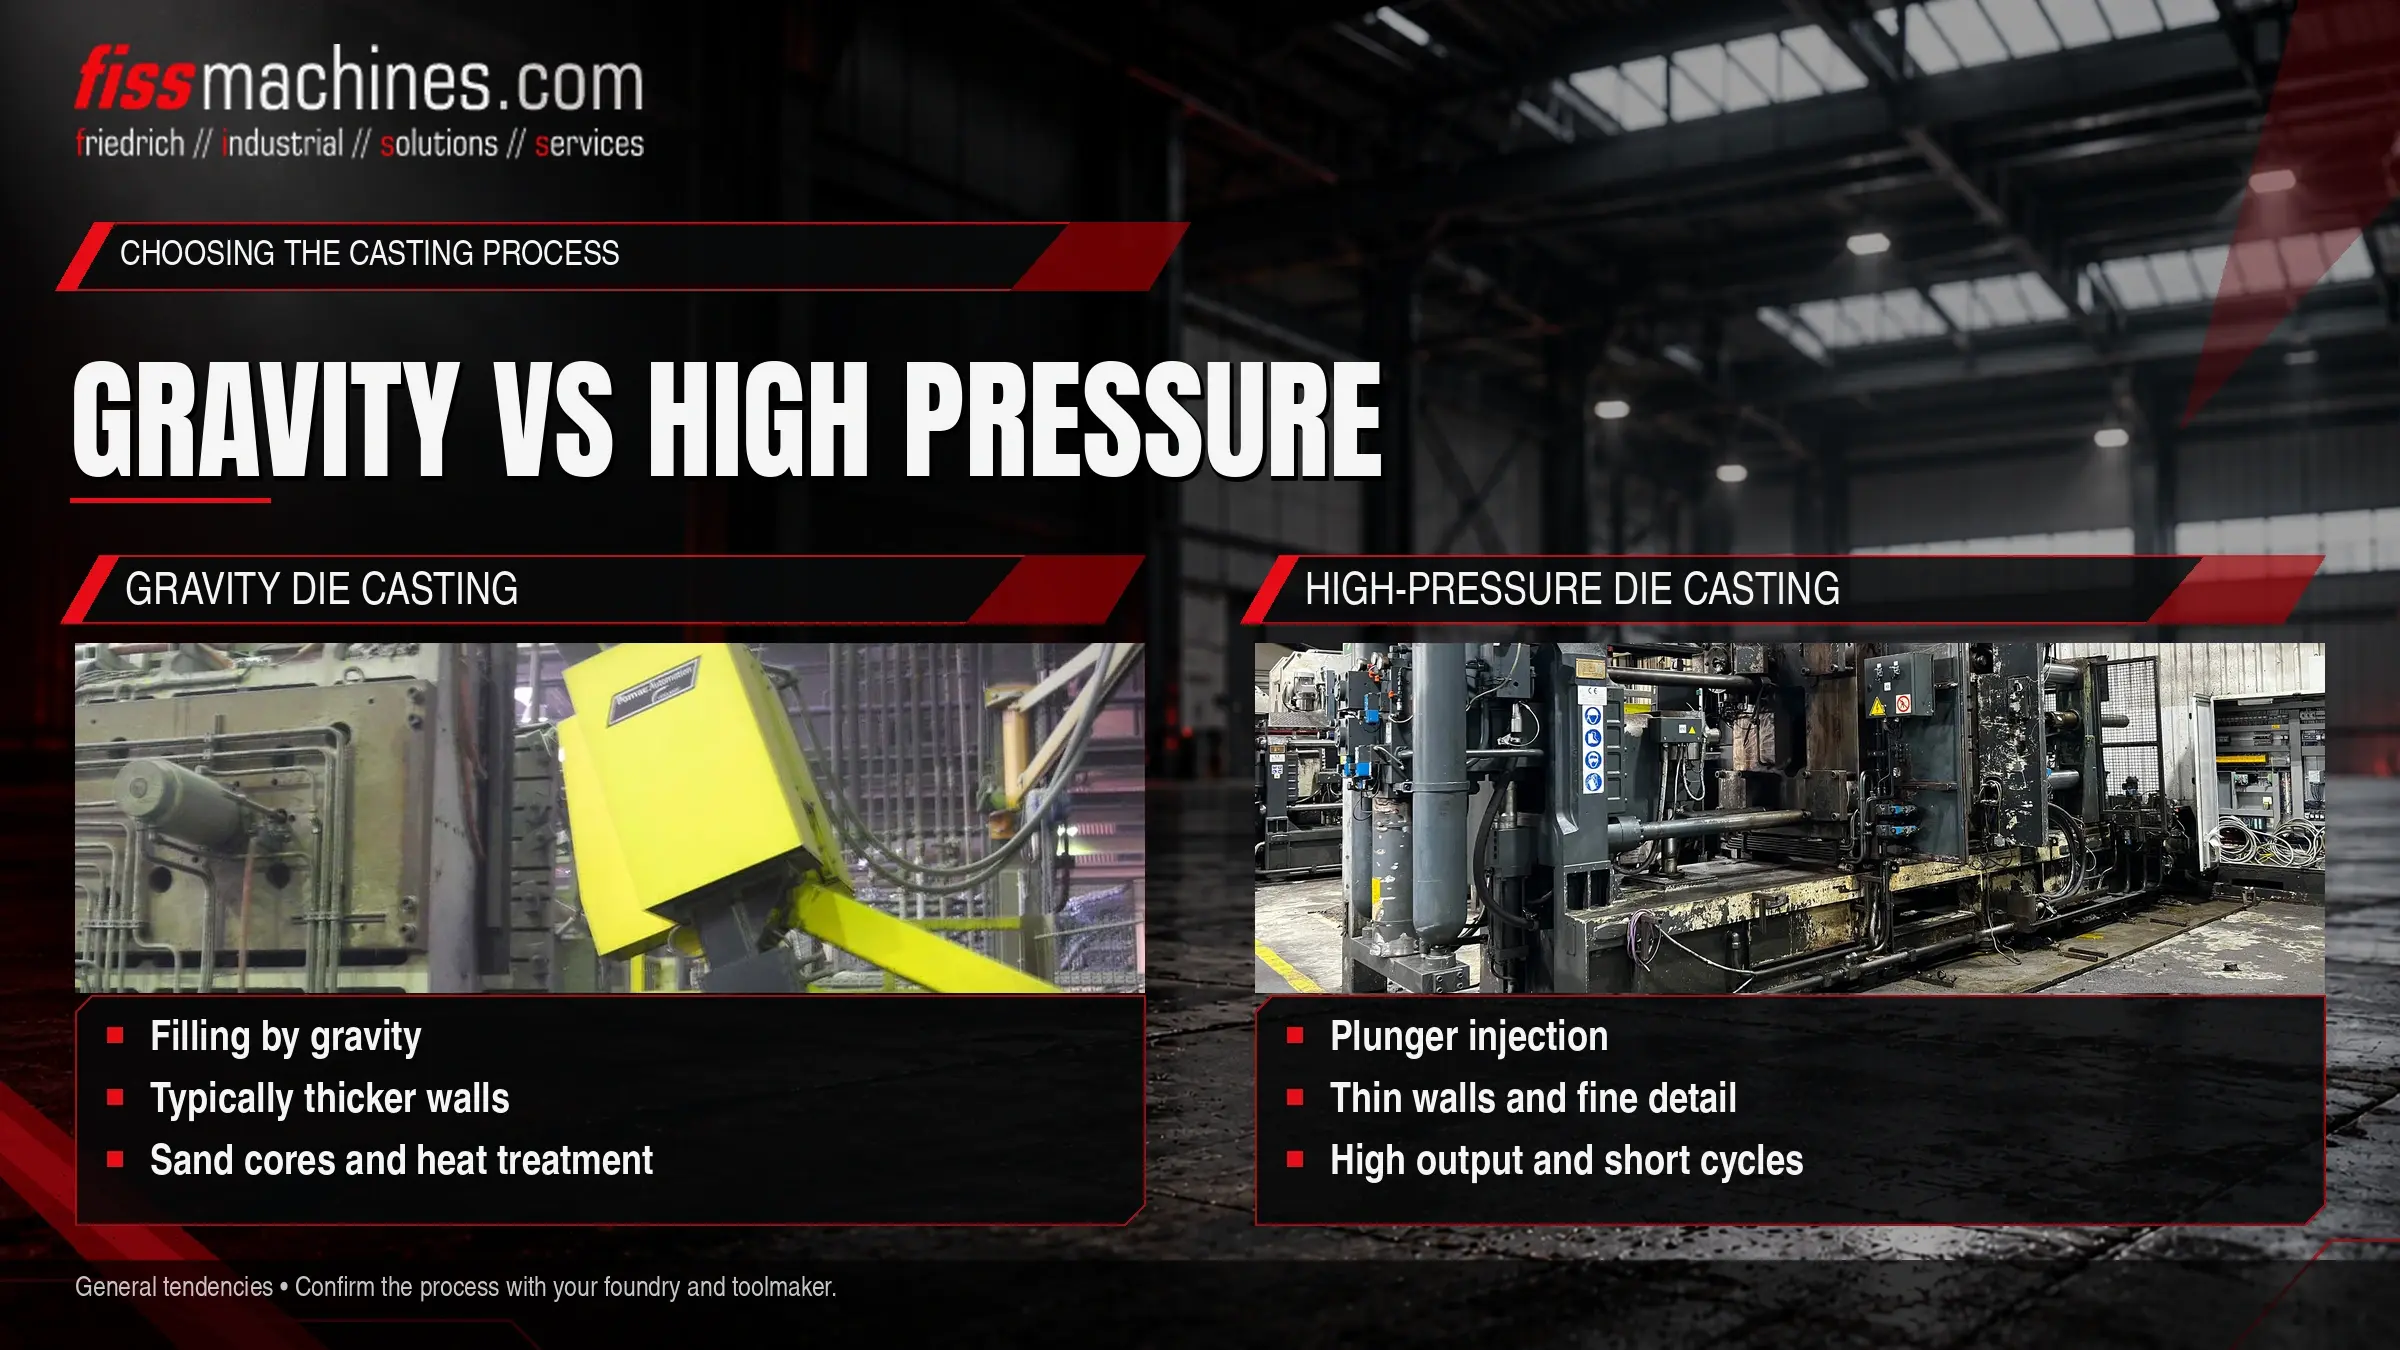
La pressofusione per gravità (chiamata anche fusione in stampo permanente ) riempie uno stampo metallico rivestito versando il metallo, spesso inclinando lo stampo per controllarne il flusso. Il riempimento è lento, le pareti sono in genere più spesse, è possibile utilizzare anime in sabbia e i pezzi fusi sono generalmente adatti al trattamento termico . La pressofusione ad alta pressione inietta il metallo in un tempo molto breve, consentendo pareti sottili, dettagli precisi e cicli brevi, ma richiede macchine più grandi e stampi più costosi.
La pressofusione a gravità non è la fusione in sabbia: lo stampo è permanente e viene riutilizzato per molte fusioni, mentre uno stampo in sabbia viene distrutto dopo ogni colata.
Chiarimento dei termini
La terminologia relativa alla fusione varia da regione a regione, il che causa confusione nelle richieste di informazioni e nei preventivi. Nell’uso britannico, il termine "die casting" senza un qualificativo indica solitamente la fusione a pressione elevata, mentre "gravity die casting" indica la fusione in stampo permanente per gravità. In Nord America, lo stesso processo a gravità viene solitamente chiamato «colata in stampo permanente». In tedesco, si dice «Kokillenguss».
| Processo | Stampo | Modalità di introduzione del metallo |
|---|---|---|
| Colata in sabbia | Stampo in sabbia monouso, distrutto dopo ogni colata | Colata per gravità |
| Colata in conchiglia a gravità | Stampo in metallo permanente, eventualmente con anime in sabbia | Colata per gravità, spesso con ribaltamento |
| Pressofusione ad alta pressione | Stampo in acciaio permanente con slitte ed espulsori | Colata mediante pistone ad alta velocità e pressione |
La pressofusione a bassa pressione si colloca a metà strada tra le due: utilizza anch’essa uno stampo permanente, ma lo riempie dal basso con la pressione del gas. Si tratta di un processo a sé stante con macchinari propri e non viene trattato in dettaglio in questa sede.
Come funziona la pressofusione per gravità
Lo stampo viene preriscaldato e rivestito con un rivestimento refrattario. Il rivestimento isola il metallo dalla superficie dello stampo, influenza la velocità di raffreddamento del metallo e facilita il distacco del pezzo fuso. Il metallo fuso viene versato in una tazza di colata e scorre attraverso i canali di colata e i montanti nella cavità. Nelle macchine basculanti, lo stampo ruota durante la colata in modo che il metallo entri in modo più regolare e con minori turbolenze. Dopo la solidificazione, lo stampo si apre e il pezzo fuso viene estratto; eventuali anime in sabbia vengono poi rimosse.
Macchine e attrezzature
La pressofusione a gravità può essere eseguita con stampi azionati manualmente, ma la produzione viene solitamente effettuata su macchine per pressofusione a gravità che aprono e chiudono le due metà dello stampo, spostano le anime e, nelle versioni basculanti, ruotano lo stampo. Le macchine sono relativamente leggere poiché non devono resistere ad alte pressioni del metallo. La colata può essere manuale o automatizzata, ad esempio con una sivaia robotizzata.
Pezzi tipici
Testate dei cilindri, collettori, corpi pompa e valvole, parti del telaio e raccordi sono esempi tipici. Prevalgono le leghe di alluminio, ma anche le leghe di rame come l’ottone vengono fuse in stampi permanenti, ad esempio per la produzione di raccordi sanitari.
In che modo la pressofusione ad alta pressione si differenzia
Nella HPDC, il metallo viene spinto nello stampo da uno stantuffo azionato idraulicamente, sia da un manicotto a iniezione a freddo che da un collo d’oca a camera calda. Lo stampo è tenuto chiuso da un’unità di serraggio dimensionata per l’elevata pressione del metallo, motivo per cui le macchine HPDC sono molto più pesanti. Lo stampo viene spruzzato con un agente distaccante anziché rivestito con uno strato refrattario. Le differenze tra le macchine a camera fredda e quelle a camera calda sono spiegate nell’articolo «Camera fredda o camera calda?», mentre i principi fisici del riempimento sono illustrati nell’articolo «Riempimento dello stampo e vuoto».
Pressofusione per gravità e HPDC a confronto
| Criterio | Pressofusione per gravità | Pressofusione ad alta pressione |
|---|---|---|
| Riempimento | Per gravità, lento, inclinabile | Iniezione a stantuffo in tempi molto brevi |
| Spessore delle pareti | Pareti tipicamente più spesse | Possibilità di realizzare pareti sottili e dettagli precisi |
| Anime | Anime in metallo e sabbia; possibilità di realizzare cavità complesse | Anime e guide in metallo; sottosquadri limitati |
| Trattamento della superficie dello stampo | Rivestimento refrattario dello stampo | Agente distaccante spruzzato ad ogni ciclo |
| Trattamento termico | Generalmente possibile | Limitato per i pezzi convenzionali |
| Superficie e tolleranze | Buone, potrebbe essere visibile la struttura del rivestimento | Superficie molto buona, tolleranze strette |
| Tempo di ciclo | Relativamente lungo | Breve |
| Investimento in macchina e stampo | Minore | Più elevato |
| Dimensioni economiche dei lotti | Serie da piccole a medie | Serie da medie a molto grandi |
Qual è il processo più adatto al vostro pezzo?
La pressofusione a gravità è solitamente indicata quando
- le pareti sono di spessore medio o elevato e le sezioni variano
- I canali interni richiedono anime in sabbia
- Il pezzo deve essere sottoposto a trattamento termico o saldato
- I volumi annuali non giustificano l’utilizzo di uno stampo HPDC
- Sono richieste leghe di rame
L'HPDC risulta indicato quando
- le pareti sono sottili e le superfici estese
- Sono richiesti volumi elevati e cicli brevi
- Le tolleranze strette riducono la lavorazione meccanica
- Si prevede l’uso di leghe di zinco o magnesio
- Non è richiesto il trattamento termico oppure vengono utilizzati percorsi di lavorazione speciali
Si tratta di tendenze, non di regole. Una riprogettazione può far passare un pezzo da un processo all’altro, ad esempio adattando lo spessore delle pareti o sostituendo un’anima in sabbia con una slitta. Un confronto tempestivo tra progettisti, fonderia e attrezzisti di solito dà i suoi frutti.
Domande frequenti
La fusione a gravità è la stessa cosa della fusione in sabbia?
No. Entrambe si basano sulla gravità, ma la fusione in sabbia utilizza uno stampo di sabbia consumabile, mentre la fusione in conchiglia per gravità utilizza uno stampo metallico permanente. Nelle conchiglie per gravità possono essere utilizzate anime in sabbia, il che a volte causa confusione.
È possibile utilizzare una macchina HPDC per la fusione a gravità?
No. I processi richiedono attrezzature diverse: le macchine per la fusione a gravità gestiscono lo stampo e l’inclinazione, mentre le macchine HPDC sono costruite attorno all’ estremità di iniezione e a una pesante unità di serraggio.
Perché la fusione in conchiglia a gravità viene spesso scelta per l’ottone?
Le leghe di rame hanno temperature di fusione elevate, che mettono a dura prova i componenti di iniezione e gli stampi HPDC. La fusione a gravità in stampi permanenti è un metodo consolidato per molti componenti in ottone.
FISS offre macchine usate per entrambi i processi.
Che il vostro componente richieda la fusione per gravità o l’HPDC, FISS può aiutarvi a valutare le macchine usate più adatte e a chiarire gli aspetti da considerare prima dell’acquisto.
