



Comprendere gli stampi per pressofusione: metà fisse e mobili, espulsori e slitte
Uno stampo per pressofusione è un utensile di precisione che modella il metallo liquido sotto pressione. I suoi elementi principali devono funzionare in sinergia: la metà fissa dello stampo introduce il metallo fuso, la metà mobile si apre con la macchina, gli espulsori rimuovono il pezzo solidificato e le guide formano le caratteristiche che non possono essere rilasciate nella direzione principale di apertura. Comprendere questi elementi aiuta anche nella scelta di una macchina per pressofusione usata adeguata.
Quali sono i componenti principali di uno stampo per pressofusione?
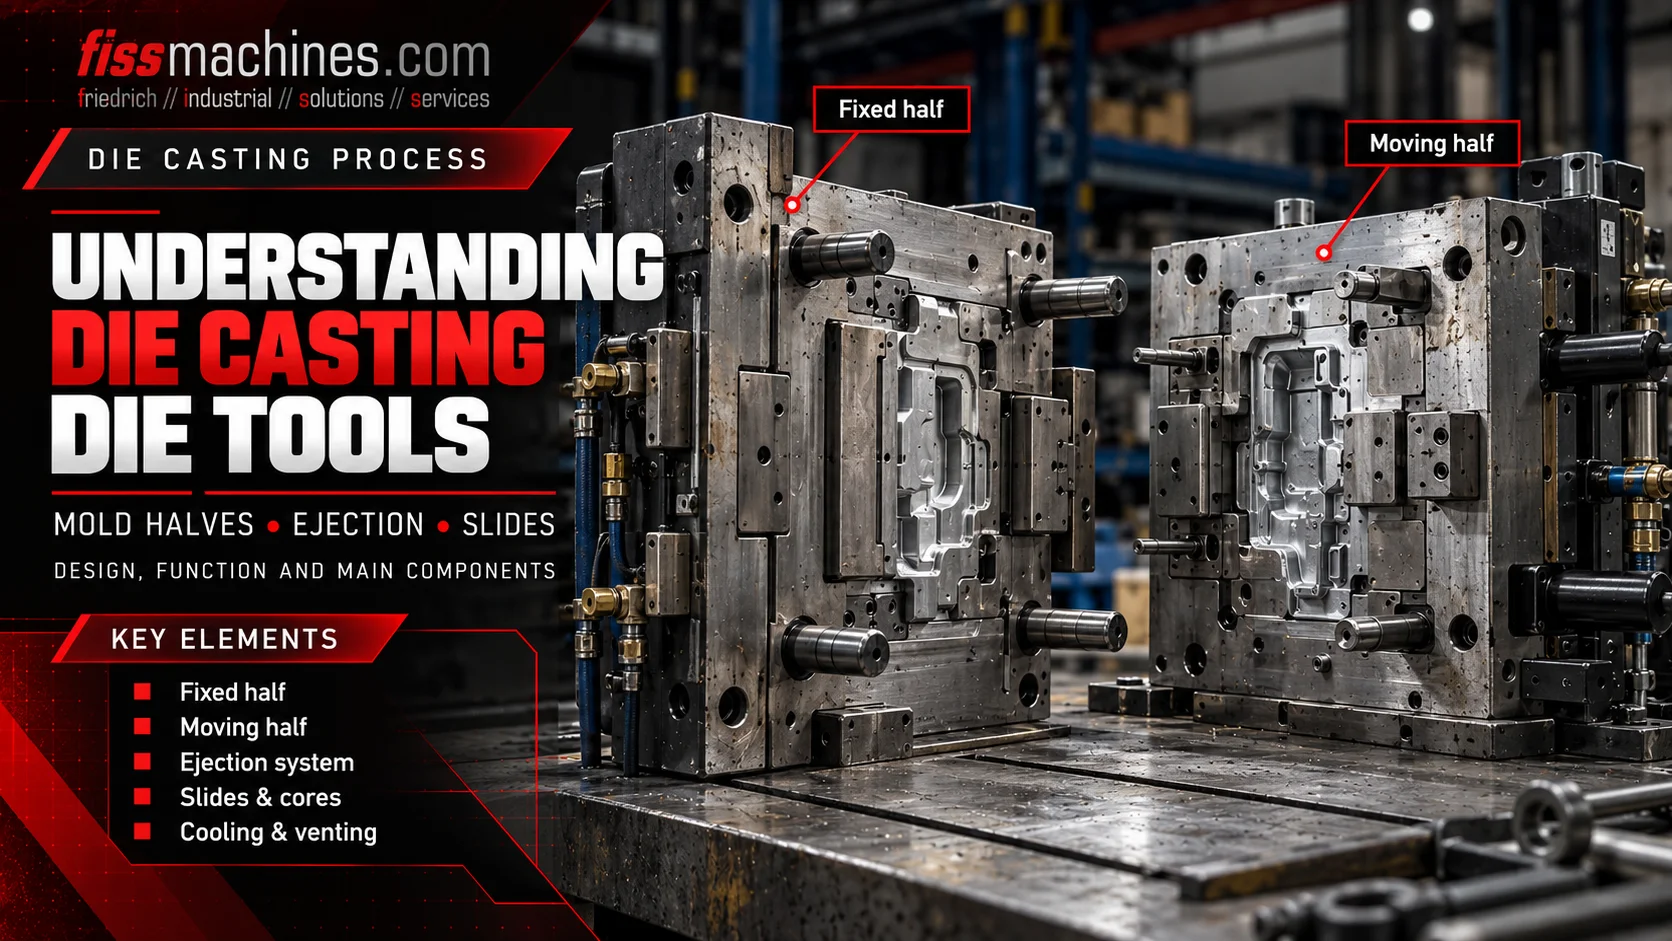
Un tipico stampo per pressofusione ad alta pressione è costituito da una metà fissa, sul lato di iniezione, e da una metà mobile, sul lato degli espulsori. Può inoltre includere inserti dello stampo, canali di colata e punti di iniezione, elementi di sfogo e sfiato, circuiti di raffreddamento o di controllo della temperatura, perni di espulsione e slitte azionate meccanicamente o idraulicamente. La disposizione esatta dipende dal pezzo da fondere e dal progetto dello stampo.
Come interagiscono le due metà dello stampo
La metà fissa dello stampo è montata sulla piastra fissa della macchina, sul lato di iniezione. La metà mobile dello stampo è montata sulla piastra mobile e normalmente ospita il sistema di espulsione del pezzo. Entrambe le metà si uniscono lungo la linea di divisione e vengono tenute chiuse dalla macchina durante l’iniezione.
La cavità è formata dalle superfici sagomate di entrambe le metà e, ove necessario, da anime aggiuntive ed elementi mobili. Gli inserti dello stampo consentono di realizzare, mantenere o sostituire separatamente le zone sottoposte a carichi elevati o particolarmente dettagliate. La macchina apre lo stampo dopo il tempo di solidificazione necessario; il pezzo fuso viene quindi sformato e rimosso.
Un disegno tecnico dovrebbe distinguere la superficie rivolta verso la cavità dal lato posteriore della metà mobile. I perni di espulsione di solito si avvicinano al pezzo da fondere da dietro l’inserto dello stampo sul lato mobile; non entrano nello stampo dalla linea di divisione come componenti esterni sciolti.
Gruppo lato iniezione
Montato sulla piastra fissa; spesso comprende la zona di ingresso del metallo e parte della cavità.
Gruppo lato espulsore
Si sposta durante l'apertura della macchina e generalmente contiene il sistema di espulsione dietro la superficie di formatura.
Interfaccia di chiusura definita
Le superfici a contatto devono chiudersi con precisione e garantire il contenimento controllato del metallo e lo sfiato.
Come i perni di espulsione e le piastre di espulsione rilasciano il pezzo fuso
Una volta che lo stampo si è aperto e le relative slitte sono state ritirate, il pezzo fuso deve essere separato dallo stampo. Il gruppo di espulsione è normalmente costituito da perni di espulsione supportati da una o più piastre di espulsione, elementi di guida e un azionamento o un giunto collegato al meccanismo di espulsione della macchina.
Durante l’espulsione, le piastre spostano in avanti i perni attraverso fori correttamente allineati nella metà mobile dello stampo. Le estremità dei perni esercitano una pressione su punti specifici del pezzo fuso, distribuendo idealmente la forza senza danneggiare pareti sottili o superfici funzionali. Successivamente, il sistema ritorna nella posizione iniziale prima del successivo movimento di chiusura.
Tra i problemi tipici figurano perni bloccati, lubrificazione insufficiente, espulsione irregolare o segni visibili lasciati dai perni. Questi sintomi richiedono una valutazione della temperatura dello stampo, dell’allineamento, del gioco dei perni, della geometria del pezzo fuso e della sequenza operativa, piuttosto che un semplice aumento della forza di espulsione.
Quando sono necessari slitte e anime?
Elementi quali fori trasversali, aperture laterali e sottosquadri non possono sempre essere estratti lungo la direzione principale di apertura dello stampo. Per realizzare queste geometrie si utilizzano anime mobili, spesso denominate slitte o slitte portanime.
A seconda della struttura, una slitta può essere azionata meccanicamente dal movimento dello stampo o da un azionamento idraulico. Deve raggiungere la posizione di formatura prevista prima della colata e ritrarsi nel punto definito nella sequenza di apertura ed espulsione.
L’usura delle guide delle slitte, delle superfici di bloccaggio o delle guarnizioni può causare scostamenti dimensionali, perdite o il blocco dello stampo. La scelta di una macchina usata deve quindi tenere conto dei circuiti idraulici di estrazione degli anime disponibili e delle funzioni di controllo della macchina.
Crea aperture laterali
Crea una geometria che altrimenti impedirebbe il rilascio diretto del pezzo.
Controlla il movimento
Limita il movimento e favorisce un posizionamento ripetibile.
Resiste alla pressione
Sostiene l’anima contro le forze che agiscono durante la colata del metallo.
Canali di colata, punti di iniezione, sfiati e circuiti di controllo della temperatura
Il sistema di canali di colata e punti di iniezione convoglia il metallo fuso nella cavità. La sua progettazione influenza il comportamento di riempimento e la quantità di materiale che verrà successivamente rimosso sotto forma di canali di colata e punti di iniezione. Le tasche di sfioro e gli sfiati correttamente progettati aiutano a gestire il flusso e consentono all’aria e ai gas di processo di fuoriuscire dalla cavità.
I canali di controllo della temperatura presenti nello stampo fanno circolare fluidi adeguati per influenzare la temperatura dello stampo e le condizioni locali di solidificazione. La nebulizzazione esterna dello stampo integra, ma non sostituisce, il controllo interno della temperatura. Anche un eccesso di residui di agente distaccante può compromettere le prestazioni di sfiato.
Tutti questi elementi formano un unico processo interconnesso: la variazione della geometria del punto di iniezione, dello sfiato, del raffreddamento locale o delle condizioni di spruzzatura può modificare il risultato della fusione. Ecco perché lo stampo dovrebbe essere valutato insieme ai suoi parametri di fusione piuttosto che come un componente meccanico isolato.
| Elemento dello stampo | Funzione primaria | Controllo tipico |
|---|---|---|
| Canale di colata e canale di alimentazione | Colata diretta nella cavità | Danni, depositi, erosione e percorso di flusso previsto |
| Trobello e sfiato | Gestione delle zone di riempimento finale e rimozione dei gas | Depositi, ostruzioni e usura |
| Circuito di controllo della temperatura | Controllo delle condizioni termiche locali | Tenuta, flusso e raccordi |
| Inserti di formatura | Realizzazione della geometria richiesta del pezzo fuso | Crepe, erosione, usura e allineamento |
Una sequenza semplificata dalla chiusura all'espulsione
Un ciclo coordinato di pressofusione prevede normalmente il posizionamento delle anime mobili, la chiusura e il bloccaggio dello stampo, il riempimento della cavità e l’applicazione delle condizioni di mantenimento o intensificazione richieste. Dopo la solidificazione, le anime vengono estratte secondo necessità, lo stampo si apre e il pezzo fuso viene espulso e rimosso.
L’ordine preciso può variare a seconda della macchina, dello stampo e dell’applicazione. Ad esempio, alcune anime laterali si spostano in momenti diversi prima, durante o dopo l’apertura. I dispositivi di interblocco garantiscono che la macchina non si chiuda mentre espulsori, slitte, robot o ugelli di spruzzatura si trovano in una posizione non sicura.
- Verificare le posizioni delle slitte e delle anime prima della chiusura
- Verificare che gli espulsori siano rientrati prima della colata successiva
- Verificare che le unità di rimozione e di spruzzatura abbiano lasciato l’area dello stampo
- Monitorare le temperature degli stampi e il flusso del fluido di raffreddamento
- Mantenere pulite le superfici di separazione e i canali di sfiato
Quali sono i requisiti di compatibilità tra lo stampo e la pressa di pressofusione?
In caso di cambio di macchina o di acquisto di una macchina usata, le dimensioni e la massa dello stampo sono solo l’inizio. Le dimensioni della piastra, la distanza tra le colonne, la corsa di apertura richiesta, l’altezza dello stampo o l’intervallo di spessore e l’attacco dell’espulsore devono essere compatibili con l’attrezzatura effettiva.
La macchina deve inoltre disporre di una forza di chiusura sufficiente per l’area di proiezione e la pressione di colata, di una capacità di iniezione adeguata, dei circuiti di estrazione dell’anima richiesti e di collegamenti di processo idonei. La sola corrispondenza della classe nominale di forza di chiusura non garantisce che un determinato stampo possa essere installato.
FISS offre presse per pressofusione a camera fredda e a camera calda usate e la relativa automazione. La disponibilità delle attrezzature e l’idoneità specifica della macchina devono sempre essere verificate in base ai dati effettivi del progetto.
Domande frequenti sugli stampi per pressofusione
Qual è la differenza tra la metà fissa e quella mobile dello stampo?
La metà fissa rimane sulla piastra fissa sul lato di iniezione. La metà mobile si apre con la piastra mobile e normalmente contiene il gruppo di espulsione.
Dove sono installati i perni di espulsione?
In uno stampo tipico per pressofusione ad alta pressione, i perni di espulsione sono supportati da piastre di espulsione situate dietro le superfici di formatura del lato mobile e passano attraverso fori di alloggiamento per spingere fuori il pezzo fuso.
Perché si utilizzano le slitte?
Le slitte e le anime mobili consentono di realizzare fori, sottosquadri ed elementi laterali che non possono essere estratti nella direzione principale di apertura dello stampo.
Ogni stampo è dotato di slitte idrauliche?
No. Molti pezzi fusi possono essere estratti senza nuclei mobili; altri stampi utilizzano movimenti meccanici, slitte idrauliche o una combinazione di entrambi.
È possibile installare uno stampo su qualsiasi macchina dotata di una forza di chiusura adeguata?
No. Anche la geometria della piastra e delle colonne, le corse di apertura ed espulsione, la capacità di iniezione, i collegamenti per i fluidi, l’attrezzatura per l’estrazione delle anime e i comandi devono corrispondere.
Cerchi una pressa per pressofusione adatta?
FISS supporta l’acquisto e la vendita di macchine per pressofusione usate e di celle di pressofusione complete. Confronta i dati effettivi degli stampi e i requisiti di produzione con le attrezzature disponibili.
Visualizza le macchine per pressofusione usateBasi tecniche e fonti
Fondamenti tecnici: Bührig-Polaczek, Michaeli e Spur (a cura di), Handbuch Urformen, sezione 1.6.4, Carl Hanser Verlag. Informazioni FISS sulla categoria delle macchine e sulla selezione tecnica. Testo originale; nessuna figura protetta da copyright è stata riprodotta.
