
Collo d’oca, ugello e pistone: il gruppo di iniezione di una pressofusione a camera calda
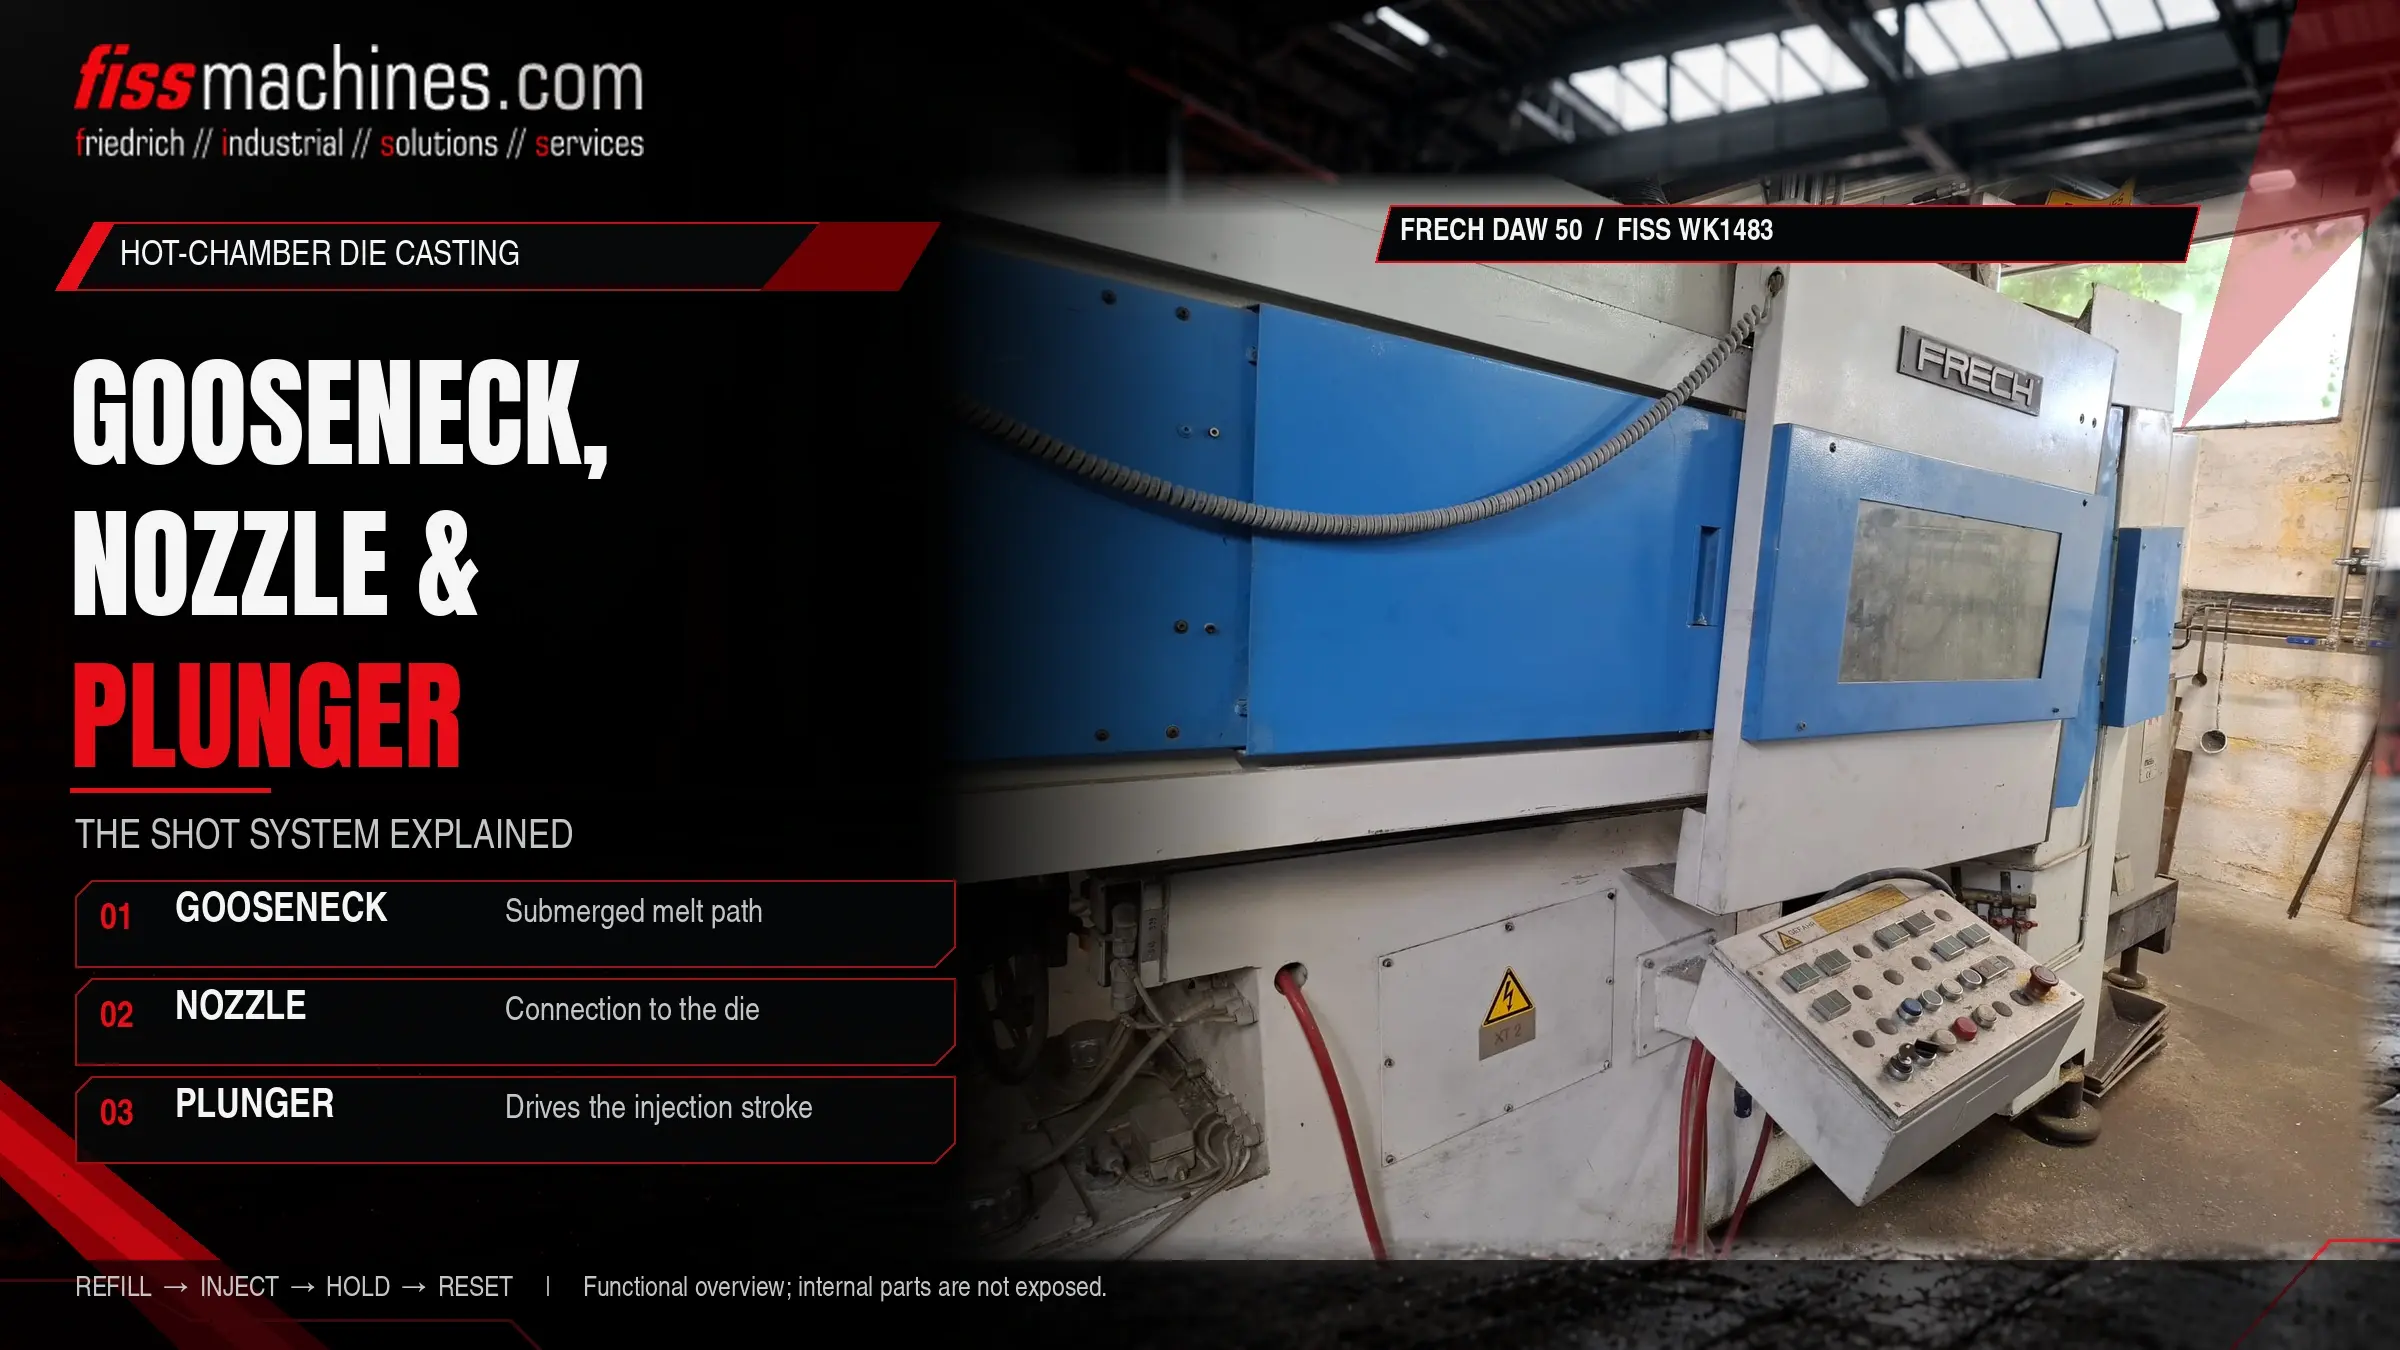
Ogni iniezione di una pressofusione a camera calda dipende da tre componenti che si trovano direttamente nel metallo fuso o nelle sue immediate vicinanze: il collo d’oca, il pistone e l’ugello. Insieme formano il gruppo di iniezione che, nella pressofusione di zinco e magnesio, sostituisce la colata con siviera. Dal loro stato dipende la stabilità di velocità di iniezione, peso del getto e tempo ciclo – e sono tra i primi elementi da verificare su una macchina usata.
Qual è la funzione di collo d’oca, pistone e ugello?
Il collo d’oca è un corpo metallico ottenuto per fusione e immerso nel bagno di metallo fuso. Contiene il cilindro di iniezione e un canale curvo che sale fino allo stampo. Il pistone si muove all’interno del cilindro: quando arretra, il metallo fuso entra attraverso una luce di carico; quando scende, spinge il metallo attraverso il canale. L’ugello collega il collo d’oca alla boccola di colata dello stampo e deve essere mantenuto caldo affinché il metallo non vi solidifichi.
I principali meccanismi di usura sono l’erosione da parte del metallo fuso, l’usura per strisciamento tra pistone e cilindro e il carico termico sull’ugello. Le conseguenze tipiche sono riempimenti più lenti, pesi dei getti variabili e fuoriuscite di metallo dall’ugello.
Come funziona il gruppo di iniezione a camera calda
In una macchina a camera calda il gruppo di iniezione fa parte del forno. Il collo d’oca è immerso nel bagno di metallo del crogiolo di mantenimento, per cui il cilindro di iniezione è sempre pieno di metallo liquido alla giusta temperatura. Non è necessario un trasferimento separato del metallo alla macchina, come avviene nella pressofusione a camera fredda.
Riempimento
Con il pistone arretrato, la luce di carico nella parete del cilindro è aperta e il metallo fuso scorre dal bagno nel cilindro di iniezione.
Iniezione
Il pistone scende, chiude la luce di carico e spinge il metallo attraverso il canale del collo d’oca e l’ugello nello stampo chiuso. L’iniezione si svolge di norma in più fasi di velocità.
Moltiplicazione e solidificazione
Il pistone mantiene la pressione mentre il getto solidifica nello stampo.
Ritorno
Il pistone torna nella posizione iniziale. Il metallo non solidificato rifluisce attraverso l’ugello e il collo d’oca e il cilindro si riempie di nuovo per l’iniezione successiva.
Poiché il riempimento avviene automaticamente a ogni ritorno del pistone, le macchine a camera calda raggiungono tempi ciclo brevi. Un confronto di base tra i due tipi di macchina è riportato nell’articolo Camera fredda o camera calda?.
I tre componenti del gruppo di iniezione
Contenitore del fuso e canale
Realizzato in materiale a base di ferro. Alloggia il cilindro di iniezione e il canale di risalita verso l’ugello. Alcune versioni prevedono una camicia o un rivestimento sostituibile nell’alesaggio del cilindro, così che il corpo possa essere revisionato anziché sostituito.
Pistone di iniezione con fasce
Azionato dal cilindro idraulico di iniezione posto sopra il bagno. Le fasce elastiche garantiscono la tenuta contro la parete del cilindro. Con l’usura di fasce e alesaggio, una quantità maggiore di metallo trafila oltre il pistone e una parte minore della corsa arriva allo stampo.
Collegamento riscaldato allo stampo
Appoggia sulla boccola di colata del semistampo fisso. A seconda della versione è riscaldato da bruciatori a gas o resistenze elettriche, perché il metallo al suo interno non deve solidificare tra un’iniezione e l’altra.
I componenti sono abbinati tra loro e alla macchina: diametro del pistone, alesaggio del cilindro, geometria del collo d’oca e lunghezza dell’ugello determinano il volume di iniezione disponibile e la pressione sul metallo. Modificarne uno significa modificare il processo.
Dove si usura il gruppo di iniezione – e come si manifesta
Il gruppo di iniezione lavora costantemente alla temperatura del metallo fuso. Prevalgono tre meccanismi: erosione e attacco chimico dell’alesaggio e del canale da parte del fuso, usura per strisciamento tra fasce del pistone e cilindro e carico termico sull’ugello, che viene riscaldato dall’esterno e raffreddato nel punto di contatto con lo stampo.
| Sintomo | Possibile causa | Cosa verificare |
|---|---|---|
| Il tempo di riempimento aumenta, la velocità di iniezione cala | Fasce del pistone o alesaggio del cilindro usurati, metallo che trafila oltre il pistone | Curva di iniezione, stato delle fasce, diametro dell’alesaggio |
| Il peso del getto varia | Trafilamento al pistone, livello del bagno variabile | Stato delle fasce, controllo del livello del bagno, alimentazione dei lingotti |
| Fuoriuscita di metallo dalla punta dell’ugello | Sede danneggiata sull’ugello o sulla boccola di colata, contatto insufficiente dell’ugello | Punta dell’ugello, boccola di colata, allineamento dell’ugello |
| Il metallo solidifica nell’ugello | Riscaldamento dell’ugello insufficiente o guasto | Bruciatore o resistenza, sensore di temperatura, impostazioni |
| Aumento di riprese di fusione o porosità | Temperatura del fuso o dell’ugello troppo bassa, iniezione instabile | Temperature, profilo di iniezione, temperatura dello stampo |
Zinco, magnesio – e perché l’alluminio è diverso
Lo zinco è il materiale classico della camera calda. Le comuni leghe di zinco per pressofusione fondono a basse temperature – la scheda tecnica Nyrstar dello Zamak 3 indica un intervallo di fusione di 381–387 °C – il che mantiene moderato il carico termico sul gruppo di iniezione.
Anche il magnesio può essere pressofuso su macchine a camera calda, ma a temperature nettamente più elevate e con requisiti specifici di protezione del fuso e di sicurezza. Le macchine per magnesio sono quindi costruite appositamente; l’inventario FISS, ad esempio, comprende macchine a camera calda Frech DAM dedicate al magnesio accanto alle macchine Frech DAW per lo zinco.
Alla sua temperatura di colata, l’alluminio attacca fortemente i materiali a base di ferro. Le leghe di alluminio standard vengono quindi pressofuse su macchine a camera fredda; processi a camera calda per l’alluminio esistono solo come soluzioni speciali per pezzi di piccole dimensioni. Per approfondire le leghe: Alluminio, zinco o magnesio?
Mantenere stabile il gruppo di iniezione
Gli intervalli per la sostituzione delle fasce, l’ispezione del collo d’oca e la sostituzione dell’ugello dipendono da lega, cadenza dei cicli e costruzione della macchina; il riferimento è quindi la documentazione del costruttore. Nella pratica quotidiana si sono dimostrati utili i seguenti punti:
- Monitorare costantemente la temperatura dell’ugello e il funzionamento del riscaldamento, non solo dopo un guasto
- Controllare la punta dell’ugello e la sede della boccola di colata a ogni cambio stampo
- Registrare le sostituzioni delle fasce del pistone insieme alla lettura del contatore delle iniezioni
- Mantenere costante il livello del bagno – l’alimentazione automatica dei lingotti è d’aiuto
- Rimuovere regolarmente le scorie – un fuso contaminato riduce la durata di cilindro, camicia e pistone
- Tenere a disposizione un set di ricambi abbinato (collo d’oca, pistone, ugello) per ridurre i tempi di fermo
- Preriscaldare i ricambi secondo le indicazioni del costruttore prima di installarli nel bagno
Le attrezzature periferiche come alimentatori di lingotti, estrattori e sistemi di spruzzatura sono elencate alla voce automazione per pressofusione a camera calda.
Cosa verificare su una macchina a camera calda usata
In una macchina a camera calda usata, il gruppo di iniezione dice molto sulla storia della macchina e sui costi futuri. Prima dell’acquisto è opportuno chiarire i seguenti punti:
- Il collo d’oca è incluso e in che stato sono alesaggio, canale e sede?
- Diametro del pistone e volume di iniezione disponibile per i vostri pezzi
- Con quale lega ha lavorato la macchina? Le macchine per zinco e per magnesio non sono intercambiabili senza una conversione.
- Tipo e stato del riscaldamento dell’ugello
- Forno o crogiolo di mantenimento: tipo, riscaldamento, stato del rivestimento
- Sono disponibili set di ricambi, disegni o codici dei componenti del gruppo di iniezione?
Le macchine attualmente disponibili sono elencate alla voce pressofusioni a camera calda usate. Una guida generale all’ispezione è disponibile in Acquistare una pressofusione usata: la checklist tecnica.
Piccoli componenti, grande effetto
Collo d’oca, pistone e ugello sono componenti compatti, ma determinano l’affidabilità con cui una macchina a camera calda riempie lo stampo. L’usura si sviluppa gradualmente e si manifesta nei tempi di riempimento, nei pesi dei getti e nelle perdite. Monitorare questi segnali, mantenere stabili le temperature e disporre di un set di ricambi riduce i fermi non pianificati.
Nell’acquisto di una macchina usata, il gruppo di iniezione è un buon indicatore di come la macchina è stata gestita – e una voce di costo da includere in ogni calcolo.
Domande sul gruppo di iniezione a camera calda
Che cos’è il collo d’oca nella pressofusione?
Il collo d’oca è il corpo ottenuto per fusione del gruppo di iniezione a camera calda. È immerso nel metallo fuso, contiene il cilindro di iniezione e convoglia il metallo attraverso un canale curvo fino all’ugello.
Perché l’ugello deve essere riscaldato?
Tra un’iniezione e l’altra, nell’ugello rimane del metallo. Senza riscaldamento solidificherebbe e bloccherebbe l’iniezione successiva. Un calore eccessivo, d’altra parte, aumenta l’usura e può causare perdite; per questo la temperatura deve essere regolata.
Con quale frequenza vanno sostituite le fasce del pistone?
Non esiste un intervallo universale. Dipende da lega, cadenza dei cicli, pulizia del fuso e costruzione della macchina. Le indicazioni del costruttore, la lettura del contatore delle iniezioni e l’andamento del tempo di riempimento forniscono i riferimenti più affidabili.
Una macchina a camera calda per zinco può pressofondere magnesio?
Non senza interventi. Il magnesio richiede temperature più elevate, un gruppo di iniezione adeguato e un proprio concetto di sicurezza e di protezione del fuso. Di norma le macchine sono progettate per uno dei due materiali.
Macchine a camera calda e ricambi da FISS.
FISS fornisce pressofusioni a camera calda usate per zinco e magnesio, comprese le attrezzature periferiche. Se non è disponibile a magazzino una macchina adatta, FISS effettua una ricerca mirata in base alle vostre esigenze.
Fonti
Dynacast: Hot-Chamber Die Casting – descrizione del processo e gamma di materiali, dynacast.com.
Nyrstar: Technical Data Sheet ZAMAK (Overpelt), intervallo di fusione ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: colli d’oca per camera calda con rivestimenti sostituibili (informazioni espositore EUROGUSS).
Brevetto US 6,945,308 B1, Hot chamber die casting: gruppo collo d’oca in materiale ferroso, camicia sostituibile, influenza delle scorie sulla durata dei componenti.
Brevetto US 4,593,741, Die casting apparatus: ugello e canale del collo d’oca riscaldati elettricamente per mantenere il metallo fuso.
FISS Machines: inventario di pressofusioni a camera calda usate (Frech DAW, Frech DAM), fiss-machines.com, consultato il 29 ottobre 2026.