
Tempo di ciclo della pressofusione: individuazione dei colli di bottiglia e ottimizzazione delle sequenze
Il tempo di ciclo di una cella di pressofusione determina il numero di pezzi che è possibile produrre in un turno e, di conseguenza, il costo effettivo di un'ora macchina. Tuttavia, il valore visualizzato sul display della macchina raramente spiega dove va a finire il tempo. Chiusura dello stampo, dosaggio, iniezione, solidificazione, apertura, estrazione, spruzzatura e movimentazione competono tutte per gli stessi secondi. Individuare la fase che limita effettivamente la produzione e ridurne la durata senza compromettere la qualità è un compito sistematico, piuttosto che una semplice questione di aumentare la velocità di ogni parametro.
Come si individua il collo di bottiglia in un ciclo di pressofusione?
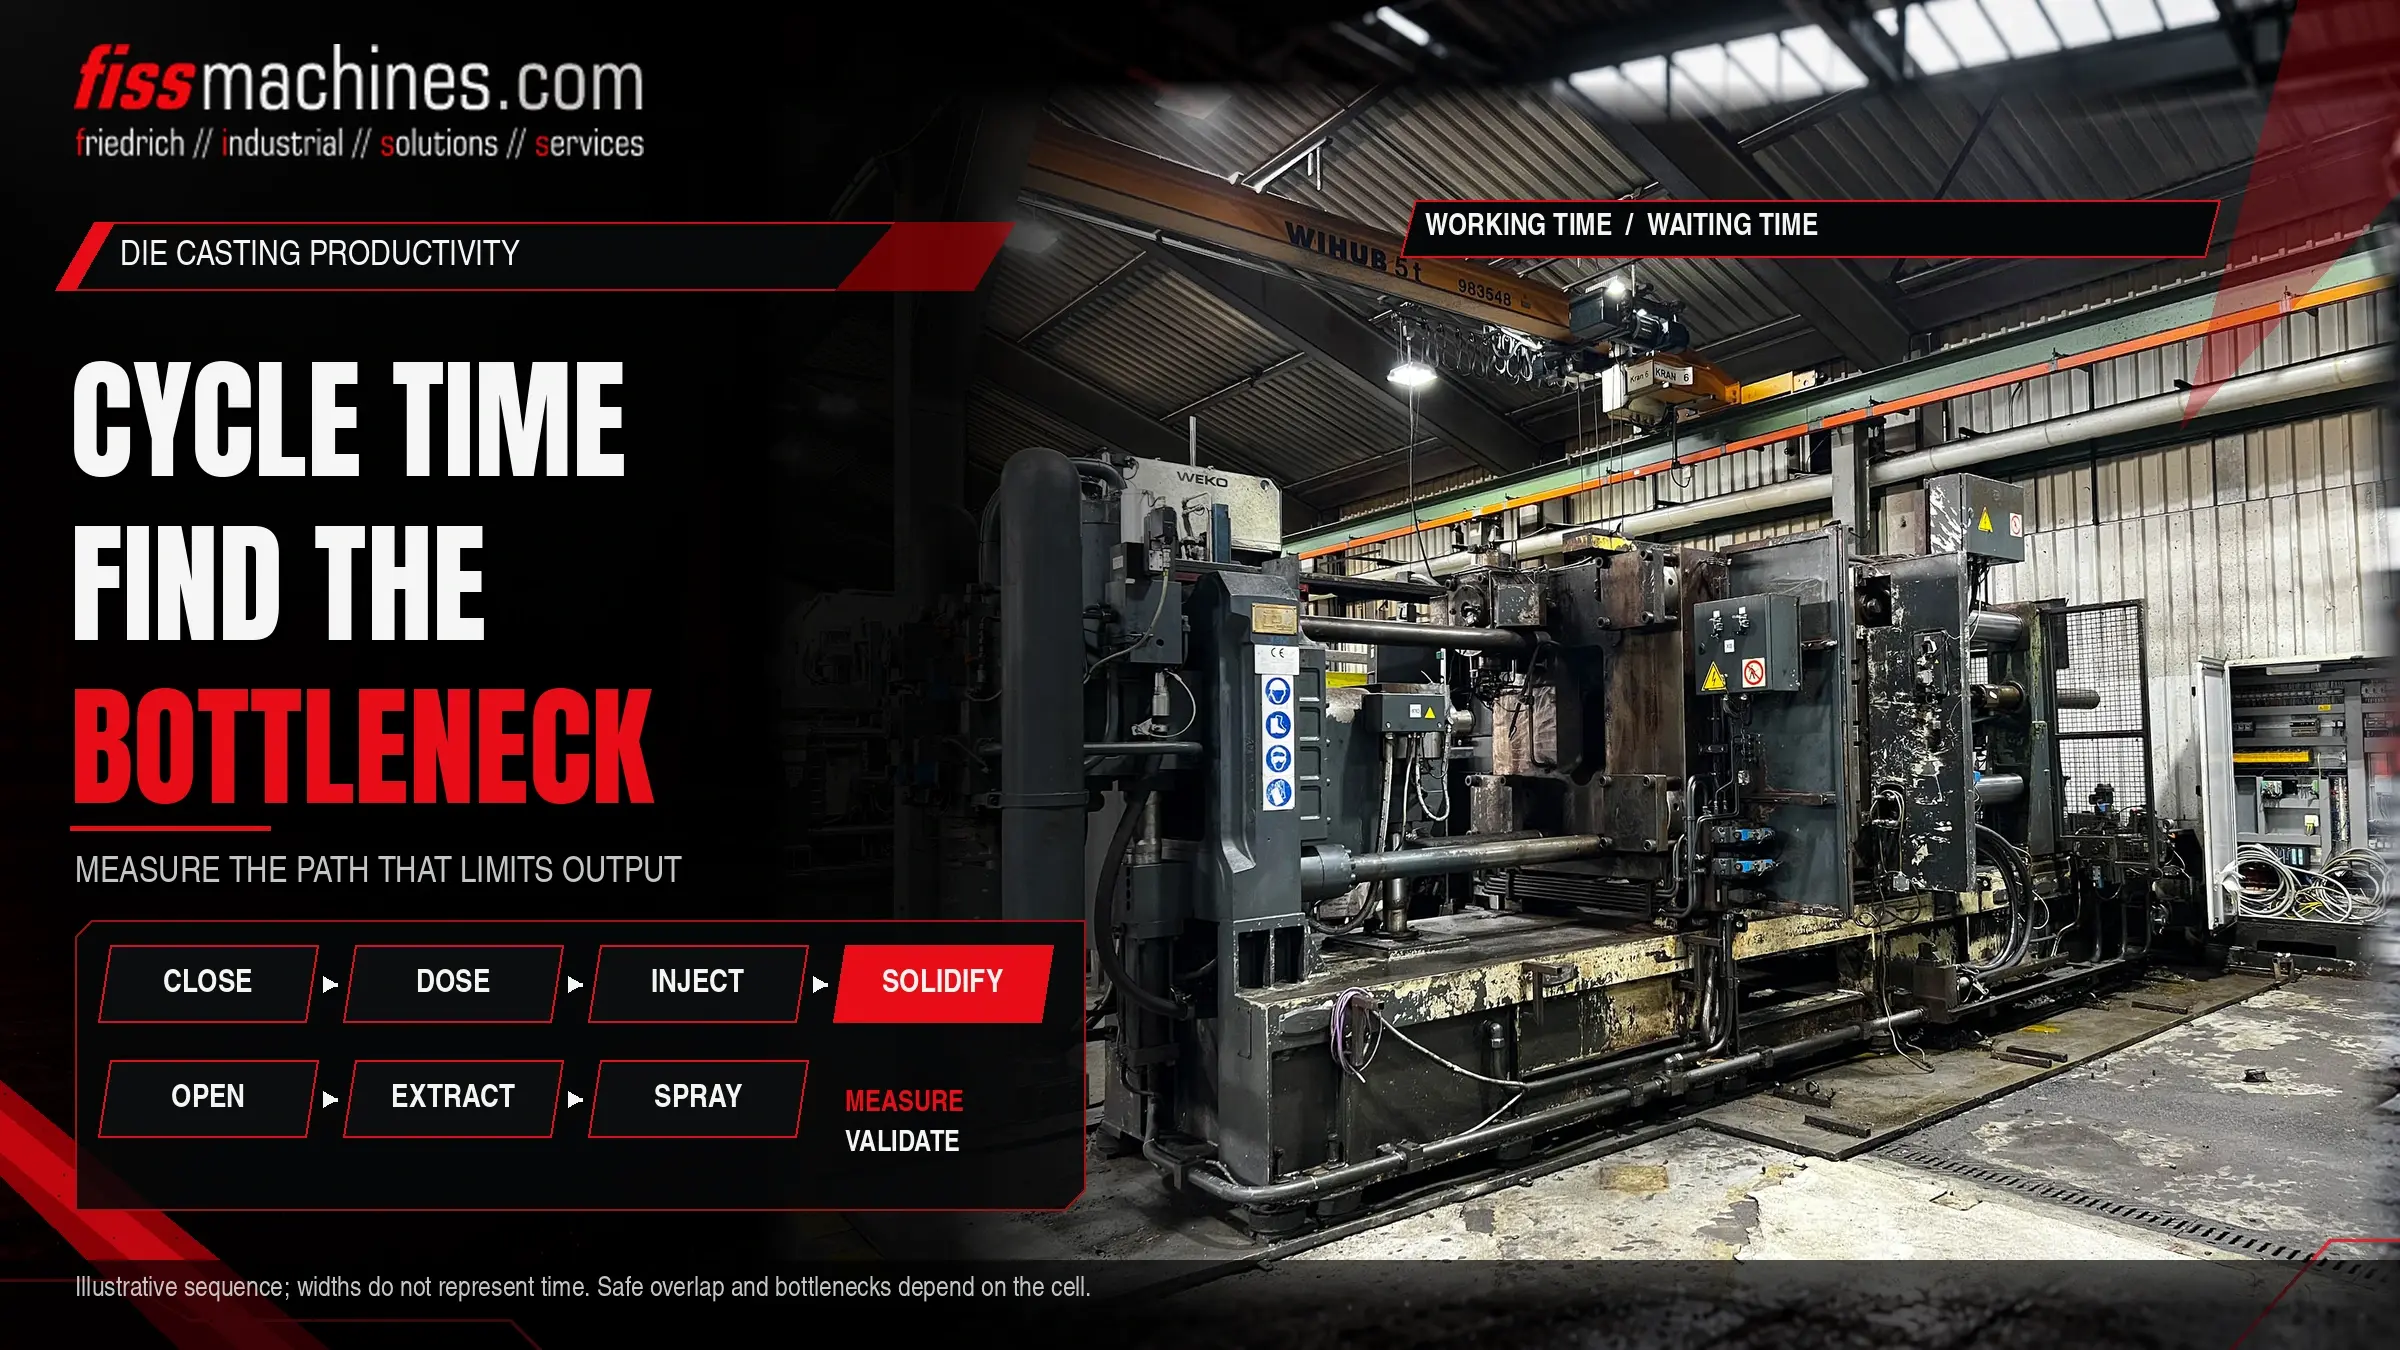
Suddividere il ciclo nelle singole fasi, misurare la durata di ciascuna su un numero elevato di colate e contrassegnare quali fasi si svolgono in sequenza e quali in parallelo. Il collo di bottiglia è la fase del percorso sequenziale, il percorso critico, che richiede più tempo o presenta le maggiori variazioni. Solo abbreviando quella fase si riduce la durata del ciclo; accelerare le fasi parallele non cambia nulla.
Il tempo di solidificazione è spesso il singolo fattore che incide maggiormente, ma è legato alla qualità del pezzo e alla temperatura dello stampo. Di solito è più facile ottenere miglioramenti nei tempi di attesa, nelle operazioni di movimentazione e nelle sequenze di spruzzatura.
In cosa consiste un ciclo di pressofusione
L’ordine esatto dipende dal tipo di macchina, dal pezzo e dal livello di automazione, ma una cella a camera fredda in genere segue le fasi riportate di seguito. Nelle macchine a camera calda , il dosaggio viene sostituito dal riempimento a collo d’oca, che accorcia notevolmente quella parte della sequenza.
| Elemento | Fattori determinanti | Leveraggi tipici | Rischio in caso di riduzione incauta |
|---|---|---|---|
| Chiusura e bloccaggio dello stampo | Corsa della piastra, profilo di velocità, fase di protezione dello stampo | Corsa e transizioni di velocità ottimizzate | Protezione dello stampo meno efficace, impatti sullo stampo |
| Dosaggio e colata | Corsa della siva o del forno di dosaggio, peso della colata | Iniziare il dosaggio prima, in parallelo alla chiusura dello stampo, ove possibile | Il metallo si raffredda nel manicotto, biscotto non omogeneo |
| Colata e intensificazione | Requisiti di processo del pezzo | Di solito molto ridotti; non rappresenta un tipico collo di bottiglia | Effetto diretto sul riempimento e sulla porosità |
| Solidificazione (stampo chiuso) | Spessore delle pareti, lega, temperatura dello stampo, schema di raffreddamento | Raffreddamento dello stampo ed equilibrio termico, raffreddamento locale | Deformazione, strappi a caldo, problemi di espulsione |
| Apertura dello stampo, estrazione dell’anima, espulsione | Corsa, sequenze delle slitte, movimento dell’espulsore | Movimenti sovrapposti, laddove il sistema di controllo lo consenta | Collisioni, danni alle slitte o al pezzo fuso |
| Estrazione | Percorso del robot o dell’estrattore, presa, controllo del pezzo | Percorsi più brevi, ingresso anticipato nell’area dello stampo | Rischio di collisione, presa instabile |
| Spruzzatura e soffiaggio | Dimensioni dello stampo, schema di spruzzatura, requisiti termici | Programma di spruzzatura ottimizzato, spruzzatura ridotta ma mirata | Saldatura, incollaggio, variazione della temperatura dello stampo |
Misurazione corretta del ciclo
Una singola lettura del cronometro non è sufficiente. Le fasi del ciclo variano e le occasionali lunghe attese spesso comportano costi maggiori rispetto a un movimento leggermente lento. I dati più utili provengono dai timestamp dei segnali di controllo, che molti sistemi di controllo di macchine e robot sono in grado di registrare. Laddove ciò non sia possibile, la registrazione video di diversi cicli rappresenta un'alternativa pratica.
Definire l’inizio e la fine di ogni fase
Utilizzare segnali chiari come «stampo bloccato» o «robot fuori dall’area dello stampo» in modo che lo stesso passo venga misurato sempre allo stesso modo.
Registrare numerosi cicli
Acquisire un periodo rappresentativo che includa i normali disturbi. I valori medi nascondono la variazione; considerare anche la dispersione e i valori anomali.
Tracciare la sequenza
Un semplice grafico a barre temporale mostra quali fasi si sovrappongono e quali si susseguono in sequenza. La catena più lunga di fasi interdipendenti costituisce il percorso critico.
Distinguere l’attesa dal lavoro
Contrassegna ogni periodo in cui un’unità è pronta ma attende un segnale. Il tempo di attesa è spesso quello più economico da eliminare.
Colli di bottiglia tipici nella pratica
Solidificazione e temperatura dello stampo
Il tempo di chiusura dello stampo è determinato dalle sezioni più spesse e dalla capacità dello stampo stesso di dissipare il calore. Ridurlo senza migliorare il raffreddamento comporta il rischio di deformazioni o problemi di espulsione. I miglioramenti concreti in questo ambito derivano solitamente dallo stesso stampo: canali di raffreddamento, raffreddamento localizzato o una distribuzione termica più equilibrata, spesso in combinazione con un’unità di controllo della temperatura adeguata.
Spruzzatura
La nebulizzazione raffredda e protegge la superficie dello stampo, quindi costituisce sia un fattore che rallenta il processo sia uno strumento termico. Un programma di nebulizzazione sviluppato nel corso degli anni spesso contiene passaggi ridondanti. La sua riduzione deve essere valutata tenendo conto della temperatura dello stampo e del rischio di adesione.
Apparecchiature periferiche e protocolli di comunicazione
I robot di estrazione, gli spruzzatori, le presse di rifilatura e i trasportatori comunicano con la macchina tramite segnali. Interblocchi prudenziali o scambi di dati lenti aggiungono secondi che non compaiono da nessuna parte nelle impostazioni della macchina. Il nostro articolo sull’ automazione nella cella di pressofusione descrive le tipiche unità periferiche e le loro funzioni.
Dosaggio
Se la siviera o il forno di dosaggio non riescono a tenere il passo, la macchina rimane in attesa con lo stampo chiuso o il manicotto vuoto. La capacità e la precisione di dosaggio dovrebbero quindi essere verificate nell’ambito di qualsiasi analisi del ciclo. Le differenze tra i vari tipi di forno sono trattate nell’articolo «Forno di dosaggio, di fusione o di mantenimento?».
Migliorare la sequenza senza compromettere la qualità
I miglioramenti alla sequenza funzionano al meglio se condotti come esperimenti controllati. Modificare un elemento alla volta, eseguire il ciclo per un tempo sufficiente a raggiungere l’equilibrio termico e confrontare il tempo di ciclo, il tasso di scarti e la qualità della fusione prima e dopo.
Di solito a basso rischio
Eliminare i tempi di attesa superflui, avviare movimenti in parallelo laddove il concetto di controllo e sicurezza lo consenta, accorciare i percorsi dei robot e correggere le interazioni lente tra macchina e periferiche.
Richiede un'attenta validazione
Riduzione del tempo di solidificazione, modifica della quantità o del modello di spruzzatura, e aumento delle velocità di movimento in prossimità dello stampo. Questi fattori influenzano la temperatura dello stampo, la qualità del pezzo e l’usura e devono essere testati con l’ispezione dei pezzi fusi.
I movimenti sovrapposti devono rimanere entro i limiti del concetto di sicurezza della macchina. I dispositivi di interblocco e le funzioni di protezione non devono mai essere bypassati per guadagnare tempo di ciclo; le modifiche alla logica relativa alla sicurezza richiedono una valutazione qualificata.
Tempo di ciclo, tempi di fermo e OEE
Un ciclo più breve è vantaggioso solo se la cella è effettivamente in funzione. L’ efficacia complessiva delle attrezzature (OEE) combina disponibilità, prestazioni e qualità. Una cella con un ciclo veloce ma con frequenti arresti, lunghi tempi di cambio stampo o un elevato scarto può produrre meno di una cella più lenta ma stabile. Vale quindi la pena esaminare le cause dei fermi macchina e lo scarto parallelamente all’analisi del ciclo.
OEE = Disponibilità × Prestazioni × Qualità
Disponibilità = tempo di funzionamento / tempo di produzione pianificato; Prestazioni = (tempo di ciclo ideale × pezzi prodotti) / tempo di funzionamento; Qualità = pezzi conformi / pezzi prodotti. Tutti e tre sono espressi come frazioni comprese tra 0 e 1.
Lista di controllo per l’analisi del tempo di ciclo
- Segnali di inizio e fine definiti per ogni fase del ciclo
- Dati registrati su un ampio numero di cicli, comprese le perturbazioni
- Percorso critico identificato; fasi parallele contrassegnate separatamente
- Tempi di attesa tra macchina, robot, spruzzatore e pressa quantificati
- Tempo di solidificazione valutato insieme al raffreddamento dello stampo e alla temperatura
- Programma di spruzzatura rivisto per individuare passaggi ridondanti
- Capacità e precisione di dosaggio verificate rispetto all’obiettivo del ciclo
- Verifica della capacità delle fasi a valle (rifilatura, raffreddamento, nastri trasportatori)
- Ogni modifica è stata testata singolarmente e valutata sulla base dei dati relativi agli scarti e alla qualità
- Rispetto delle norme di sicurezza per ogni movimento che si sovrappone
Domande frequenti
Una macchina più veloce è il modo più semplice per ridurre il tempo di ciclo?
Raramente. I movimenti della macchina rappresentano spesso solo una piccola parte del ciclo rispetto alla solidificazione, alla spruzzatura e alla movimentazione. Una macchina più veloce è utile solo se i suoi movimenti si trovano sul percorso critico.
Perché il tempo di ciclo è peggiorato dopo un cambio di stampo?
Stampi diversi presentano comportamenti termici, programmi di spruzzatura e sequenze di scorrimento diversi. Ogni stampo richiede una propria analisi; le impostazioni di un altro stampo sono solo un punto di partenza.
La pressa di rifilatura può costituire un collo di bottiglia della cella?
Sì. Se la pressa, una stazione di raffreddamento o un trasportatore non riescono a prelevare il pezzo in tempo, il robot attende e con esso anche la macchina. Il colli di bottiglia potrebbe trovarsi al di fuori della macchina di colata.
FISS vi aiuta a trovare macchine e attrezzature adatte.
Se la tua analisi evidenzia che una macchina, un forno o un’unità periferica limita la produzione, FISS può aiutarti a valutare le attrezzature usate più adatte al tuo pezzo e agli obiettivi di ciclo.