
Forza di chiusura nella pressofusione: calcolo e scelta della macchina
La forza di chiusura è uno dei primi parametri tecnici che vengono confrontati nella scelta di una pressa per pressofusione. Tuttavia, un pezzo più grande non richiede automaticamente una macchina proporzionalmente più grande solo perché pesa di più. La forza rilevante deriva dalla pressione che agisce sull’area effettiva di proiezione del pezzo e sul relativo sistema di flusso. Anche le dimensioni dello stampo, la capacità di iniezione e i requisiti di processo devono essere adeguati.
Come si determina la forza di chiusura necessaria?
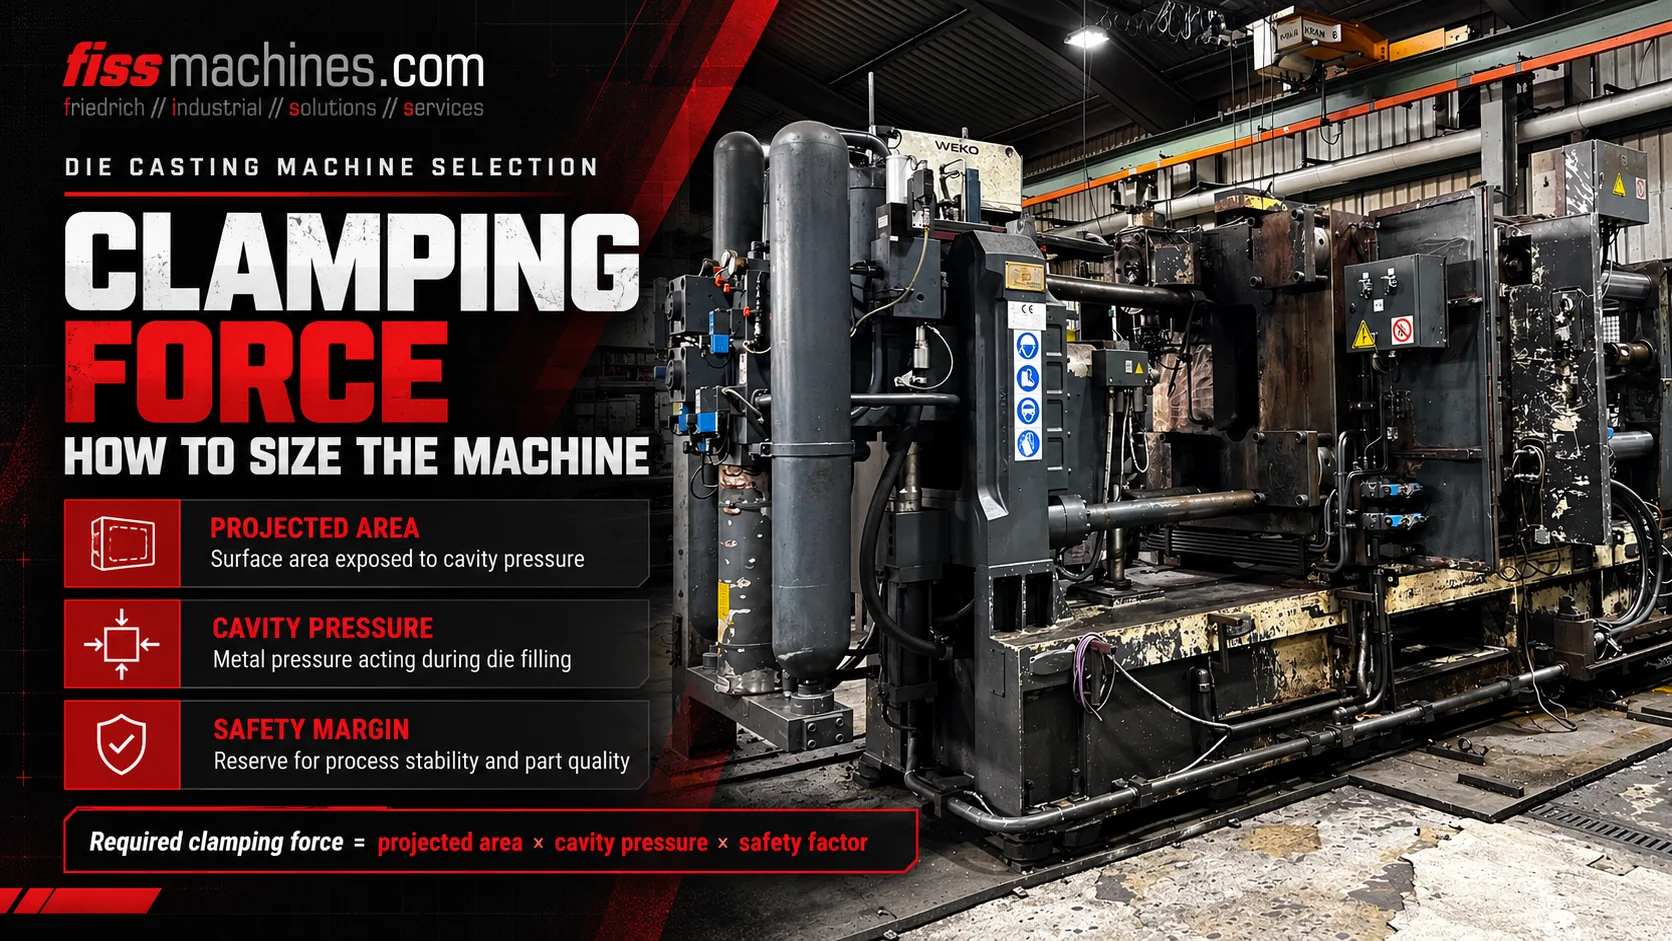
Come primo controllo semplificato, calcolare la forza di apertura dalla superficie proiettata effettiva moltiplicata per la pressione del metallo. Applicare un margine di sicurezza adeguato e confrontare il risultato con la capacità di chiusura utilizzabile della macchina. L’area proiettata viene misurata nella direzione del piano di divisione dello stampo e deve includere le zone rilevanti ai fini della pressione dell’intero sistema di colata e di sfogo, non solo il pezzo fuso finito visibile.
Perché il metallo fuso tende ad aprire lo stampo chiuso
Durante l’iniezione e l’aumento della pressione, il metallo fuso agisce sulle superfici che definiscono la cavità riempita e il relativo sistema di alimentazione. La componente di forza risultante nella direzione di apertura dello stampo tende a separare le due metà dello stampo.
L’unità di chiusura deve contrastare questa forza di separazione o di apertura. Se la forza disponibile è insufficiente per le effettive condizioni di colata, le superfici di divisione potrebbero aprirsi localmente e causare la formazione di bave o altri problemi di qualità.
La forza di chiusura nominale della macchina non è la stessa della pressione di iniezione. I due valori descrivono grandezze fisiche diverse. Allo stesso modo, una macchina con un valore nominale di forza di chiusura elevato potrebbe comunque risultare inadatta a causa della geometria delle piastre, della distanza tra le colonne, della capacità di iniezione o dell’altezza dello stampo.
Pressione nello stampo
La pressione che agisce sulle aree della cavità e del canale di colata genera un carico di apertura.
Area di pressione effettiva
La geometria rilevante viene proiettata sul piano di divisione dello stampo.
Capacità di chiusura della macchina
Il sistema di bloccaggio contrasta la forza di apertura entro i propri limiti operativi nominali.
Cosa rientra nell’area di proiezione?
L'area proiettata è l'area rilevante del sistema di colata riempito vista nella direzione di apertura, piuttosto che l'intera superficie esterna di un pezzo tridimensionale. Per l'attrezzatura selezionata, oltre alla colata stessa, devono essere considerati i canali di colata, i canali di distribuzione e gli elementi di sfogo rilevanti ai fini della pressione.
La letteratura tecnica descrive inoltre ulteriori aree di pressione nel sistema di colata, dipendenti dalla macchina e dal processo. Pertanto, l’area effettiva esatta deve essere ricavata dall’attrezzatura e dalla disposizione di iniezione, anziché essere stimata sulla base di una fotografia o del peso del pezzo.
Due pezzi fusi con masse diverse possono richiedere forze di chiusura simili quando le loro aree proiettate effettive e le pressioni di colata sono simili. Al contrario, un pezzo relativamente leggero ma piatto e largo può avere un’area proiettata considerevole.
Un esempio chiaro di calcolo della forza di chiusura
Per un sistema di unità di misura coerente, una stima semplificata della forza di apertura è Fapertura [kN] =Aproiettata [cm²] ×pmetallo [bar] / 100. La conversione dimensionale deriva dal fatto che 1 bar esercitato su 1 cm² corrisponde a 10 N.
Si consideri un'ipotetica area effettiva di proiezione di 800 cm² e una pressione effettiva sul metallo ipotizzata pari a 600 bar. La forza di apertura stimata risultante è 800 × 600 / 100 = 4.800 kN. Se, a titolo puramente illustrativo, si scegliesse un fattore di sicurezza di 1,25, il valore di riferimento sarebbe pari a 6.000 kN.
Il coefficiente di sicurezza in questo esempio non rappresenta un fattore di sicurezza universale né una portata nominale della macchina approvata dal costruttore. La progettazione effettiva deve tenere conto della struttura dello stampo, della disposizione delle anime, dell’andamento effettivo della pressione, dell’unità di iniezione, delle specifiche della macchina e delle norme tecniche pertinenti.
| Dati di input | Valore illustrativo | Significato |
|---|---|---|
| Area effettiva proiettata A | 800 cm² | Area proiettata ipotizzata rilevante ai fini della pressione |
| Pressione del metallo p | 600 bar | Pressione ipotizzata che agisce nel sistema riempito |
| Forza di apertura calcolata | 4.800 kN | 800 × 600 ÷ 100 |
| Margine indicativo | 1,25 | Solo a titolo di esempio; non universalmente applicabile |
| Valore di confronto indicativo | 6.000 kN | 4.800 × 1,25 |
Perché il valore della pressione deve essere scelto con attenzione
L'iniezione nella pressofusione presenta diverse fasi di velocità e pressione. Il valore rilevato da un attuatore idraulico non può essere sostituito direttamente alla pressione effettiva del metallo nello stampo senza comprendere il sistema di iniezione, il meccanismo di intensificazione e la trasmissione della pressione.
La pressione del metallo può variare durante il riempimento della cavità e la solidificazione. La progettazione dello stampo, il congelamento del punto di iniezione, i picchi di pressione e la tempistica dell’intensificazione possono tutti influenzare quale condizione di carico sia rilevante per il dimensionamento della macchina.
Per progetti seri, è necessario utilizzare dati verificati relativi alla fusione e alla macchina, calcoli di processo e le specifiche fornite dal produttore o dall’ingegnere responsabile della progettazione dello stampo, anziché affidarsi a valori generici reperiti su Internet.
Grandezza relativa all’attuatore
Richiede la corretta conversione della macchina per metterla in relazione con la pressione del metallo.
Grandezza relativa al lato di colata
Deve essere correlata alle effettive condizioni di iniezione e intensificazione.
Carico transitorio
Deve essere preso in considerazione, ove pertinente, nella valutazione degli utensili e del processo.
Perché una macchina con una forza di serraggio sufficiente potrebbe comunque non essere adatta
Una macchina deve poter ospitare fisicamente lo stampo. La distanza tra le colonne, le dimensioni delle piastre, il sistema di montaggio dello stampo, l’altezza minima e massima dello stampo, la corsa di apertura e la disposizione degli espulsori determinano se lo stampo può essere utilizzato.
L’unità di iniezione deve disporre di una capacità di iniezione e di una corsa adeguate, di un manicotto di iniezione o di un sistema a camera calda compatibile e del corretto intervallo di processo per la lega. La macchina potrebbe inoltre necessitare di circuiti idraulici di estrazione dell’anima, interfacce per il vuoto, controllo della temperatura dello stampo e attrezzature compatibili per l’estrazione e la nebulizzazione.
Una valutazione completa mette in relazione la geometria del pezzo e degli stampi con la scelta della macchina e con il ciclo di produzione desiderato. La forza di chiusura nominale è solo uno degli aspetti che influenzano tale decisione.
- Area effettiva proiettata, compresi il canale di colata e il sistema di sfioro
- Pressione del metallo richiesta e profilo di iniezione
- Capacità di chiusura nominale e utile
- Distanza tra le colonne e superficie utile della piastra
- Altezza dello stampo consentita e corsa di apertura richiesta
- Capacità di iniezione, configurazione del manicotto o del sistema di iniezione
- Funzioni di espulsione e di estrazione dell’anima
- Collegamenti per il controllo della temperatura, il vuoto e l’automazione
Cosa verificare su una macchina usata con la classe di forza richiesta
Su una pressa per pressofusione usata, verificare il modello effettivo, la forza di chiusura dichiarata e le condizioni tecniche. Esaminare le colonne, le piastre, i componenti di bloccaggio a ginocchiera o idraulici, il sistema di lubrificazione centralizzata, il sistema di feedback della posizione di bloccaggio e qualsiasi storia di manutenzione rilevante.
Una macchina dovrebbe essere ispezionata, ove possibile, in condizioni operative adeguate. Tuttavia, un risultato visivo soddisfacente o il solo valore indicato sulla targhetta non possono di per sé dimostrare le piene prestazioni di colata con uno stampo nuovo.
FISS offre macchine usate a camera fredda e a camera calda di diverse dimensioni, nonché celle di colata complete. La configurazione finale dovrebbe essere scelta in base a stampi verificati e ai requisiti di produzione.
Domande frequenti sulla forza di chiusura nella pressofusione
Qual è la differenza tra forza di chiusura e pressione di iniezione?
La forza di serraggio è una forza meccanica che si oppone all'apertura dello stampo, solitamente espressa in kN. La pressione di iniezione o pressione del metallo è la pressione applicata al materiale fuso ed è solitamente espressa in bar o MPa.
Il peso del pezzo fuso determina le dimensioni della macchina?
Non di per sé. L’area effettiva di proiezione e la pressione del metallo determinano il calcolo di base della forza di apertura. La capacità di iniezione e la geometria sono requisiti aggiuntivi.
La presenza di una slitta per anime influisce sulla scelta della macchina?
Sì. La geometria e il sistema di bloccaggio della slitta possono influenzare i carichi locali sugli utensili e il margine di sicurezza applicabile; anche i circuiti idraulici e le funzioni di controllo devono essere compatibili.
È sempre necessario un margine di 1,25?
No. Il valore riportato nell’esempio è puramente indicativo. I margini di sicurezza applicabili dipendono dal metodo di progettazione, dalla costruzione dello stampo e dalle specifiche della macchina e dell’utensile.
È sufficiente una forza di chiusura adeguata per approvare una macchina usata?
No. È necessario verificare anche la distanza tra le colonne, le piastre, l’altezza dello stampo, la corsa di apertura, l’unità di iniezione, gli espulsori, l’estrazione dell’anima, l’automazione, la sicurezza e le condizioni effettive della macchina.
Scegliete una pressa per pressofusione usata sulla base di dati tecnici verificati
FISS supporta l’acquisto e la vendita a livello internazionale di macchine usate a camera fredda e a camera calda. Confronta i requisiti di processo calcolati con le specifiche complete della macchina e le sue condizioni.
Visualizza le macchine per pressofusione usateBasi tecniche e fonti
Formula tecnica e principio dell’area proiettata: Handbuch Urformen, sezione 1.6.4.1.1, equazioni 1.45–1.46. I numeri riportati negli esempi sono esplicitamente ipotetici; le tolleranze non costituiscono un’approvazione generale del progetto. Testo originale ed esempio.