



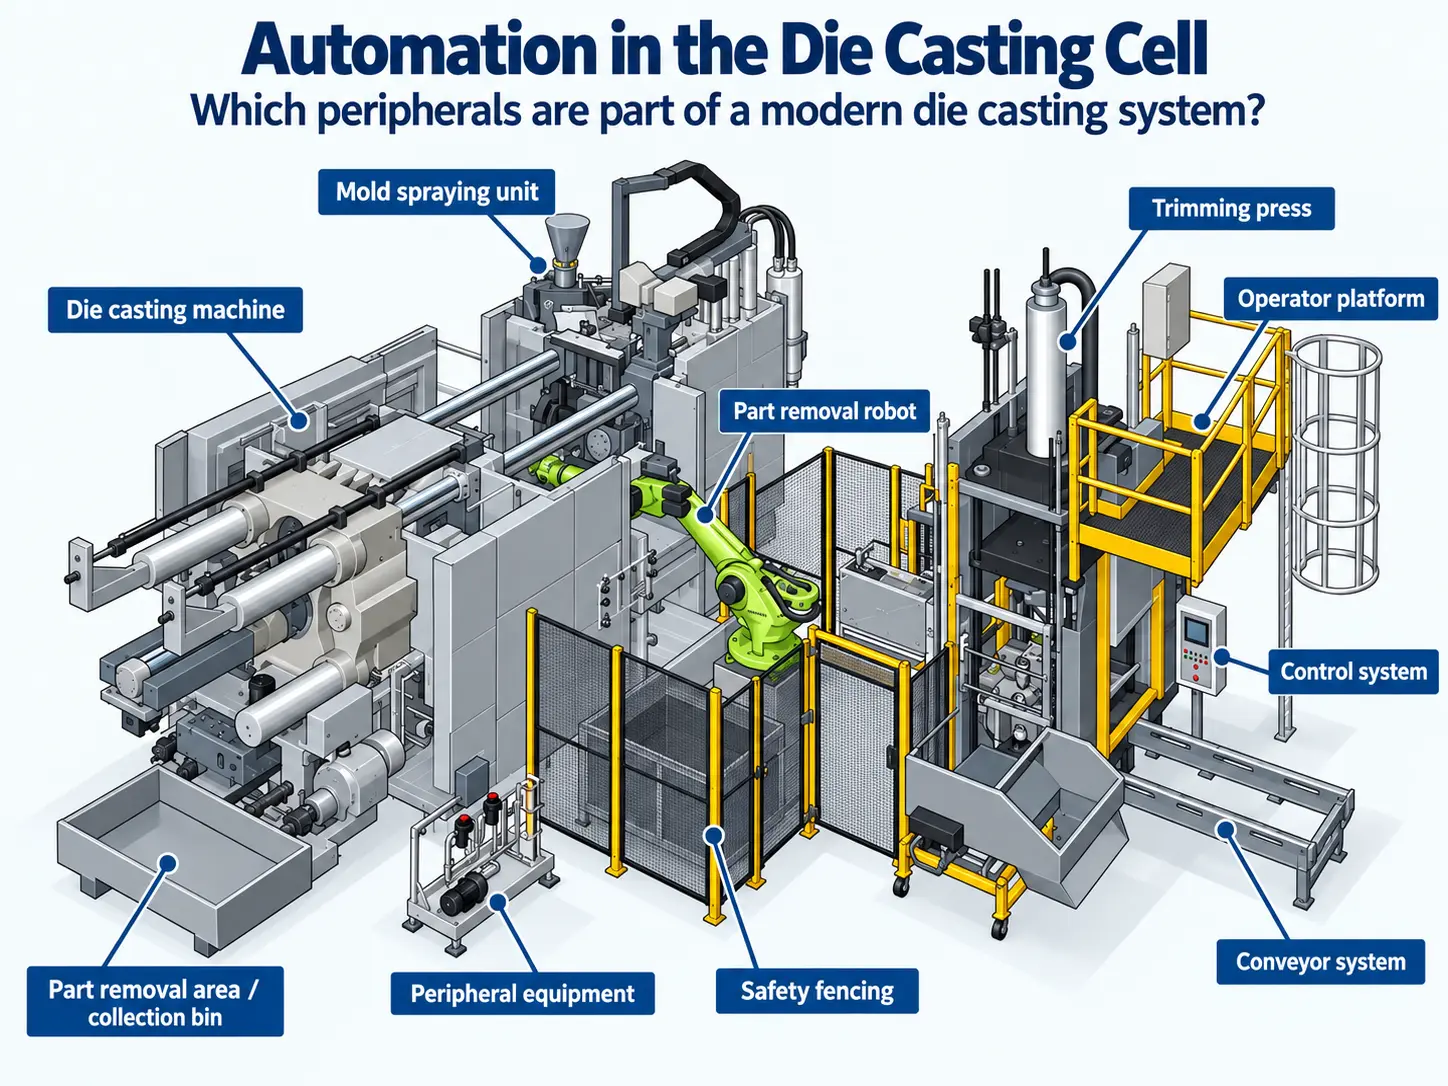
Automazione nella cella di pressofusione: Quali apparecchiature periferiche fanno parte di un moderno sistema di pressofusione?
Una moderna cella di pressofusione è molto più della semplice pressofusora stessa. L’alimentazione del metallo, la lubrificazione dello stampo, il controllo della temperatura, l’estrazione dei pezzi, la rifilatura, il trasporto e la movimentazione devono funzionare insieme come un unico sistema di produzione coordinato . L’obiettivo dell’automazione non è semplicemente quello di sostituire il lavoro manuale, ma di rendere le singole fasi del processo più ripetibili, controllabili e adatte alla produzione industriale in serie.
Quali attrezzature vengono tipicamente utilizzate in una cella di pressofusione automatizzata?
A seconda del processo di pressofusione e del componente, una cella automatizzata di pressofusione può includere un forno di dosaggio o un sistema di dosaggio del metallo, apparecchiature di spruzzatura dello stampo, unità di controllo della temperatura, un robot di estrazione, una pressa di rifilatura, sistemi di trasporto e movimentazione automatizzata dei pezzi.
Questi componenti sono coordinati con la pressa di pressofusione tramite interfacce di controllo e una sequenza di processo definita. La configurazione esatta dipende dalla lega, dal tipo di macchina, dallo stampo, dalla geometria del componente, dal tempo di ciclo e dai requisiti di qualità.
Che cos’è una cella di pressofusione?
Una cella di pressofusione combina la pressa di pressofusione principale con le apparecchiature periferiche necessarie prima, durante e dopo il processo di pressofusione vero e proprio. Anziché considerare ogni macchina come un'unità isolata, la cella è progettata intorno alla sequenza completa di produzione.
Prima dell’iniezione, il metallo fuso deve essere disponibile e lo stampo deve essere preparato alla temperatura richiesta. Dopo la pressofusione, il componente deve essere rimosso in modo sicuro, separato dai canali di colata e dalle sbavature, trasportato e, a seconda del concetto di produzione, ispezionato o trasferito alla fase di lavorazione successiva.
I singoli moduli devono quindi essere coordinati non solo dal punto di vista meccanico, ma anche in termini di tempo di ciclo, segnali di controllo, funzioni di sicurezza e flusso dei materiali.

Dal metallo fuso al pezzo pressofuso finito
La sequenza esatta varia a seconda delle linee di produzione, ma una cella di pressofusione a camera fredda altamente automatizzata segue spesso una struttura ricorrente.
Alimentazione e dosaggio del metallo fuso
La quantità necessaria di metallo fuso viene fornita alla pressa di pressofusione. Nella produzione automatizzata a camera fredda, questa operazione può essere eseguita da un forno di dosaggio o da un altro sistema controllato di dosaggio del metallo.
Preparazione dello stampo
Dopo aver rimosso il pezzo fuso precedente, lo stampo aperto può essere spruzzato e preparato per il ciclo successivo. L’applicazione dell’agente distaccante, il raffreddamento e l’asciugatura devono essere coordinati con la temperatura richiesta dello stampo.
Pressofusione
Lo stampo si chiude e ha inizio il ciclo di colata. Il metallo fuso viene iniettato nella cavità dello stampo, si accumula pressione e la colata si solidifica a sufficienza per consentire l’apertura dello stampo.
Estrazione del pezzo fuso
Un robot di estrazione o un dispositivo di rimozione preleva il pezzo fuso dallo stampo aperto e lo trasferisce in sicurezza alla successiva stazione della sequenza di produzione.
Rifilatura e separazione
I canali di colata, gli eccessi di materiale e le bave possono essere separati in una pressa di rifilatura o in un altro sistema di lavorazione a valle. A seconda del componente, possono seguire ulteriori fasi di lavorazione. 06
Movimentazione, ispezione e trasporto
Il componente può quindi essere trasferito in contenitori, trasportatori, apparecchiature di ispezione o processi di produzione successivi. Il grado di automazione dipende dal concetto di produzione.
I principali moduli di automazione in una cella di pressofusione
Non tutte le celle di pressofusione richiedono le stesse apparecchiature periferiche. Tuttavia, alcuni moduli sono tipici nella produzione industriale di pressofusione.
Forno di dosaggio
Fornisce una quantità definita di metallo fuso alla camera di iniezione. Il dosaggio ripetibile garantisce condizioni di iniezione stabili e cicli di produzione costanti. .
Unità di spruzzatura
Applica l'agente distaccante e favorisce il raffreddamento controllato dello stampo. Il getto di spruzzatura, la quantità, il soffio d'aria e il tempo di ciclo devono essere adattati allo stampo e al processo.
Unità di controllo della temperatura
Controlla i circuiti selezionati dello stampo utilizzando fluidi di riscaldamento e raffreddamento. Condizioni termiche stabili contribuiscono a garantire condizioni di fusione riproducibili e la qualità dei pezzi.
Robot di estrazione
Rimuove il pezzo fuso dallo stampo e lo trasferisce alla stazione di lavorazione successiva. I robot possono anche eseguire ulteriori operazioni di movimentazione quando la configurazione della cella lo consente.
Pressa di rifilatura
Separa i canali di colata, gli eccessi di materiale e le bave dal pezzo fuso. L'utensile di rifilatura deve essere compatibile con il componente e il sistema di colata.
Trasporto e movimentazione dei pezzi
Trasportatori, unità di trasferimento e contenitori spostano i pezzi fusi, gli scarti e i pezzi finiti tra le stazioni e fuori dalla cella.
Quali sono i vantaggi di una cella di pressofusione automatizzata?
L’automazione non dovrebbe essere valutata solo in base al numero di robot installati. Il suo valore principale risiede nel controllo delle operazioni ripetitive e nel loro coordinamento con la macchina di pressofusione.
| Obiettivo | Contributo dell’automazione | Condizione importante |
|---|---|---|
| Ripetibilità del processo | Il dosaggio, la nebulizzazione, l'estrazione e la movimentazione possono essere eseguiti utilizzando sequenze e parametri definiti. | Le condizioni delle apparecchiature e le impostazioni di processo devono rimanere stabili. |
| Ciclo costante | I moduli automatizzati possono ridurre le variazioni causate dall'intervento manuale . | La fase di processo più lenta determina comunque il ciclo cellulare complessivo raggiungibile. |
| Sicurezza dell’operatore | I robot e la movimentazione automatizzata possono ridurre la necessità per il personale di accedere a zone caratterizzate da temperature elevate e in cui sono presenti macchinari in movimento. | Le protezioni, gli interblocchi e il concetto generale di sicurezza devono essere progettati correttamente. |
| Controllo qualità | Il monitoraggio del processo e la movimentazione automatizzata possono migliorare la ripetibilità e supportare sequenze di ispezione definite. | L’automazione non sostituisce una corretta progettazione del processo e la valutazione della qualità. |
| Flusso dei materiali | I componenti e gli scarti possono essere trasferiti tra le stazioni di produzione secondo una sequenza definita. | I buffer e la capacità di movimentazione devono essere adeguati al ritmo di produzione. |
Le interfacce tra le macchine sono importanti tanto quanto le macchine stesse
Un insieme di macchine che funzionano singolarmente non costituisce automaticamente una cella di pressofusione automatizzata funzionante. Le apparecchiature devono scambiarsi segnali e seguire una sequenza definita.
Ad esempio, la pressa a iniezione deve sapere quando l’unità di spruzzatura ha lasciato l’area dello stampo, quando il robot si trova in una posizione sicura e quando il dosaggio del metallo è stato completato. Allo stesso modo, le apparecchiature periferiche devono ricevere informazioni sullo stato della macchina, sulla posizione dello stampo e sulla fase di processo in corso.
- segnali di "macchina pronta" e di "avvio ciclo"
- stato "stampo aperto" e "stampo chiuso"
- posizioni di sicurezza del robot e dell’unità di spruzzatura
- segnale di dosaggio completato
- segnali di pezzo rilevato o pezzo rimosso
- gestione dei guasti e degli allarmi
- circuiti di arresto di emergenza e di sicurezza
- interfacce con i sistemi di monitoraggio del processo
- scambio di dati con sistemi di produzione di livello superiore, ove richiesto
L’automazione differisce tra la pressofusione a camera fredda e quella a camera calda?
Pressofusione a camera fredda
Le macchine a camera fredda richiedono che il metallo fuso venga trasferito nella camera di iniezione per ogni ciclo di pressofusione. Il dosaggio automatizzato del metallo riveste quindi un ruolo particolarmente importante in molte celle di pressofusione dell’alluminio.
Le celle a camera fredda di grandi dimensioni spesso integrano la macchina con apparecchiature di dosaggio, sistemi di spruzzatura, robot, controllo della temperatura, presse di rifilatura e ulteriori apparecchiature a valle.
Pressofusione a camera calda
In una macchina a camera calda, l’unità di iniezione è collegata direttamente al metallo fuso. Non è quindi necessaria una fase separata di dosaggio del metallo, paragonabile a quella di una tipica cella di pressofusione dell’alluminio a camera fredda.
La spruzzatura, l’estrazione, il controllo della temperatura, il trasporto e altre forme di automazione possono comunque rimanere importanti a seconda del componente e del processo di produzione.
Per ulteriori informazioni sui due tipi di macchine, consultare : Camera fredda o camera calda? Qual è la macchina per pressofusione più adatta alla vostra applicazione?
Come si devono selezionare le apparecchiature periferiche?
Le apparecchiature periferiche non dovrebbero essere selezionate indipendentemente dalla pressa a iniezione. Il punto di partenza è sempre il processo di pressofusione previsto e il componente da produrre.
Definizione del processo di pressofusione
La lega, il processo a camera fredda o calda, il peso del pezzo, il progetto dello stampo e il volume di produzione determinano i requisiti di base della cella.
Definizione del ciclo richiesto
Dosaggio, spruzzatura, estrazione, raffreddamento, rifilatura e trasporto devono essere in grado di operare secondo la sequenza di produzione richiesta .
Verifica della compatibilità meccanica
Raggio d’azione del robot, carico utile, spazio di installazione, altezze di trasferimento, accesso allo stampo, dimensioni della pressa e disposizione dei nastri trasportatori devono adattarsi all’ambiente di produzione effettivo.
Verifica dei comandi e delle interfacce
I segnali, la comunicazione, la tecnologia di sicurezza e il software devono consentire a tutti i componenti di funzionare insieme in modo affidabile.
Valutare la cella completa
La valutazione finale dovrebbe includere non solo la compatibilità tecnica, ma anche la manutenzione, i pezzi di ricambio, la documentazione, l’alimentazione energetica, lo spazio occupato e i requisiti di messa in servizio.
Cella completa usata o macchine singole?
Una cella di pressofusione usata completa può risultare interessante perché la macchina principale e le apparecchiature periferiche hanno già funzionato insieme in un ambiente di produzione. Ciò può ridurre in parte il carico di lavoro ingegneristico rispetto all’approvvigionamento di ogni modulo separatamente.
Tuttavia, questo vantaggio si applica solo se la configurazione esistente è adatta alla nuova attività produttiva. Una cella precedentemente coordinata potrebbe comunque richiedere modifiche qualora cambino lo stampo, il peso del pezzo, la sequenza di automazione o l’infrastruttura locale.
| Opzione | Vantaggio potenziale | Cosa occorre verificare |
|---|---|---|
| Cella usata completa | La macchina principale e le apparecchiature periferiche sono già state integrate in un unico sistema di produzione. | Idoneità del nuovo componente, condizioni, interfacce, documentazione e modifiche necessarie. |
| Macchina esistente + automazione usata | Le attrezzature di produzione esistenti possono potenzialmente essere ampliate senza sostituire l'intera cella. | Integrazione meccanica, interfacce di controllo, tempo di ciclo e concetto di sicurezza. |
| Singoli componenti | La cella può essere configurata in modo specifico in base a al processo previsto. | Potrebbero essere necessari un maggiore livello di integrazione e un maggiore impegno ingegneristico. |
FISS offre presse a iniezione usate nonché sistemi di automazione e apparecchiature periferiche per la pressofusione a camera fredda .
Cosa occorre verificare prima di acquistare una cella di pressofusione usata?
- produttore, modello e anno di costruzione della macchina principale
- forza di chiusura e configurazione dell’unità di iniezione
- Elenco completo delle apparecchiature periferiche
- modello del robot, carico utile e raggio d'azione
- configurazione dell’unità di spruzzatura e movimenti degli assi
- sistema di dosaggio e lega compatibile
- unità di controllo della temperatura e capacità di riscaldamento/raffreddamento disponibile
- pressa di rifilatura e utensili di rifilatura esistenti
- trasportatore e layout del flusso dei materiali
- sistemi di controllo e interfacce di comunicazione
- dispositivi di sicurezza, protezioni e sistema di arresto di emergenza
- requisiti elettrici e relativi ai fluidi
- storia della manutenzione e condizioni tecniche
- manuali, disegni e backup del software disponibili
- disponibilità di pezzi di ricambio e assistenza tecnica
- requisiti relativi allo smantellamento, al trasporto e alla rimessa in servizio
La pressa a iniezione è solo il cuore della cella di produzione
Una cella automatizzata di pressofusione combina la colata, l’alimentazione del metallo, la gestione termica, la preparazione dello stampo, l’estrazione dei pezzi, la lavorazione a valle e la movimentazione dei materiali in un’unica sequenza di produzione coordinata. sequenza di produzione coordinata.
La chiave per un’automazione di successo non è quindi il numero di singole macchine, ma quanto queste si adattino al componente, al processo di pressofusione e tra loro.
Nel valutare una cella nuova o usata, occorre considerare il sistema nel suo complesso: tecnologia delle macchine, apparecchiature periferiche, interfacce, tempi di ciclo, sicurezza, documentazione e i requisiti del futuro processo produttivo.
Domande sull’automazione nelle celle di pressofusione
Che cos’è una cella automatizzata di pressofusione?
Una cella di pressofusione automatizzata combina la pressa di pressofusione con apparecchiature periferiche quali dosaggio dei metalli, spruzzatura, controllo della temperatura, estrazione robotizzata, rifilatura e movimentazione dei materiali in un processo produttivo coordinato.
Quali sono le apparecchiature periferiche più importanti?
Non esiste un'unica configurazione adatta a tutti i processi. Le attrezzature tipiche includono sistemi di dosaggio, unità di spruzzatura, unità di controllo della temperatura, robot di estrazione, presse di rifilatura e sistemi di trasporto. Le attrezzature necessarie dipendono dal componente e dal processo di pressofusione.
Perché si utilizza un’unità di spruzzatura nella pressofusione?
Un'unità di spruzzatura applica l'agente distaccante e può favorire il raffreddamento controllato della superficie dello stampo tra un ciclo di colata e l'altro. Il getto di spruzzo, la quantità, lo sfiato e il tempo di ciclo devono essere adattati allo stampo e al processo.
Cosa fa un robot di estrazione?
Il robot di estrazione rimuove il pezzo fuso dallo stampo aperto e lo trasferisce alla stazione successiva. A seconda della cella, il robot può anche eseguire ulteriori operazioni di movimentazione.
Perché sono importanti le unità di controllo della temperatura?
Le unità di controllo della temperatura regolano i circuiti selezionati dello stampo e contribuiscono a mantenere condizioni termiche definite. Temperature stabili dello stampo sono un fattore importante per processi di colata riproducibili.
L’automazione riduce sempre il tempo di ciclo?
No. L’automazione può rendere le fasi del processo più ripetibili e ridurre le variazioni dovute all’intervento manuale, ma il tempo di ciclo raggiungibile è determinato dall’intero processo, inclusi la solidificazione, la spruzzatura, l’estrazione, la rifilatura e la movimentazione dei materiali.
Qual è il vantaggio di acquistare una cella di pressofusione usata completa?
Una cella usata completa può ridurre lo sforzo di integrazione poiché la macchina principale e le apparecchiature periferiche hanno già funzionato insieme. Tuttavia, la compatibilità tecnica con il nuovo componente, lo stampo e l’ambiente di produzione deve comunque essere verificata.
È possibile combinare l’automazione esistente con un’altra pressa a iniezione?
Potenzialmente sì, ma l’installazione meccanica, la portata del robot, il tempo di ciclo, le interfacce di controllo, i sistemi di sicurezza e la comunicazione tra tutti i componenti devono essere verificati prima dell’integrazione.
FISS vi aiuta ad abbinare la macchina principale e le apparecchiature periferiche.
Che siate alla ricerca di una singola pressa per pressofusione, di apparecchiature di automazione o di una cella di produzione usata completa, la configurazione tecnica deve essere adeguata al componente previsto e al processo di produzione. FISS può supportarvi nella ricerca di macchine usate adatte, apparecchiature periferiche e celle di pressofusione complete.
Fonte
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (a cura di): Handbuch Urformen, Carl Hanser Verlag, sezioni dedicate alla tecnologia di dosaggio, alla pressofusione e alla lavorazione post-fusione; integrato dall'esperienza pratica di FISS con macchine per pressofusione, celle e apparecchiature periferiche usate.
